Hogar
>
Producto > Servicio de personalización del núcleo > Moldura personalizada > Moldeo de piezas de ventilador de plástico
Producto
- Servicio de personalización del núcleo
- Cuidado de la salud
- Aparatos e instrumentos electrónicos
- Moldes para suministros maternos e infantiles
- Deportes recreativos
- Arte del mobiliario del hogar
- Accesorios para automóviles
- Transporte y almacenamiento
- Accesorios de iluminación
- Equipo de construcción
- Producto de embalaje
- Educativos y laboratorios
- Ropa Equipaje Accesorios
- Productos de cuidado y limpieza
- Agricultura y silvicultura
- Equipo Mecánico
- Suministros para mascotas
- Batería de cocina
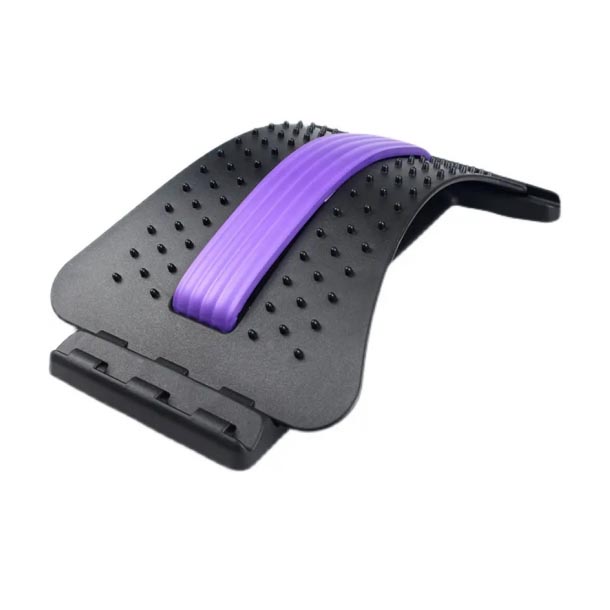
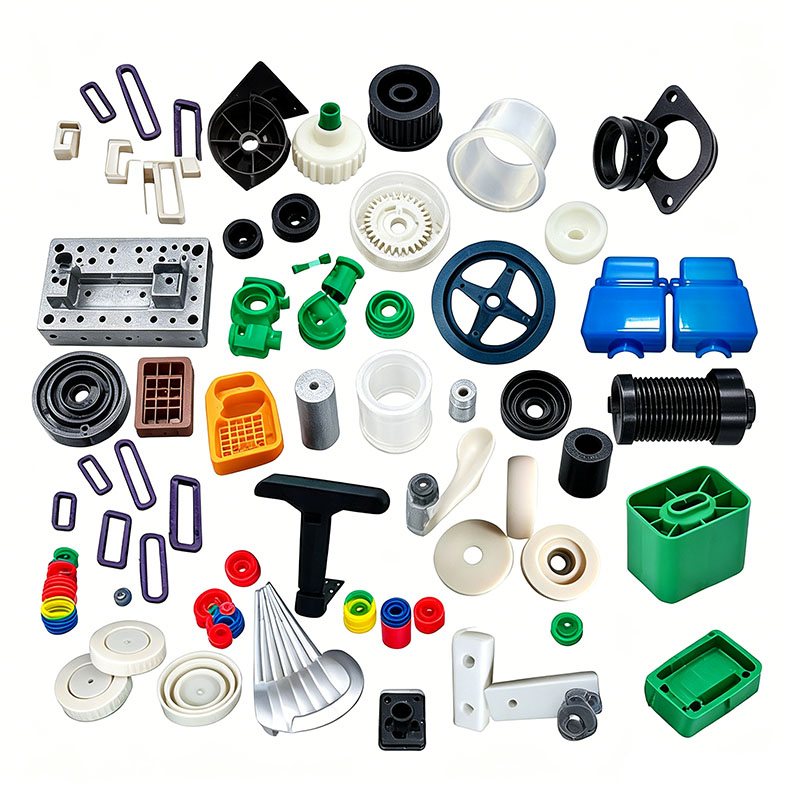
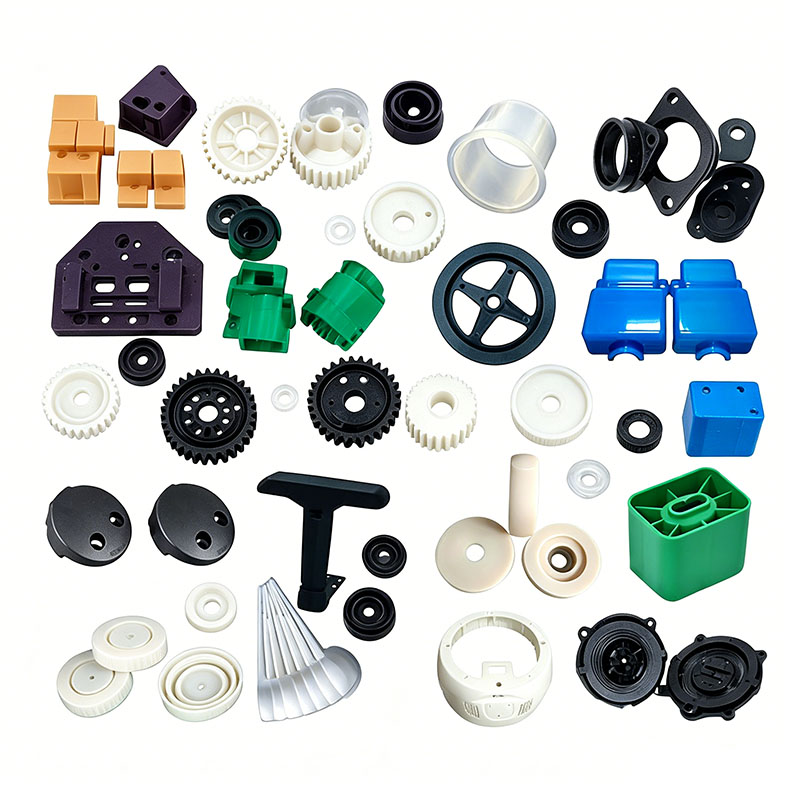
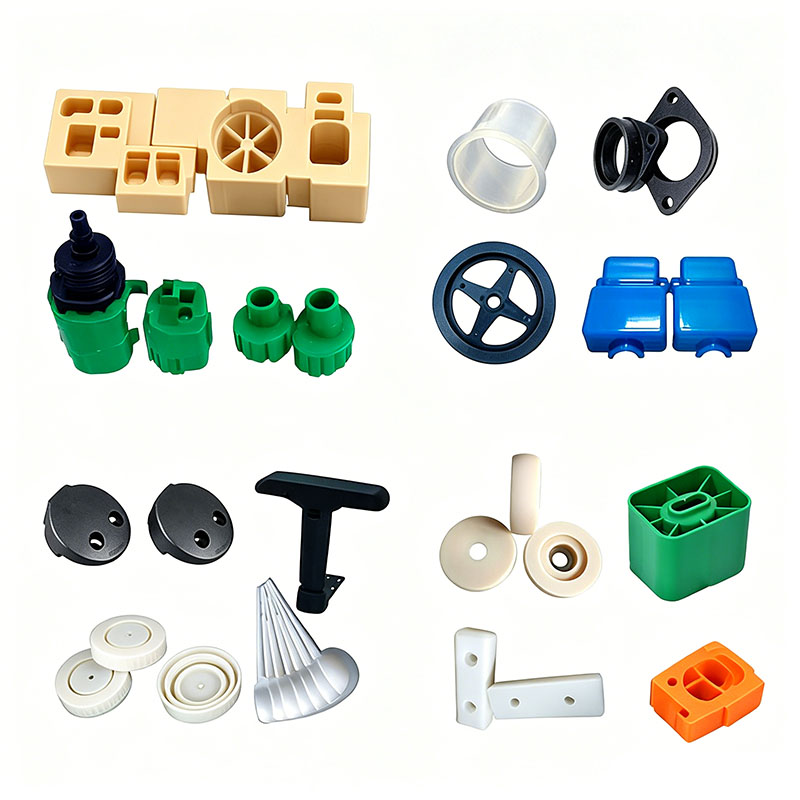
Moldeo de piezas de ventilador de plástico
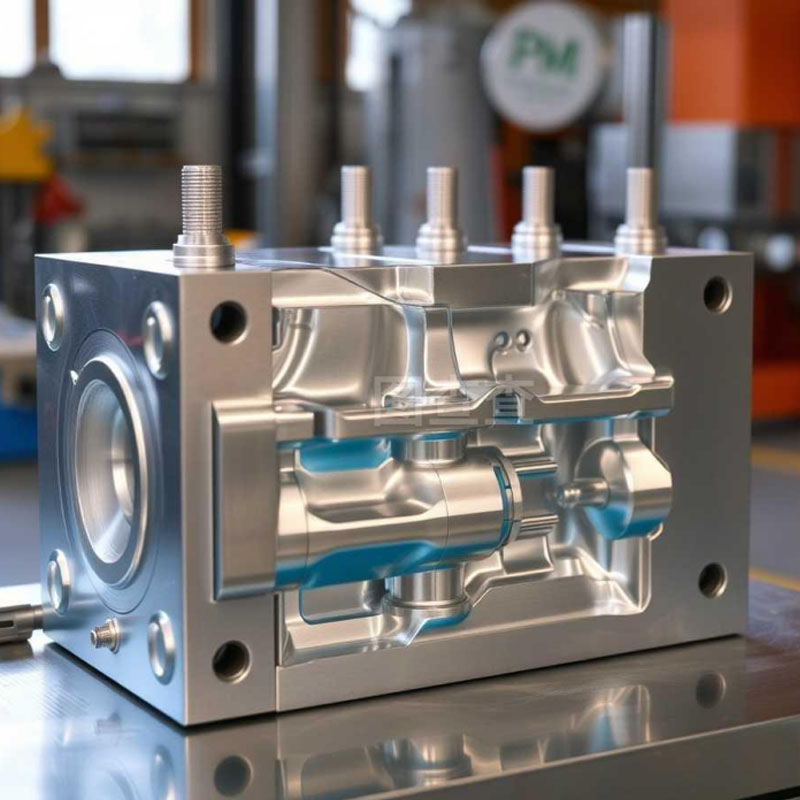
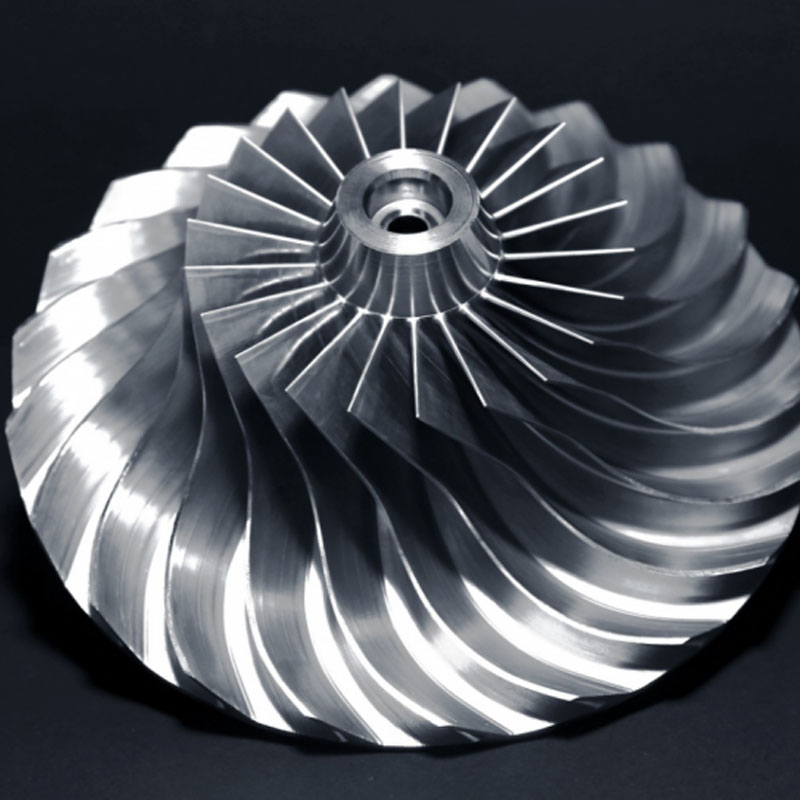
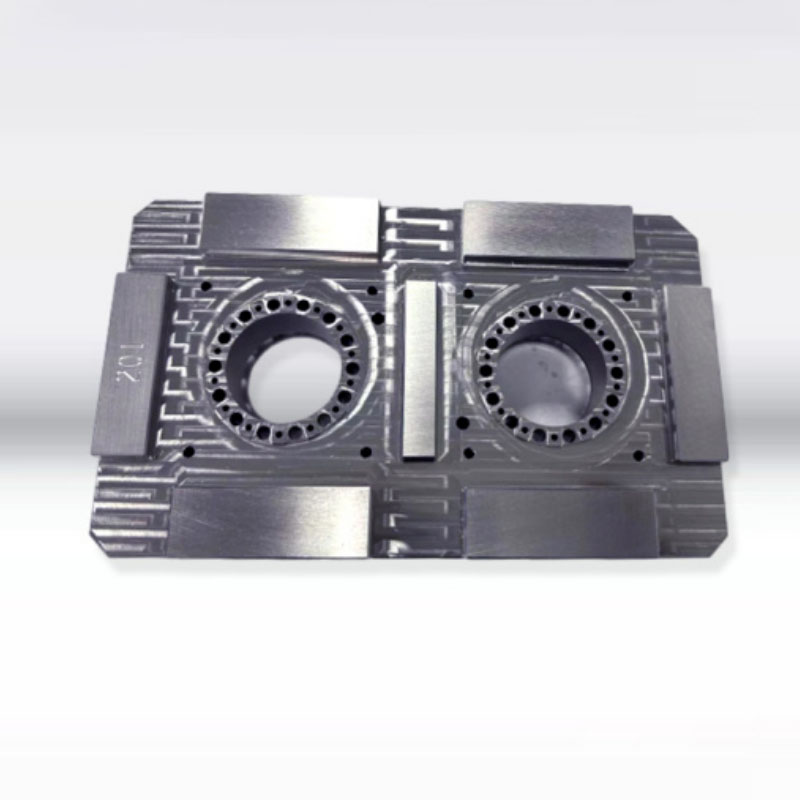
Ningbo (P&M) Plastic Metal Products Co., Ltd. tiene 17 años de tecnología de fabricación de moldes y puede personalizar el moldeado de piezas de ventiladores de plástico. Brindamos servicios profesionales de moldeo de piezas de ventiladores de plástico personalizados y somos un fabricante profesional de moldes de piezas de ventiladores de plástico. Tenemos suficiente experiencia en la selección de materias primas de productos y materiales de moldes. En el proceso de personalización del moldeado de piezas de ventiladores de plástico, nuestra fábrica puede brindar un servicio integral. Contamos con capacidades de diseño y producción relacionadas con el moldeado de piezas de ventiladores de plástico, tales como: diseño CAD, fabricación de moldes, moldeo por inyección, producción de productos plásticos, ensamblaje y otras tecnologías.
Enviar Consulta
Descripción del Producto
Además, nuestra empresa ha establecido relaciones de cooperación con proveedores de materias primas plásticas, fabricantes de impresiones, etc. para garantizar el suministro de materias primas y la calidad de impresión. A través de nuestra rica experiencia y perfecta cadena de suministro, nuestra empresa puede ofrecer a los clientes productos de moldeo de piezas de ventiladores de plástico personalizados de alta calidad para satisfacer sus necesidades específicas. Al mismo tiempo, tenemos 10 años de experiencia profesional en servicios de comercio exterior, entendemos el proceso de comercio exterior y brindamos un mejor servicio a nuestros clientes. Para productos de moldeo de piezas de ventiladores de plástico, podemos fabricar las piezas de plástico correspondientes, lo cual se realiza principalmente mediante moldes de inyección.
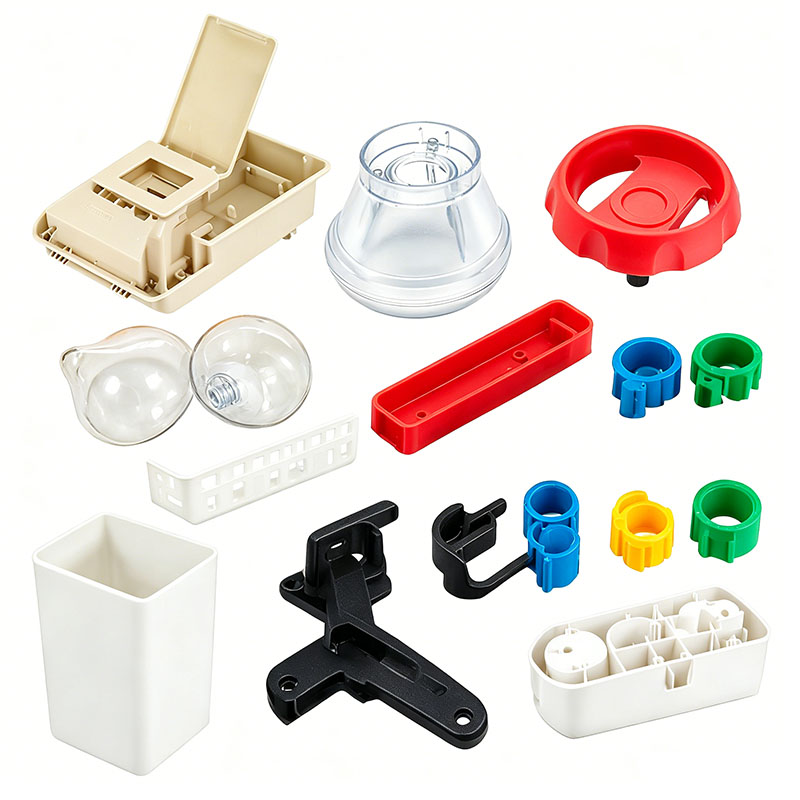
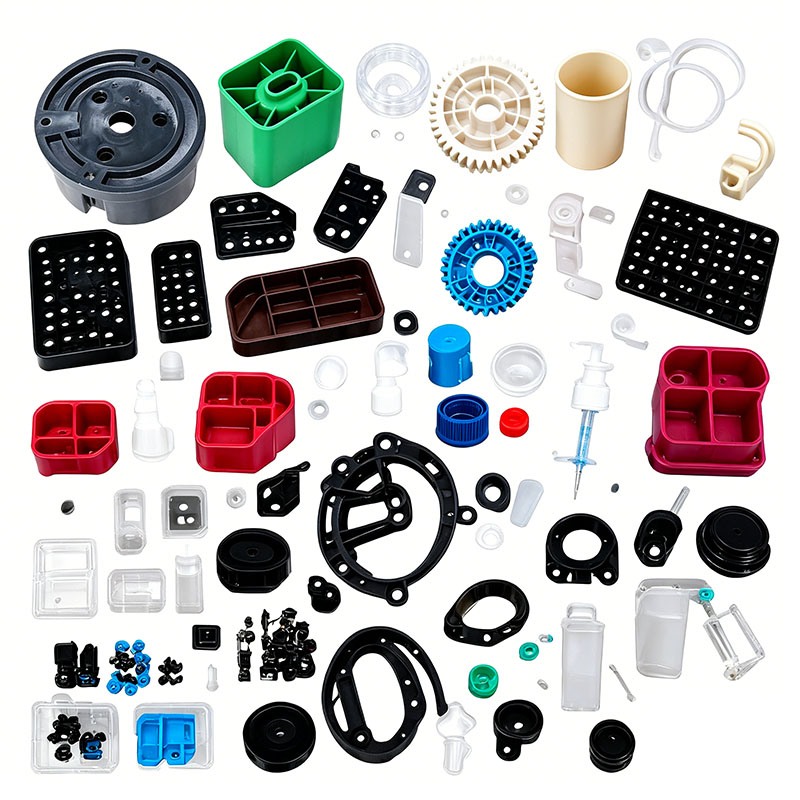
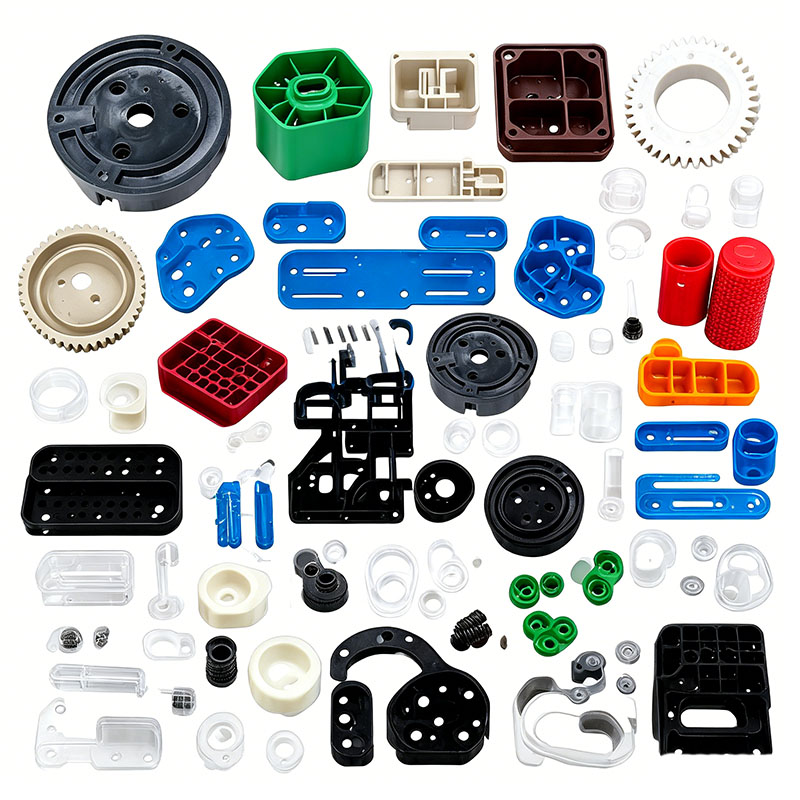
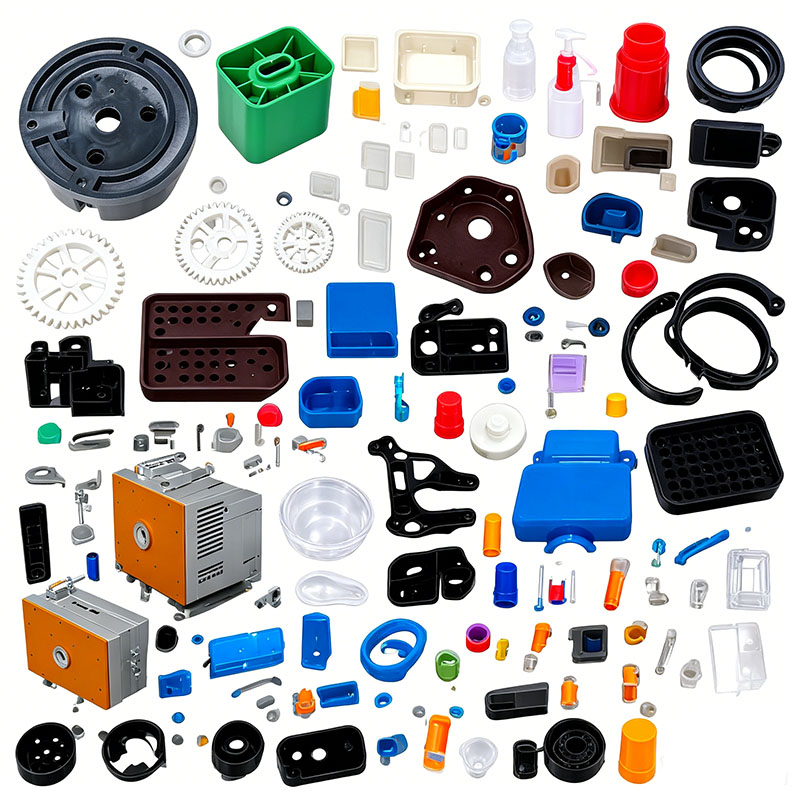
Las piezas de plástico para automóviles se dividen en cinco categorías principales: paneles exteriores de la carrocería, componentes interiores, piezas estructurales del chasis, componentes resistentes al calor del área del motor y componentes electrónicos retardantes de llama. Los ejemplos incluyen parachoques, guardabarros, tableros, paneles de puertas, compartimentos de almacenamiento del lado del pasajero, rejillas, guardabarros, soportes del radiador, protectores inferiores del motor, conectores de mazos de cables y carcasas de lámparas. A lo largo de su vida útil, estas piezas están sujetas a exposición a los rayos UV al aire libre, cambios de temperatura, impactos de piedras, corrosión del aceite del motor y anticongelante, y vibraciones continuas de conducción. Los componentes estructurales también deben cumplir con las normas de seguridad en caso de colisión. Las normas nacionales obligatorias dictan requisitos de tenacidad a bajas temperaturas, estabilidad dimensional, resistencia a la intemperie, retardo de llama, bajo olor y bajas emisiones de COV. Las principales materias primas incluyen PP modificado, TPO, ABS/PC, ASA, PA6+30GF, POM y PC retardante de llama. Los procesos de moldeo se centran en cinco indicadores clave de rendimiento: resistencia a la intemperie y a las grietas, baja tensión interna, bajos niveles de olores y VOC, dispersión uniforme de fibra de vidrio y estabilidad dimensional a largo plazo. Las consideraciones clave sobre el moldeo se abordan sistemáticamente en la selección de materias primas, el diseño de moldes, los procesos de moldeo por inyección, el posprocesamiento y los sistemas de control de defectos.
I. Selección de Materia Prima y Pretratamiento para Moldeo
Emparejamiento zonal de materias primas
Parachoques, parrillas y guardabarros exteriores: TPO y ASA modificados resistentes a la intemperie; Resistente a los rayos UV (no amarillea) y resistente a grietas bajo impactos de -40 °C.
Tableros y paneles de puertas (interiores): Aleaciones de PP y ABS/PC modificados; bajo olor y bajas emisiones de COV; Tacto suave apto para envolver y pintar.
Escudos inferiores del motor, soportes del radiador y clips del chasis: PA6 + 30% fibra de vidrio; alta resistencia, resistencia al aceite y resistencia a altas temperaturas.
Cubiertas de lámparas transparentes y cubiertas del grupo de instrumentos: PC de alta viscosidad; Alta transmisión luminosa y resistencia al choque térmico.
Conectores automotrices y carcasas de unidades de control electrónico (ECU): PA y PC retardantes de llama; Cumple con las clasificaciones de seguridad contra incendios V-0. Se aplican normas estrictas a la reutilización de materias primas: el contenido de material triturado en las piezas cosméticas exteriores se limita a ≤8%; está prohibido el uso de material reciclado en los componentes del chasis, las piezas portantes del motor y los componentes electrónicos ignífugos, ya que reduce significativamente la resistencia al impacto y compromete las propiedades ignífugas; Las piezas interiores deben utilizar masterbatches de bajo olor y aditivos ecológicos que no migren para controlar estrictamente los compuestos orgánicos volátiles (COV). Las materias primas de fibra de vidrio se mezclan por separado para evitar la rotura de la fibra, lo que de otro modo reduciría la rigidez del producto.
Especificaciones de control de mezcla
Se utiliza un mezclador sellado de baja velocidad, que funciona a 260-300 rpm durante 8-12 minutos. Se prohíbe la mezcla a alta velocidad durante períodos prolongados para materiales rellenos y modificados con fibra de vidrio para evitar la aglomeración del polvo y la rotura de la fibra; El proceso de mezcla de las piezas interiores está completamente cerrado para minimizar la adsorción de polvo y reducir el olor del producto. Los materiales de diferentes tipos y grados ignífugos y no ignífugos se almacenan en zonas separadas; La contaminación cruzada durante la mezcla está estrictamente prohibida.
Estándares estrictos de secado y deshumidificación
PC, PA6 y ABS/PC son altamente higroscópicos; Incluso pequeñas cantidades de humedad pueden provocar rayas plateadas y huecos internos, lo que provoca grietas tras un impacto a baja temperatura.
ASA y ABS/PC: Secado con aire caliente a 85°C durante 4 a 6 horas; contenido de humedad ≤0,04%;
PA6+30GF: Secador deshumidificador a 110°C constante durante más de 4 horas; los materiales deben volver a secarse si la máquina está inactiva durante más de 30 minutos;
Cubiertas de lámparas de PC: Secado deshumidificador a 120°C durante 6 horas;
El TPO y el PP modificados tienen una absorción de agua extremadamente baja; Se requiere secar a 60°C durante 1 hora sólo durante la temporada de lluvias para eliminar la humedad de la superficie. Después del secado, las materias primas se transportan a través de un sistema de alimentación centralizado y sellado para evitar la contaminación secundaria por humedad o aceite del taller.
II. Puntos clave para el diseño de moldes y la configuración de máquinas específicos para automóviles
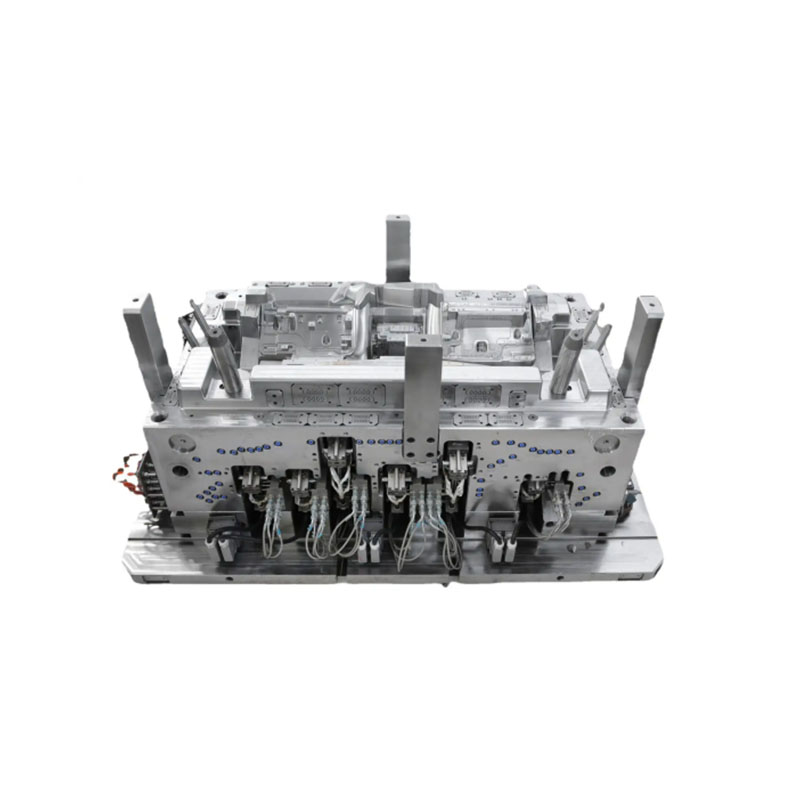
Las piezas de plástico para automóviles van desde paneles exteriores de carrocería de paredes delgadas y de gran superficie y componentes estructurales de fibra de vidrio de alta resistencia hasta piezas interiores de precisión; El diseño de moldes se centra en una refrigeración equilibrada, ventilación adecuada, resistencia al desgaste y a la corrosión y sistemas de rodadura de baja tensión. **Selección de acero para moldes**
Para los componentes exteriores de ASA y ABS/PC, se selecciona acero S136 resistente a la corrosión con acabado de espejo para las cavidades; esto garantiza una superficie sin picaduras después del pulido y una resistencia a largo plazo a la intemperie y la corrosión. Los moldes para componentes de chasis de fibra de vidrio cuentan con cavidades tratadas con nitruración general para resistir la acción erosiva continua de las fibras de vidrio duras, extendiendo así la vida útil del molde. El acero preendurecido 718H se utiliza para los componentes interiores, mientras que el acero de espejo resistente a la corrosión STAVAX se emplea para piezas de conexión pequeñas y de precisión. Todas las esquinas del producto presentan radios uniformes para eliminar las concentraciones de tensión, evitando grietas durante los ciclos térmicos o los impactos.
**Sistema de enfriamiento equilibrado (clave para controlar la deformación y la desviación dimensional)**
Los parachoques y los tableros son piezas de gran superficie y paredes delgadas (de 1,8 a 2,5 mm de espesor), aunque las nervaduras internas y los salientes de montaje pueden alcanzar espesores de 4 a 6 mm; esta disparidad conduce fácilmente a una contracción desigual y a desviaciones en las holguras de montaje. Los moldes utilizan canales de enfriamiento conformes envolventes, con núcleos de enfriamiento en espiral incrustados en protuberancias de paredes gruesas; Los diseños de canales simétricos a la izquierda y a la derecha minimizan las diferencias de temperatura. Las temperaturas del molde se controlan con precisión por zona: 55–65 °C para piezas exteriores de ASA; 70–80°C para piezas interiores de ABS/PC; 80–90°C para piezas de chasis de fibra de vidrio/nylon; y 35–45°C para piezas interiores de PP modificado. Las temperaturas más altas del molde aumentan la cristalinidad del nailon, lo que mejora la resistencia al aceite y la rigidez, mientras que las temperaturas moderadas para las piezas exteriores reducen la tensión interna del moldeo, lo que garantiza una durabilidad a largo plazo contra el agrietamiento en ambientes exteriores.
**Optimización de la ventilación y eyección equilibrada**
Los paneles de carrocería grandes implican largos recorridos de flujo de fusión; Se incorporan ranuras de ventilación finas y continuas (0,012–0,015 mm de profundidad) en las líneas y esquinas de soldadura, con inserciones de ventilación adicionales colocadas en ubicaciones de nervaduras profundas para facilitar la rápida evacuación del gas durante el llenado a alta velocidad, evitando así quemaduras y debilidad de las líneas de soldadura. Los tableros y parachoques de gran superficie utilizan una combinación de pasadores y bloques eyectores equilibrados de múltiples puntos para garantizar una fuerza de expulsión uniforme, evitando marcas de tensión ("blanqueamiento") y deformaciones localizadas; Las rejillas delgadas y los guardabarros están equipados con mecanismos de expulsión auxiliares para garantizar el desmolde sin doblarse. Estándares de instalación y configuración de moldes
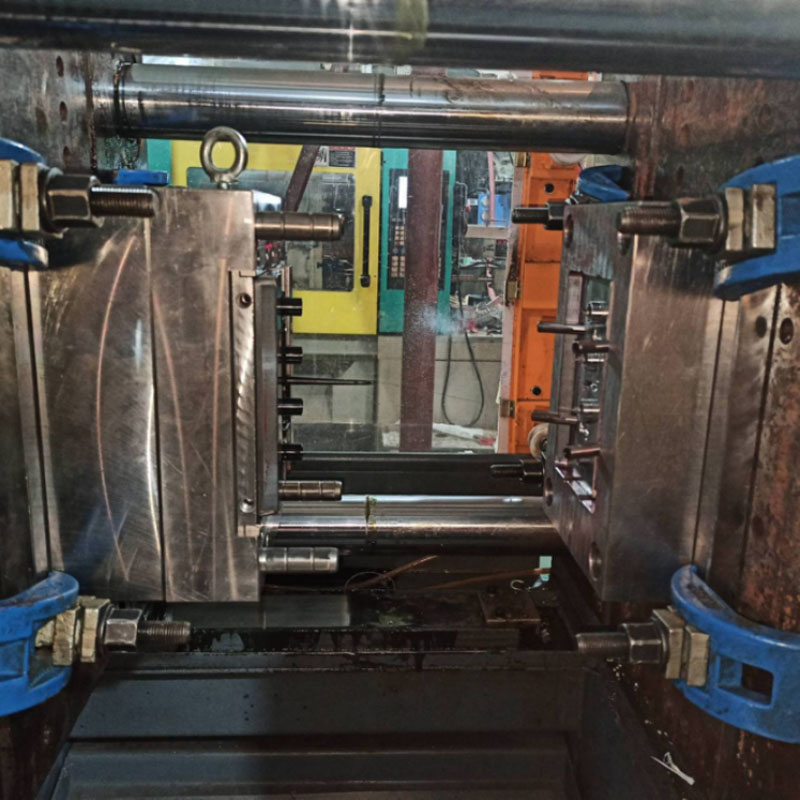
Los moldes grandes para parachoques y paneles de instrumentos se combinan con máquinas de moldeo por inyección de 800T a 1600T; Las placas de sujeción deben apretarse uniformemente para soportar fuerzas de inyección de alta presión y evitar la apertura del molde (rebaba) en áreas grandes. Se instalan monitores de flujo en los circuitos de refrigeración para garantizar una circulación sin obstrucciones; la protección de sujeción por etapas de alta/baja presión está calibrada para activar la apertura automática del molde si se detectan restos de bebedero u objetos extraños, evitando daños a moldes grandes y costosos; y los barriles se limpian a fondo antes de producir piezas retardantes de llama o reforzadas con fibra de vidrio para eliminar residuos de materiales incompatibles.
III. Puntos de control clave para el proceso de moldeo por inyección
Estrategia general del proceso: llenado suave con bajo cizallamiento, presión de mantenimiento por etapas (dos etapas) y enfriamiento suficiente y equilibrado para minimizar la tensión interna y mejorar la resistencia al impacto a baja temperatura y la resistencia a la intemperie.
Control de temperatura del barril por zonas
Partes exteriores de ASA: 180–210°C; La temperatura de la boquilla no debe exceder los 215 °C (el calor excesivo provoca la descomposición del estabilizador UV y el posterior color amarillento).
Piezas interiores de ABS/PC: 190–250°C; No exceda estrictamente los 260°C (las altas temperaturas liberan gases volátiles, lo que hace que los niveles de olor interior excedan los límites).
Piezas del chasis PA6+30GF: 230–260°C; Las temperaturas superiores a 270 °C provocan la descomposición del nailon y una pérdida significativa de resistencia.
Cubiertas de lámpara de PC transparentes: 270–300°C; Las temperaturas excesivamente bajas dan como resultado un flujo y líneas de soldadura deficientes.
Proceso de llenado de velocidad variable por etapas
Para piezas de flujo largo como parachoques y paneles de instrumentos, se utiliza un perfil de velocidad variable de tres etapas: amortiguación de baja velocidad en la puerta, llenado de velocidad media a alta para el cuerpo principal y velocidad reducida en la ubicación de la soldadura en la cavidad distal para minimizar la tensión interna causada por el cizallamiento molecular. Las piezas del chasis reforzadas con fibra de vidrio se llenan a velocidades medias a bajas durante todo el ciclo para mitigar los defectos de "fibra flotante" y garantizar la uniformidad de la superficie. La presión de inyección se fija entre 90 y 130 bar; Una presión insuficiente da como resultado líneas de soldadura débiles y propensas a fracturarse durante colisiones de vehículos, mientras que una presión excesiva provoca una gran descarga y acumulación de tensión interna, lo que provoca grietas bajo el ciclo térmico.
Presión de mantenimiento por etapas de dos etapas
Los materiales cristalinos como PP y PA6 presentan una alta contracción; por lo tanto, se requiere un perfil de presión de mantenimiento de dos etapas (etapas inicial y secundaria) para garantizar una compensación adecuada del material. Los tiempos de retención se establecen entre 6 y 10 segundos para molduras exteriores de paredes delgadas y entre 15 y 22 segundos para soportes de montaje de chasis de paredes gruesas para compensar la contracción por enfriamiento y eliminar las marcas de hundimiento en la superficie. La fase de retención transcurre simultáneamente con la acumulación de material para acortar el ciclo de moldeo.
Especificaciones de enfriamiento y extracción de piezas
Los tiempos de enfriamiento se basan en una velocidad de 3 a 5 segundos por 1 mm de espesor de pared; por ejemplo, un parachoques de 2 mm requiere entre 10 y 14 segundos de enfriamiento. Una refrigeración insuficiente compromete la estabilidad dimensional; Las piezas pueden sufrir una contracción y deformación continuas después de la instalación del vehículo, lo que genera espacios de montaje ampliados. La apertura y expulsión del molde se realizan a velocidades bajas y constantes, y las piezas se retiran mediante brazos robóticos servoaccionados en la línea automatizada. Está estrictamente prohibido el contacto manual con piezas exteriores para evitar que el aceite o la grasa perjudiquen la adhesión de revestimientos o revestimientos posteriores. Después de retirarlas, las piezas deben colocarse planas sobre soportes específicos; Está prohibido apilar o comprimir piezas de plástico calientes.
Somos un fabricante de molduras de piezas de plástico para ventiladores y ofrecemos fabricación de molduras de piezas de plástico para ventiladores de alta calidad. Si desea personalizar/desarrollar productos de moldeo de piezas de ventiladores de plástico, puede encontrarnos. Contamos con un diseño profesional de moldes de inyección y una tecnología de fabricación madura, lo que le brinda un servicio integral, desde el diseño del producto, la fabricación del molde, la producción del producto, el embalaje del producto y el transporte del producto, podemos ayudarlo en cada vínculo. Siempre que venga a nosotros, le brindaremos el mejor servicio y lo satisfaceremos en términos de calidad del producto, tiempo de producción, diálogo de información, etc.
|
Nombre del producto |
Moldura en cinta de correr |
|
Por favor proporcione |
2D, 3D, muestras o el tamaño de las imágenes de múltiples ángulos |
|
Tiempo de molde |
20-35 días |
|
tiempo del producto |
7-15 días |
|
Precisión del molde |
+/-0,01 mm |
|
Vida del molde |
50-100 millones de disparos |
|
Proceso de producción |
Dibujos de auditoría: análisis de flujo del molde - validación de diseño - Materiales personalizados - procesamiento de moldes - procesamiento de núcleos - mecanizado de electrodos - Sistema Runner procesamiento - procesamiento y adquisición de piezas - aceptación de mecanizado - cavidad proceso de tratamiento de superficies - modo complejo Troquel - Todo el Recubrimiento de la superficie del molde - Placa de montaje - Muestra del molde - Prueba de muestra - Envío muestras |
|
Cavidad del molde |
Una cavidad, varias cavidades o la misma diferentes productos se hagan juntos |
|
Material del molde |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistema de corredores |
Corredor caliente y corredor frío |
|
Materia prima |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finalizar |
Picando la palabra, acabado espejo, superficie mate, estrías |
|
Estándar |
HASCO, DME o dependiente de |
|
Tecnología principal |
Fresado, rectificado, CNC, electroerosión, hilo corte, tallado, electroerosión, tornos, acabado superficial, etc. |
|
Software |
CAD,PRO-E,UG Tiempo de diseño: 1-3 días (circunstancias normales) |
|
Materiales del producto |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Sistema de calidad |
ISO9001:2008 |
|
Establecer tiempo |
20 días |
|
Equipo |
CNC, electroerosión, corte Máquina, maquinaria de plástico, etc., molde de maleta de plástico zhe jiang |


Fabricación de moldes de inyección de plástico

Especificaciones de moldeo de plástico.

Diseño de molde:




Proceso de transacción:

Pruebas de molde:


Embalaje del producto

Fábrica
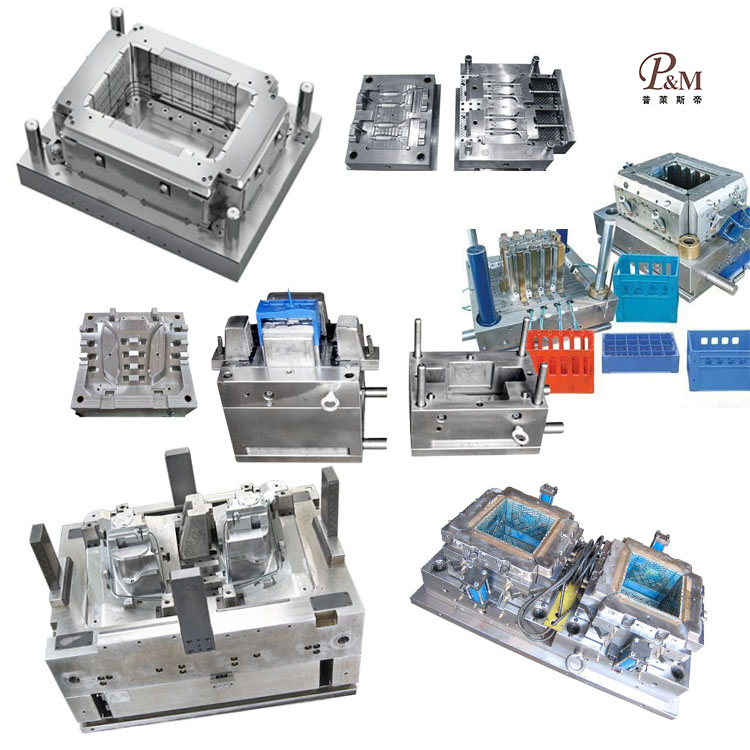
Somos una fábrica de moldes de plástico personalizados. Nuestra fábrica es fabricante de moldes de inyección de plástico. Tenemos 17 años de experiencia en moldes de plástico personalizados profesionales y 10 años de experiencia en comercio exterior. Somos proveedores de moldes de plástico personalizados. Podemos proporcionar un servicio personalizado de moldes de plástico. Nuestra fábrica puede fabricar piezas de plástico moldeadas por inyección y la calidad de los productos lo satisfará.
Contamos con más de 50 máquinas de alta gama y cientos de ingenieros y diseñadores. Podemos brindar un servicio integral, desde el diseño del producto, la fabricación de moldes, la producción del producto, el embalaje del producto y el transporte. Contamos con una cadena de producción completa. Podemos cumplir con todos sus requisitos.
Servicios que brindamos:
Servicio profesional de moldes personalizados, diseño y fabricación de moldes de plástico. Producción de productos de plástico, diseño de productos, diseño de moldes, personalización de moldes de soplado, personalización de moldes rotacionales, personalización de moldes de fundición a presión. Servicios de impresión 3D, servicios de fabricación CNC, embalaje de productos, embalaje personalizado, servicios de envío.










Siempre nos adherimos a los principios de calidad primero y tiempo primero. Mientras brinda a los clientes productos de la más alta calidad, intente maximizar la eficiencia de producción y acortar el tiempo de producción. Estamos orgullosos de decirle a cada cliente que nuestra empresa no ha perdido ningún cliente desde su creación. Si hay un problema con el producto, buscaremos una solución activamente y asumiremos la responsabilidad hasta el final.

Preguntas frecuentes
P1: ¿Es usted una empresa comercial o un fabricante?
R: Somos fabricantes.
P2. ¿Cuándo puedo obtener la cotización?
R: Generalmente cotizamos dentro de los 2 días posteriores a la recepción de su consulta.
Si es muy urgente, llámenos o infórmenos en su correo electrónico para que podamos cotizarle primero.
P3. ¿Cuánto dura el plazo de entrega del molde?
R: Todo depende del tamaño y la complejidad de los productos. Normalmente, el plazo de entrega es de 25 días.
P4. No tengo ningún dibujo 3D, ¿cómo debo iniciar el nuevo proyecto?
R: Puede proporcionarnos una muestra de moldura y lo ayudaremos a terminar el diseño del dibujo 3D.
P5. Antes del envío, ¿cómo asegurarse de la calidad de los productos?
R: Si no viene a nuestra fábrica y tampoco cuenta con un tercero para la inspección, seremos su trabajador de inspección.
Le proporcionaremos un video con los detalles del proceso de producción que incluye el informe del proceso, la estructura del tamaño de los productos y los detalles de la superficie, los detalles del embalaje, etc.
P6. ¿Cuáles son sus condiciones de pago?
R: Pago del molde: 40% de depósito por T/T por adelantado, 30% del pago del segundo molde antes de enviar las primeras muestras de prueba, 30% del saldo del molde después de aceptar las muestras finales.
B: Pago de producción: depósito del 50% por adelantado, 50% antes de enviar los productos finales.
P7: ¿Cómo se logra que nuestra relación comercial sea duradera y buena?
R:1. Mantenemos buena calidad y precios competitivos para garantizar que nuestros clientes se beneficien de productos de la mejor calidad.
2. Respetamos a cada cliente como nuestro amigo y sinceramente hacemos negocios y nos hacemos amigos de ellos, sin importar de dónde vengan.
Etiquetas calientes: Moldeo de piezas de ventilador de plástico, China, fabricante, proveedor, fábrica, personalizado, venta al por mayor, compra, calidad, última venta, hecho en China
Categoría relacionada
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.