Hogar
>
Producto > Servicio de personalización del núcleo > Moldura personalizada > Moldeo de piezas de plástico para scooter eléctrico
Producto
- Servicio de personalización del núcleo
- Cuidado de la salud
- Aparatos e instrumentos electrónicos
- Moldes para suministros maternos e infantiles
- Deportes recreativos
- Arte del mobiliario del hogar
- Accesorios para automóviles
- Transporte y almacenamiento
- Accesorios de iluminación
- Equipo de construcción
- Producto de embalaje
- Educativos y laboratorios
- Ropa Equipaje Accesorios
- Productos de cuidado y limpieza
- Agricultura y silvicultura
- Equipo Mecánico
- Suministros para mascotas
- Batería de cocina
Moldeo de piezas de plástico para scooter eléctrico
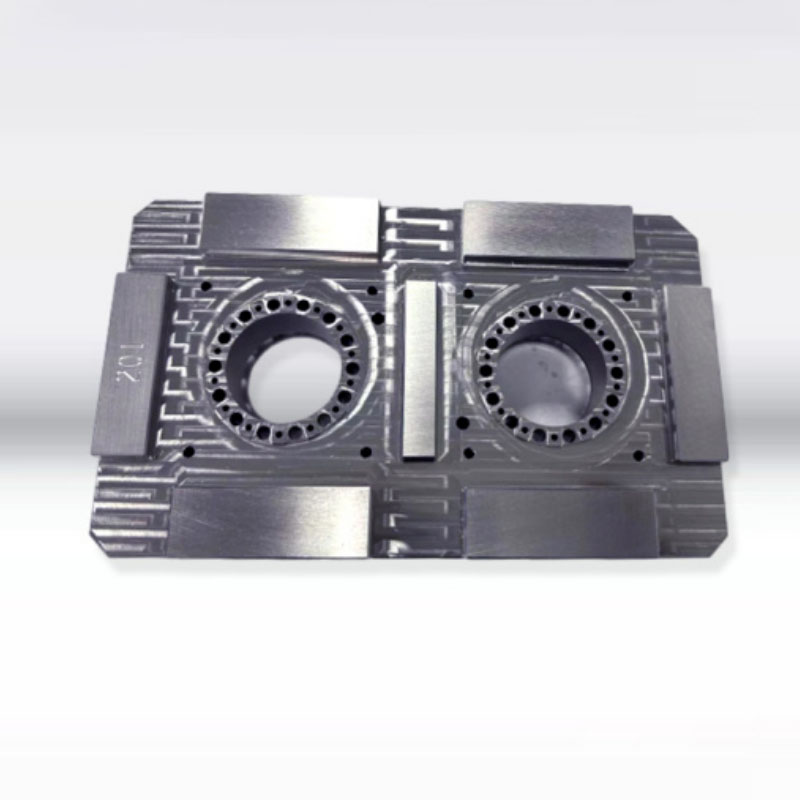
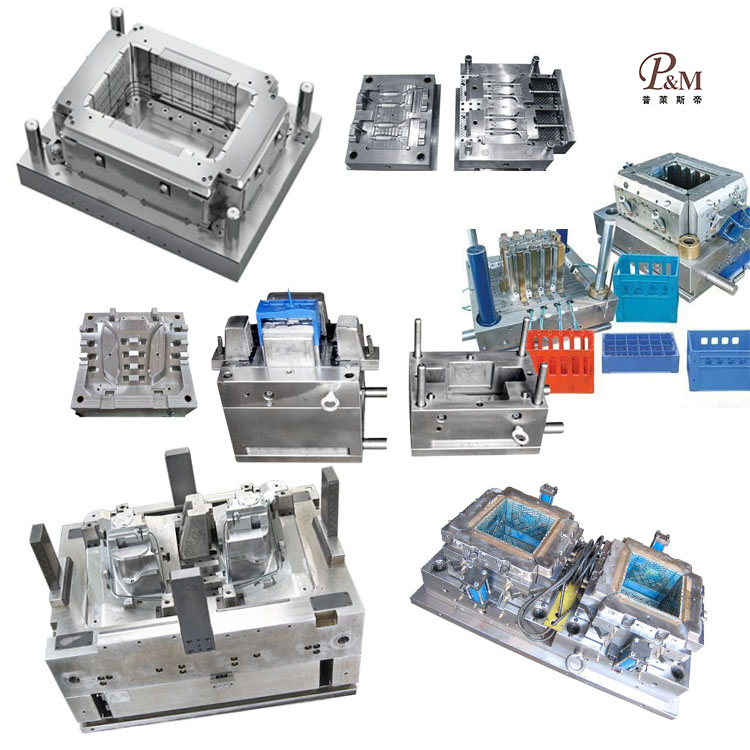
Ningbo (P&M) Plastic Metal Products Co., Ltd. tiene 17 años de tecnología de fabricación de moldes y puede personalizar el moldeado de piezas de plástico para scooters eléctricos. Brindamos servicios profesionales personalizados de moldeado de piezas de plástico para scooters eléctricos y somos un fabricante profesional de moldeado de piezas de plástico para scooters eléctricos. Tenemos suficiente experiencia en la selección de materias primas de productos y materiales de moldes. En el proceso de personalización del moldeado de piezas de plástico para scooters eléctricos, nuestra fábrica puede brindar un servicio integral. Contamos con capacidades de diseño y producción relacionadas con el moldeado de piezas de plástico para scooters eléctricos, tales como: diseño CAD, fabricación de moldes, moldeo por inyección, producción de productos plásticos, ensamblaje y otras tecnologías.
Enviar Consulta
Descripción del Producto
Además, nuestra empresa ha establecido relaciones de cooperación con proveedores de materias primas plásticas, fabricantes de impresiones, etc. para garantizar el suministro de materias primas y la calidad de impresión. Gracias a nuestra rica experiencia y nuestra perfecta cadena de suministro, nuestra empresa puede ofrecer a los clientes productos de moldeo de piezas de plástico para scooters eléctricos personalizados y de alta calidad para satisfacer sus necesidades específicas. Al mismo tiempo, tenemos 10 años de experiencia profesional en servicios de comercio exterior, entendemos el proceso de comercio exterior y brindamos un mejor servicio a nuestros clientes. Para productos de moldeo de piezas de plástico para scooters eléctricos, podemos fabricar las piezas de plástico correspondientes, lo cual se realiza principalmente mediante moldes de inyección.
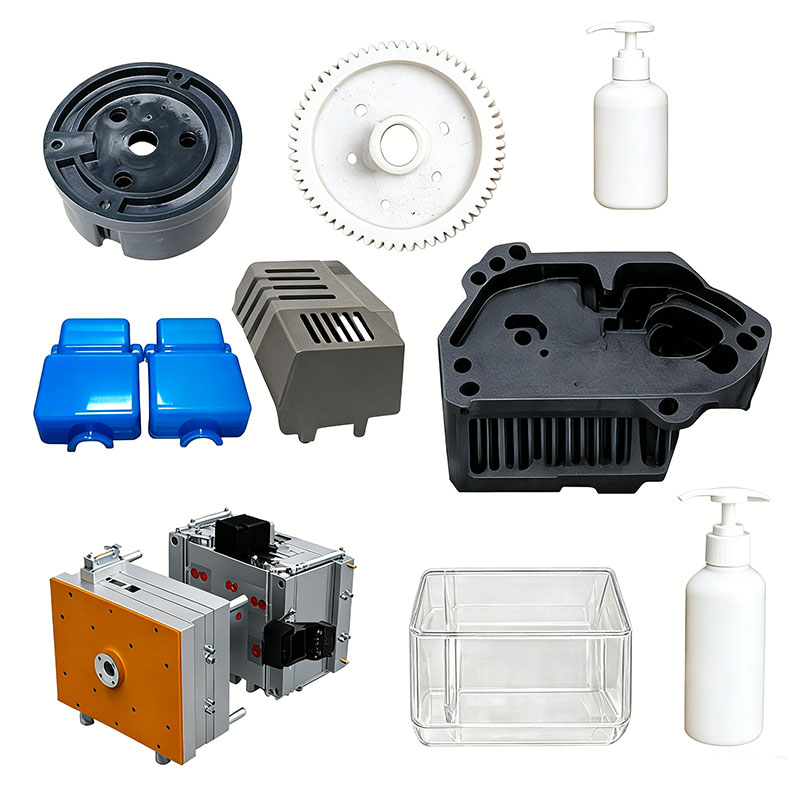
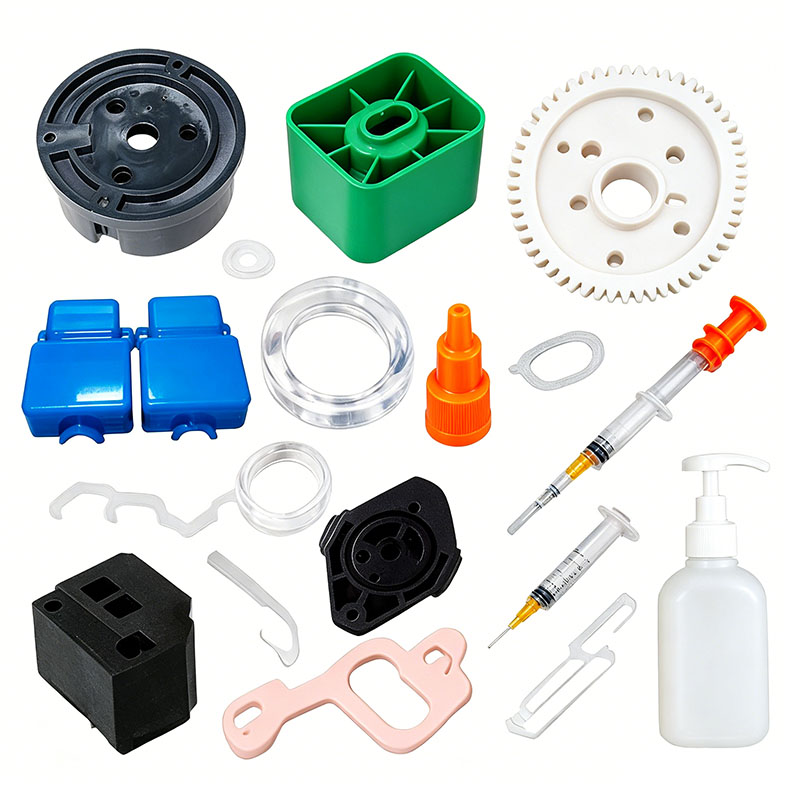
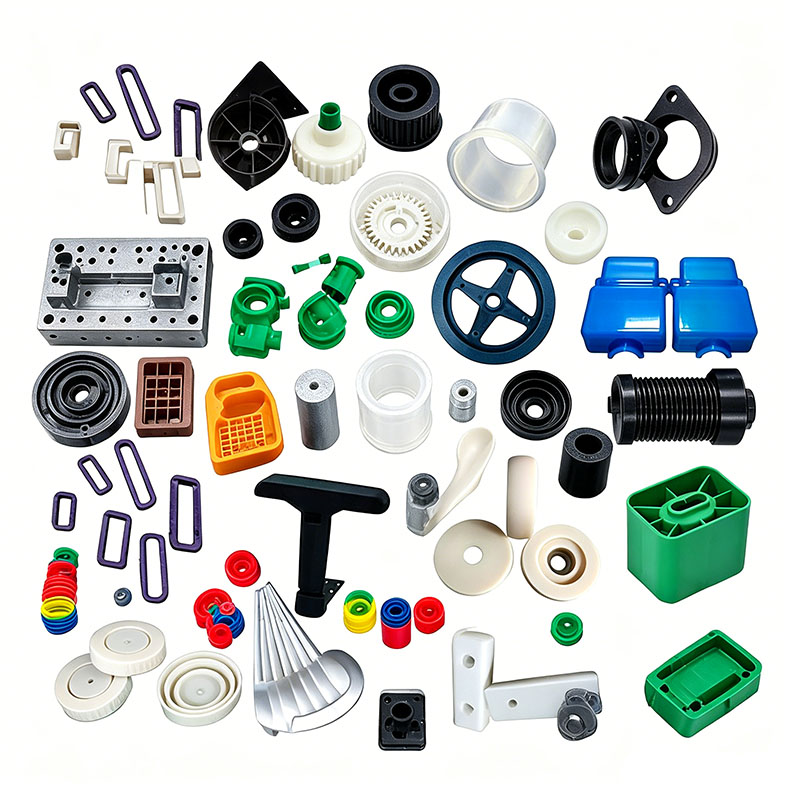
Los scooters eléctricos sirven como vehículos para desplazamientos de corta distancia, y más del 60% de sus componentes se fabrican mediante moldeo por inyección utilizando plásticos de ingeniería. Estos componentes se dividen en tres categorías principales: carcasas exteriores (cubiertas de faros, cubiertas de plataforma, guardabarros traseros, carcasas de instrumentos), piezas estructurales que soportan carga (soportes de plataforma, pestillos plegables, carcasas de compartimentos de batería, soportes de manillar) y piezas pequeñas funcionales (palancas de freno, clips de mazo de cables, tapas decorativas de amortiguadores, cubiertas de puertos de carga). A diferencia de las piezas de plástico para bienes de consumo comunes, los componentes de los scooters deben resistir una exposición prolongada al aire libre a la luz solar y la lluvia, vibraciones de conducción e impactos de carga. Ciertas piezas que soportan carga también deben cumplir requisitos específicos de resistencia a caídas, durabilidad a bajas temperaturas y resistencia al envejecimiento. En consecuencia, todo el flujo de trabajo del moldeo por inyección, desde la selección de materias primas, el diseño y las pruebas de moldes hasta la producción en masa, el posprocesamiento y el control de calidad, cumple con rigurosos estándares de proceso que difieren significativamente del moldeo por inyección convencional. Este artículo proporciona un desglose completo de todo el proceso de moldeo por inyección de piezas de plástico para scooters eléctricos, desde la entrada de materia prima hasta el envío del producto terminado. Cubre siete etapas principales: preparación preliminar, herramientas de molde, maquinaria de moldeo por inyección, procesos de moldeo, posprocesamiento, inspección de calidad y almacenamiento. Con más de 2000 palabras, sirve como referencia para los profesionales de la producción en fábrica, el desarrollo de moldes y la ingeniería de procesos.
I. Etapa de preproducción: selección de materia prima y pretratamiento (pasos fundamentales de moldeo)
Las piezas de plástico de los scooters eléctricos se clasifican en plásticos modificados de uso general y plásticos de ingeniería de alta resistencia según sus escenarios de uso. La calidad de la materia prima determina directamente la estabilidad del moldeo y la vida útil del producto. Esta etapa constituye la fase inicial del moldeo por inyección y comprende tres pasos clave: selección de materia prima, mezcla/mezcla y secado/deshumidificación.
1. Criterios de Clasificación y Selección de Materias Primas Plásticas
1) Piezas estéticas/decorativas (carcasas de instrumentos, cubiertas decorativas de la carrocería, carcasas del manillar): las aleaciones ABS y ABS+PC son las opciones principales. El ABS ofrece buena fluidez, alto brillo superficial y facilidad de pintura o galvanoplastia, junto con buena tenacidad a bajas temperaturas, lo que lo hace adecuado para piezas exteriores expuestas. Las aleaciones ABS+PC ofrecen una mayor resistencia al calor y a los impactos, resisten el agrietamiento o la deformación bajo una exposición intensa al sol y se utilizan con frecuencia para carcasas de instrumentos en scooters de alta gama. 2) Componentes estructurales que soportan carga (compartimento de batería, base plegable, soporte de estribo, mecanismo de bloqueo): Los materiales seleccionados incluyen PP modificado, PA6 + 30% fibra de vidrio y PC/ABS con agentes endurecedores. El nailon reforzado con fibra de vidrio ofrece alta rigidez, resistencia al desgaste y excelente capacidad de carga; El mecanismo de bloqueo plegable puede soportar decenas de miles de ciclos de apertura/cierre sin fracturarse. El PP modificado es rentable y resistente a los impactos; se utiliza para carcasas de baterías grandes para reducir el peso total del vehículo.
3) Pequeños componentes impermeables para exteriores (cubierta del puerto de carga, funda del arnés de cableado, guardabarros): Los materiales seleccionados incluyen PP, TPU y ASA resistentes a la intemperie. El ASA ofrece una resistencia superior a los rayos UV en comparación con el ABS (resiste el amarillamiento y la fragilidad durante el uso prolongado en exteriores), lo que lo convierte en el material resistente a la intemperie preferido para guardabarros y carcasas de carrocería. El TPU ofrece buena elasticidad, lo que garantiza que la cubierta del puerto de carga resista flexiones repetidas sin romperse y al mismo tiempo mantenga un sello hermético.
Todas las materias primas entrantes deben ir acompañadas de un informe de especificación del material, un informe de cumplimiento de RoHS y un informe de prueba del índice de flujo de fusión (MI). El departamento de control de calidad de la fábrica verifica la calidad del material antes del almacenamiento para evitar la contaminación con chatarra reciclada, que podría causar defectos de moldeo o resistencia deficiente.
2. Proceso de dosificación y mezcla de materias primas.
Los materiales modificados de componentes múltiples, masterbatches, estabilizadores UV, agentes desmoldantes y retardantes de llama se deben premezclar completamente utilizando un mezclador vertical. Tomando como ejemplo el material de guardabarros ASA negro: la mezcla consta de un 98% de gránulos de ASA base, un 2% de masterbatch negro de alto brillo y un 0,3% de masterbatch resistente a los rayos UV. Después de cargar, la mezcla se mezcla a baja velocidad (300 rpm) durante 8 a 12 minutos; El funcionamiento a baja velocidad evita la acumulación de calor por fricción, lo que podría provocar que los gránulos se derritan y se aglutinen prematuramente.
Se prohíbe la mezcla prolongada y a alta velocidad para materiales de nailon reforzado con fibra de vidrio para evitar romper las fibras de vidrio y comprometer la rigidez del producto. Se hace una distinción entre las proporciones de material virgen y triturado (bebedero/desecho de canal): la adición de triturado tiene un límite del 15% para piezas estéticas de scooter, mientras que los componentes estructurales que soportan carga deben moldearse exclusivamente a partir de material virgen para evitar una degradación significativa de la resistencia al impacto. Una vez mezclado, el material se almacena en contenedores sellados etiquetados con el nombre del material, la proporción de mezcla, la duración de la mezcla y la fecha de producción para evitar confusiones o errores. 3. Proceso de deshumidificación y secado (un paso fundamental para evitar burbujas, rayas plateadas y marcas de flujo)
Los plásticos técnicos absorben fácilmente la humedad atmosférica. Si las materias primas cargadas de humedad se someten a moldeo por inyección a alta temperatura, la humedad se vaporiza, provocando defectos como rayas plateadas, burbujas, líneas de soldadura quebradizas y huecos internos que hacen que el producto sea chatarra. Los componentes de plástico de los scooters, en particular los fabricados con nailon, PC y aleaciones ABS/PC, requieren un secado obligatorio.
Los parámetros de secado varían estrictamente según el material:
ABS/ASA: Secar a 80°C durante 4 horas utilizando un secador de circulación de aire caliente con tolva;
Aleación PC/ABS: Secar a 90°C durante 6 horas;
PA6+30GF: Secar a 110°C durante 4 horas mediante secador deshumidificador. El nailon es muy higroscópico; el secado estándar con aire caliente es insuficiente, por lo que es obligatorio un secador deshumidificador;
PP modificado: Muy baja absorción de agua; el secado durante 1 hora es suficiente, sin necesidad de deshumidificación activa.
Los equipos de secado varían desde secadores de tolva hasta secadores deshumidificadores sellados de gran tamaño. Para la producción en masa, se utiliza un sistema central deshumidificador y de alimentación de material; Las materias primas se transportan automáticamente a través de tuberías hasta la tolva de la máquina de moldeo por inyección, permaneciendo aisladas del aire durante todo el proceso para evitar la reabsorción de humedad. Después del secado, se analiza el contenido de humedad de las muestras; Los niveles para PC y nailon deben mantenerse por debajo del 0,02% antes de cargar el material en la máquina de moldeo por inyección.
Somos un fabricante de molduras de piezas de plástico para scooters eléctricos y ofrecemos fabricación de molduras de piezas de plástico para scooters eléctricos de alta calidad. Si desea personalizar/desarrollar productos de moldeado de piezas de plástico para scooters eléctricos, puede encontrarnos. Contamos con un diseño profesional de moldes de inyección y una tecnología de fabricación madura, lo que le brinda un servicio integral, desde el diseño del producto, la fabricación del molde, la producción del producto, el embalaje del producto y el transporte del producto, podemos ayudarlo en cada vínculo. Siempre que venga a nosotros, le brindaremos el mejor servicio y lo satisfaceremos en términos de calidad del producto, tiempo de producción, diálogo de información, etc.
|
Nombre del producto |
Moldura en cinta de correr |
|
Por favor proporcione |
2D, 3D, muestras o el tamaño de las imágenes de múltiples ángulos |
|
Tiempo de molde |
20-35 días |
|
tiempo del producto |
7-15 días |
|
Precisión del molde |
+/-0,01 mm |
|
Vida del molde |
50-100 millones de disparos |
|
Proceso de producción |
Dibujos de auditoría: análisis de flujo del molde - validación de diseño - Materiales personalizados - procesamiento de moldes - procesamiento de núcleos - mecanizado de electrodos - Sistema Runner procesamiento - procesamiento y adquisición de piezas - aceptación de mecanizado - cavidad proceso de tratamiento de superficies - modo complejo Troquel - Todo el Recubrimiento de la superficie del molde - Placa de montaje - Muestra del molde - Prueba de muestra - Envío muestras |
|
Cavidad del molde |
Una cavidad, varias cavidades o la misma diferentes productos se hagan juntos |
|
Material del molde |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistema de corredores |
Corredor caliente y corredor frío |
|
Materia prima |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finalizar |
Picando la palabra, acabado espejo, superficie mate, estrías |
|
Estándar |
HASCO, DME o dependiente de |
|
Tecnología principal |
Fresado, rectificado, CNC, electroerosión, hilo corte, tallado, electroerosión, tornos, acabado superficial, etc. |
|
Software |
CAD,PRO-E,UG Tiempo de diseño: 1-3 días (circunstancias normales) |
|
Materiales del producto |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Sistema de calidad |
ISO9001:2008 |
|
Establecer tiempo |
20 días |
|
Equipo |
CNC, electroerosión, corte Máquina, maquinaria de plástico, etc., molde de maleta de plástico zhe jiang |


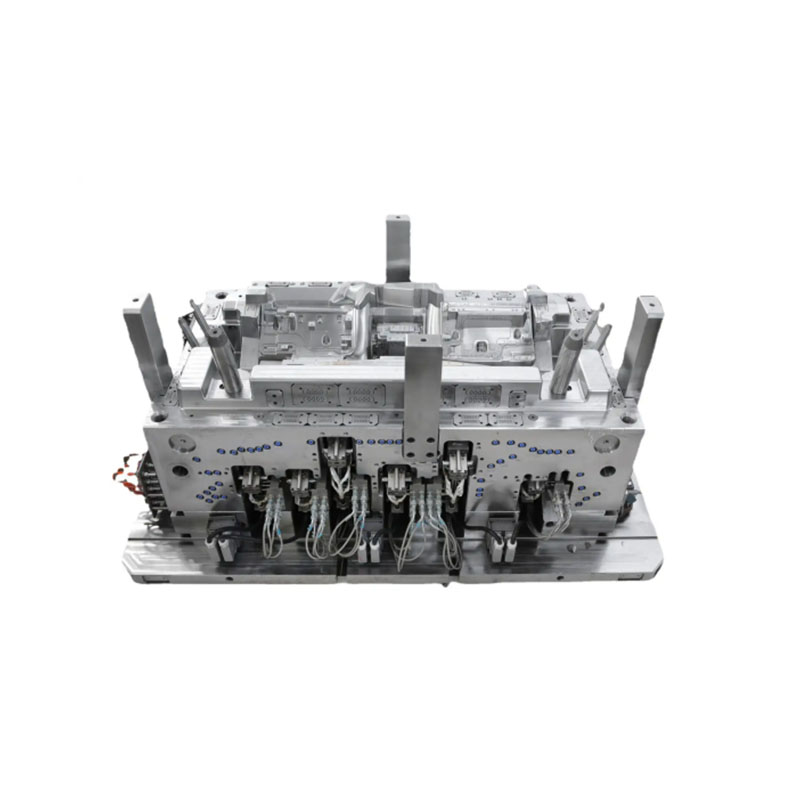
Fabricación de moldes de inyección de plástico

Especificaciones de moldeo de plástico.

Diseño de molde:




Proceso de transacción:

Pruebas de molde:


Embalaje del producto

Fábrica
Somos una fábrica de moldes de plástico personalizados. Nuestra fábrica es fabricante de moldes de inyección de plástico. Tenemos 17 años de experiencia en moldes de plástico personalizados profesionales y 10 años de experiencia en comercio exterior. Somos proveedores de moldes de plástico personalizados. Podemos proporcionar un servicio personalizado de moldes de plástico. Nuestra fábrica puede fabricar piezas de plástico moldeadas por inyección y la calidad de los productos lo satisfará.
Contamos con más de 50 máquinas de alta gama y cientos de ingenieros y diseñadores. Podemos brindar un servicio integral, desde el diseño del producto, la fabricación de moldes, la producción del producto, el embalaje del producto y el transporte. Contamos con una cadena de producción completa. Podemos cumplir con todos sus requisitos.
Servicios que brindamos:
Servicio profesional de moldes personalizados, diseño y fabricación de moldes de plástico. Producción de productos de plástico, diseño de productos, diseño de moldes, personalización de moldes de soplado, personalización de moldes rotacionales, personalización de moldes de fundición a presión. Servicios de impresión 3D, servicios de fabricación CNC, embalaje de productos, embalaje personalizado, servicios de envío.










Siempre nos adherimos a los principios de calidad primero y tiempo primero. Mientras brinda a los clientes productos de la más alta calidad, intente maximizar la eficiencia de producción y acortar el tiempo de producción. Estamos orgullosos de decirle a cada cliente que nuestra empresa no ha perdido ningún cliente desde su creación. Si hay un problema con el producto, buscaremos una solución activamente y asumiremos la responsabilidad hasta el final.

Preguntas frecuentes
P1: ¿Es usted una empresa comercial o un fabricante?
R: Somos fabricantes.
P2. ¿Cuándo puedo obtener la cotización?
R: Generalmente cotizamos dentro de los 2 días posteriores a la recepción de su consulta.
Si es muy urgente, llámenos o infórmenos en su correo electrónico para que podamos cotizarle primero.
P3. ¿Cuánto dura el plazo de entrega del molde?
R: Todo depende del tamaño y la complejidad de los productos. Normalmente, el plazo de entrega es de 25 días.
P4. No tengo ningún dibujo 3D, ¿cómo debo iniciar el nuevo proyecto?
R: Puede proporcionarnos una muestra de moldura y lo ayudaremos a terminar el diseño del dibujo 3D.
P5. Antes del envío, ¿cómo asegurarse de la calidad de los productos?
R: Si no viene a nuestra fábrica y tampoco cuenta con un tercero para la inspección, seremos su trabajador de inspección.
Le proporcionaremos un video con los detalles del proceso de producción que incluye el informe del proceso, la estructura del tamaño de los productos y los detalles de la superficie, los detalles del embalaje, etc.
P6. ¿Cuáles son sus condiciones de pago?
R: Pago del molde: 40% de depósito por T/T por adelantado, 30% del pago del segundo molde antes de enviar las primeras muestras de prueba, 30% del saldo del molde después de aceptar las muestras finales.
B: Pago de producción: depósito del 50% por adelantado, 50% antes de enviar los productos finales.
P7: ¿Cómo se logra que nuestra relación comercial sea duradera y buena?
R:1. Mantenemos buena calidad y precios competitivos para garantizar que nuestros clientes se beneficien de productos de la mejor calidad.
2. Respetamos a cada cliente como nuestro amigo y sinceramente hacemos negocios y nos hacemos amigos de ellos, sin importar de dónde vengan.
Etiquetas calientes: Moldeo de piezas de plástico para scooter eléctrico, China, fabricante, proveedor, fábrica, personalizado, venta al por mayor, compra, calidad, última venta, hecho en China
Categoría relacionada
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.