Hogar
>
Producto > Servicio de personalización del núcleo > Moldura personalizada > Moldeo de piezas de plástico para computadora
Producto
- Servicio de personalización del núcleo
- Cuidado de la salud
- Aparatos e instrumentos electrónicos
- Moldes para suministros maternos e infantiles
- Deportes recreativos
- Arte del mobiliario del hogar
- Accesorios para automóviles
- Transporte y almacenamiento
- Accesorios de iluminación
- Equipo de construcción
- Producto de embalaje
- Educativos y laboratorios
- Ropa Equipaje Accesorios
- Productos de cuidado y limpieza
- Agricultura y silvicultura
- Equipo Mecánico
- Suministros para mascotas
- Batería de cocina
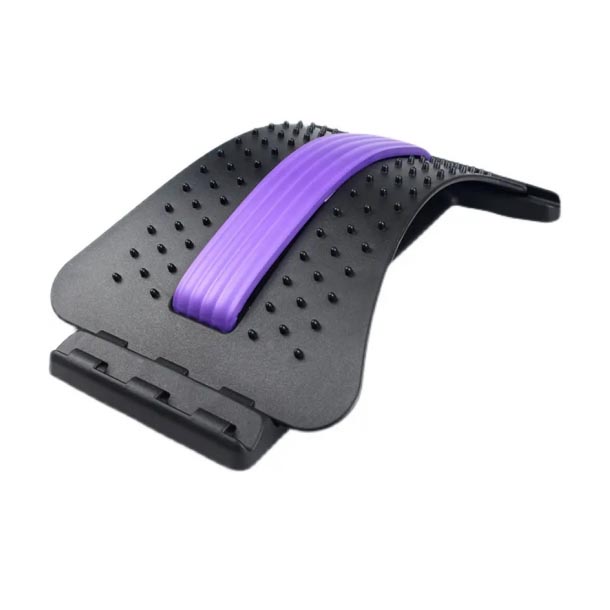
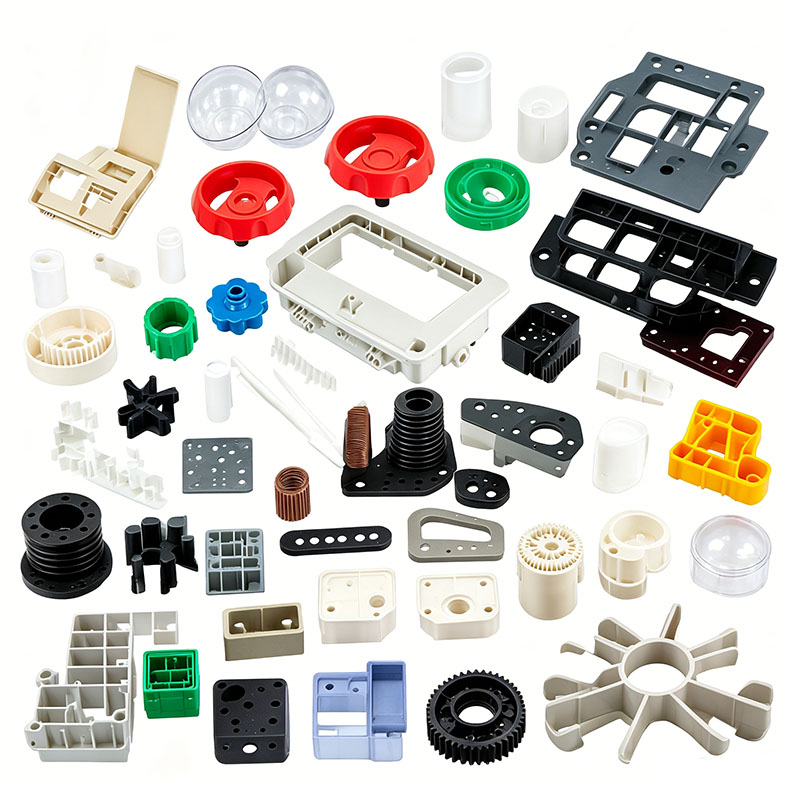
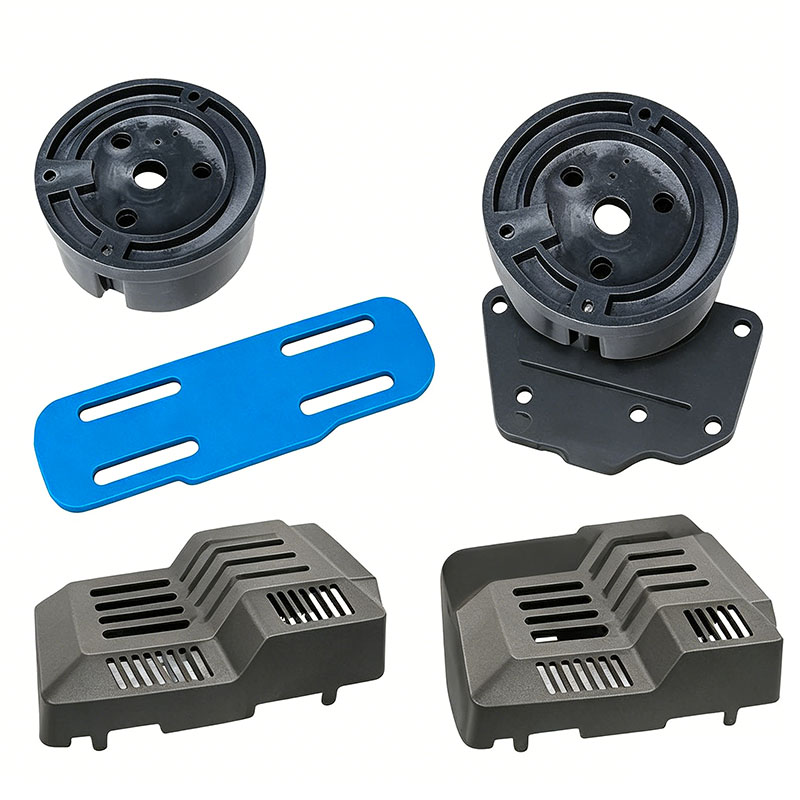
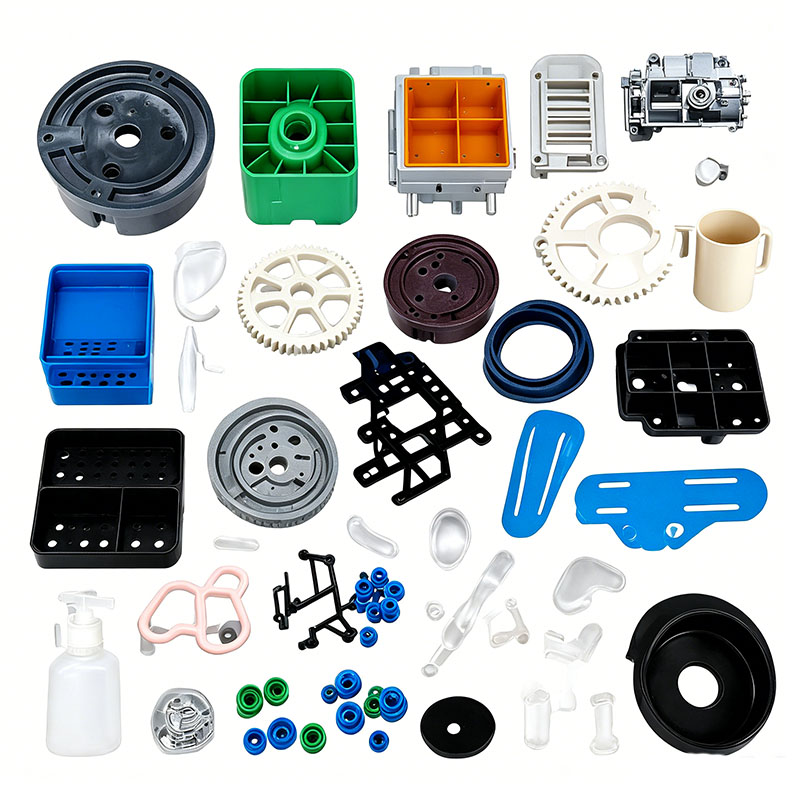
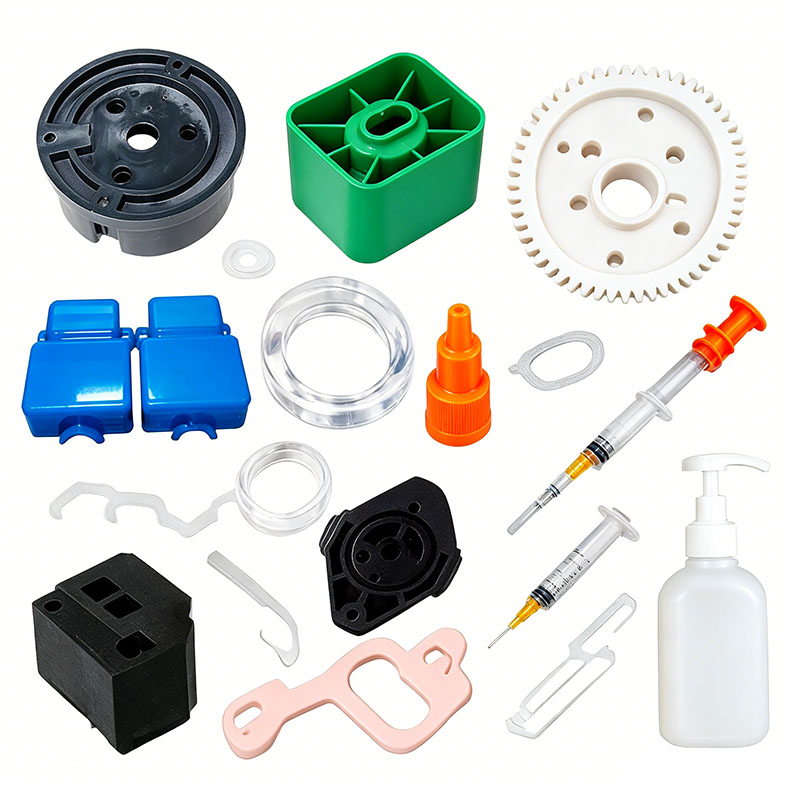
Moldeo de piezas de plástico para computadora
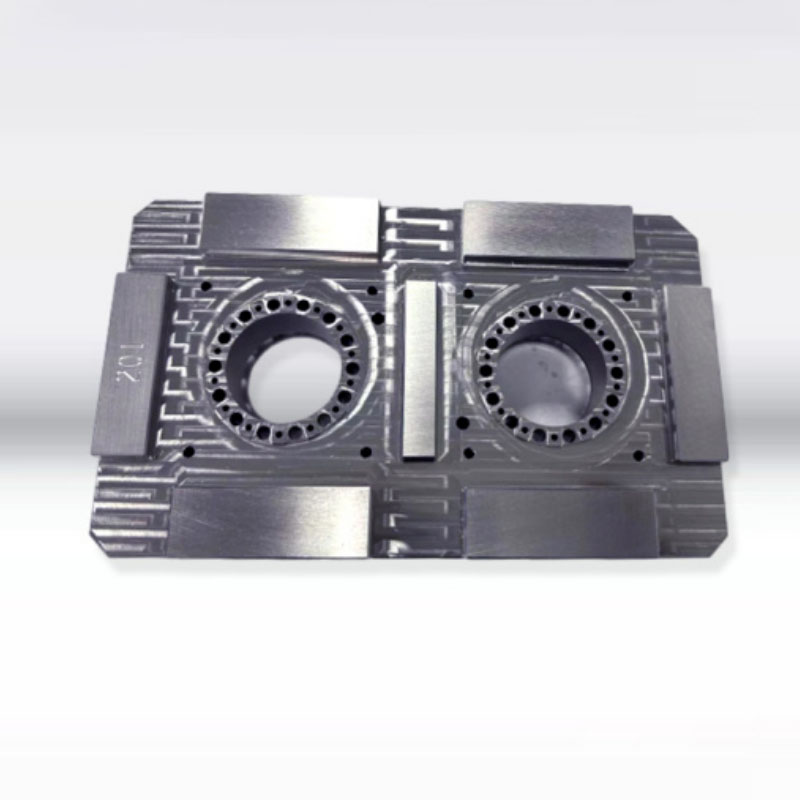
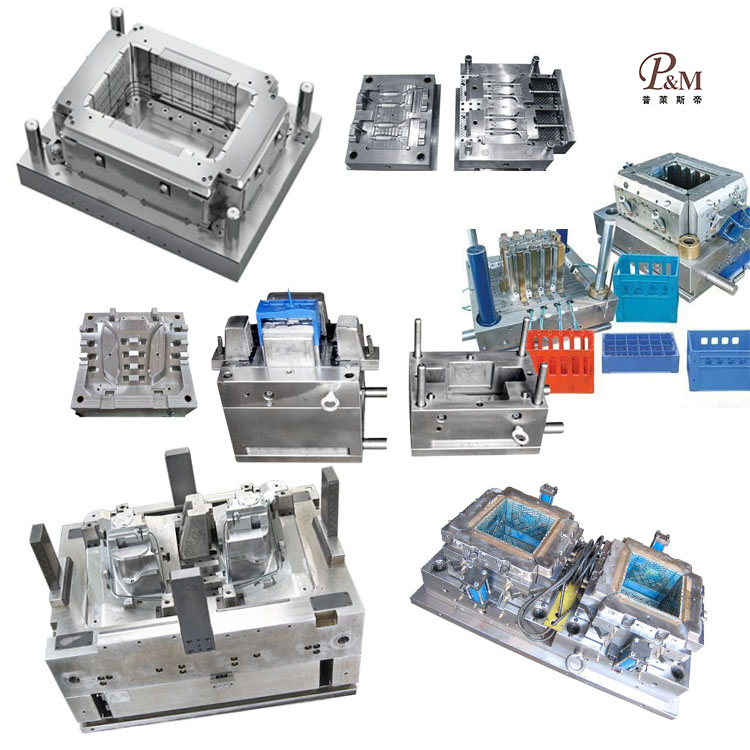
Ningbo (P&M) Plastic Metal Products Co., Ltd. tiene 17 años de tecnología de fabricación de moldes y puede personalizar el moldeado de piezas de plástico por computadora. Brindamos servicios profesionales personalizados de moldeado de piezas de plástico para computadoras y somos un fabricante profesional de moldeado de piezas de plástico para computadoras. Tenemos suficiente experiencia en la selección de materias primas de productos y materiales de moldes. En el proceso de personalización del moldeado de piezas de plástico por computadora, nuestra fábrica puede brindar un servicio integral. Contamos con capacidades de diseño y producción relacionadas con el moldeo de piezas plásticas por computadora, tales como: diseño CAD, fabricación de moldes, moldeo por inyección, producción de productos plásticos, ensamblaje y otras tecnologías.
Enviar Consulta
Descripción del Producto
Además, nuestra empresa ha establecido relaciones de cooperación con proveedores de materias primas plásticas, fabricantes de impresiones, etc. para garantizar el suministro de materias primas y la calidad de impresión. Gracias a nuestra rica experiencia y nuestra perfecta cadena de suministro, nuestra empresa puede ofrecer a los clientes productos de moldeo de piezas de plástico para computadoras personalizados y de alta calidad para satisfacer sus necesidades específicas. Al mismo tiempo, tenemos 10 años de experiencia profesional en servicios de comercio exterior, entendemos el proceso de comercio exterior y brindamos un mejor servicio a nuestros clientes. Para productos de moldeo de piezas de plástico para computadora, podemos fabricar las piezas de plástico correspondientes, lo cual se realiza principalmente mediante moldes de inyección.
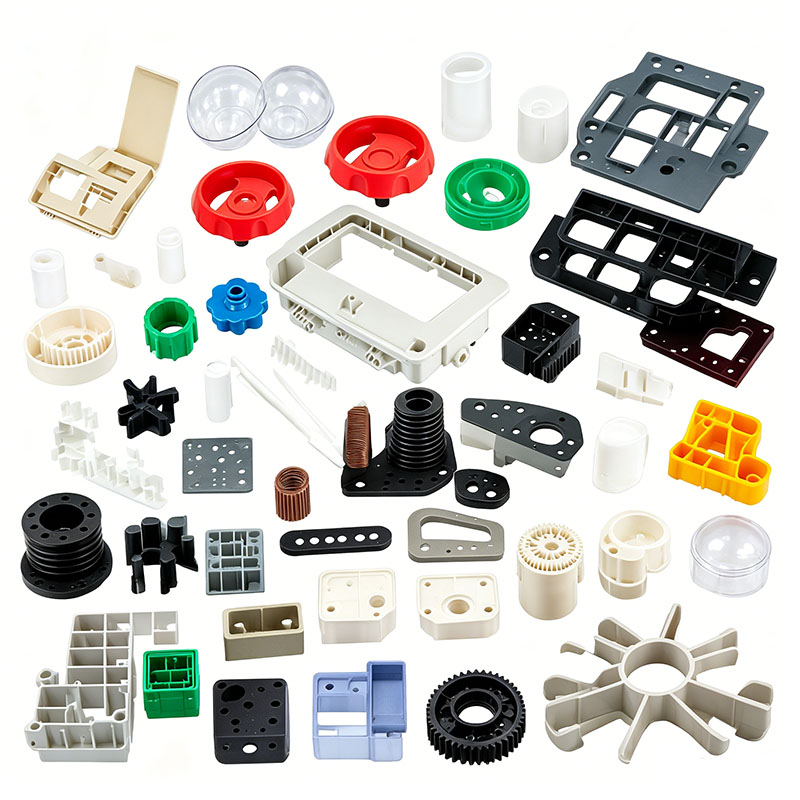
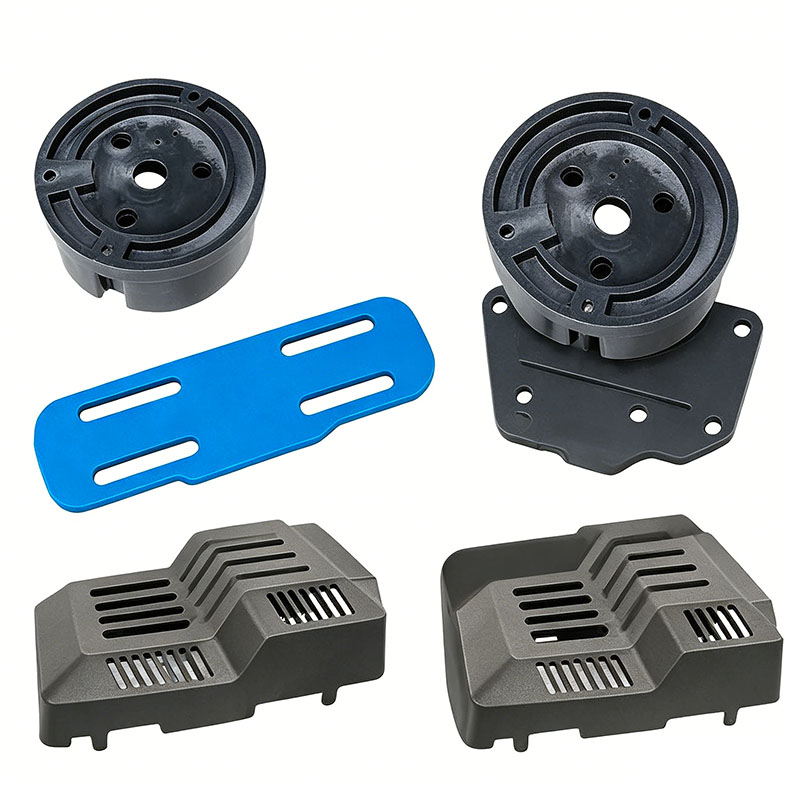
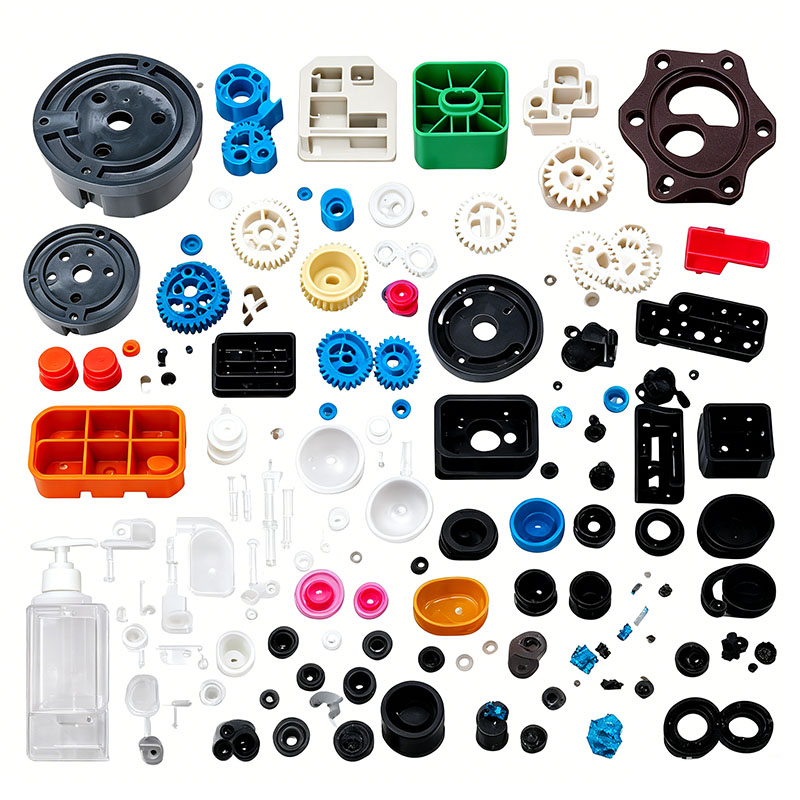
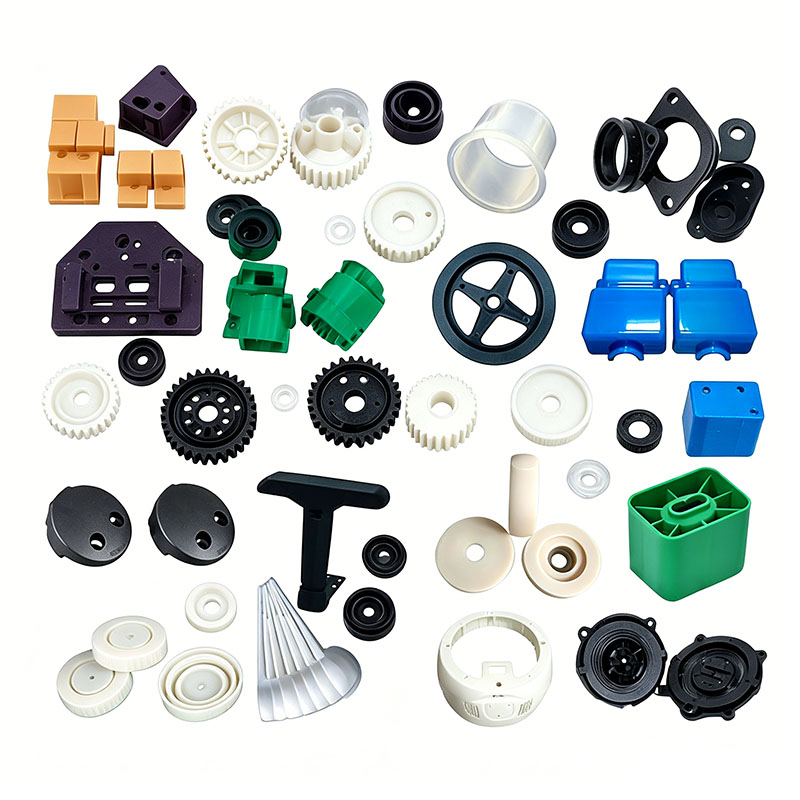
Los componentes de plástico para computadoras, incluidas cubiertas A/B/C/D de computadoras portátiles, carcasas de monitores, paneles de chasis, tapas de teclas de teclados, marcos de ventiladores de refrigeración, cubiertas de puertos, carcasas de baterías, soportes para tarjetas gráficas y bandejas de discos duros, se dividen en cuatro categorías: piezas estéticas/decorativas, piezas estructurales que soportan carga, piezas resistentes al calor/de gestión térmica y componentes electrónicos de precisión. Estos productos están diseñados para uso en interiores a largo plazo, lo que requiere una construcción liviana de paredes delgadas, ensamblaje de alta precisión, baja tensión interna, bajo olor, resistencia a caídas y aislamiento eléctrico/retardante de llama; Además, algunos componentes térmicos deben soportar altas temperaturas prolongadas, mientras que las carcasas de las baterías deben cumplir estándares a prueba de explosiones y de resistencia a impactos. Los materiales principales incluyen ABS, aleaciones ABS+PC, PC reforzado con fibra de vidrio, PP ignífugo, POM y HIPS de alta rigidez. Los procesos de moldeo se centran en cinco indicadores clave de rendimiento: estética libre de defectos, precisión dimensional, baja tensión (para evitar grietas), retardo de llama estable y resistencia al calor (para evitar deformaciones). Las consideraciones clave sobre el moldeo se abordan sistemáticamente en el pretratamiento de la materia prima, el diseño de moldes, los procesos de moldeo por inyección, el posprocesamiento y la prevención de defectos.
I. Selección de Materia Prima y Pretratamiento para Moldeo
1. Clasificación y combinación de materiales
Carcasas para portátiles y biseles de monitores: aleaciones ABS+PC (alta resistencia al impacto, resistencia al calor e idoneidad para pintar/anodizar; garantiza que las carcasas de paredes delgadas no se vuelvan quebradizas ni se agrieten).
Carcasas de chasis y cubiertas decorativas: ABS de alto brillo y HIPS modificado (excelente brillo moldeado y costo moderado).
Carcasas de baterías, soportes para tarjetas gráficas y bandejas de discos duros: PC retardante de llama y PC reforzada con fibra de vidrio (propiedades de retardo de llama V-0, resistencia al aplastamiento y a prueba de explosiones).
Marcos del ventilador de refrigeración y cubiertas de salida de aire: PP modificado resistente al calor (resiste la deformación durante la exposición prolongada a altas temperaturas).
Teclas y clips deslizantes de precisión: POM y ABS de alto impacto (resistencia al desgaste y resistencia al blanqueamiento por tensión bajo presión repetida).
Controles estrictos sobre el reciclaje de materiales: el uso de remolido (material triturado reciclado) está prohibido para carcasas estéticas de portátiles y carcasas de baterías retardantes de llama, ya que el material reciclado reduce la resistencia al impacto y compromete los sistemas retardantes de llama; para las piezas decorativas de chasis estándar, la proporción de adición de restos de canales (bebederos) se limita a ≤10 %, y los materiales deben ser del mismo tipo, triturados y tamizados antes de mezclarlos. Al mezclar materiales, incorpore masterbatches ecológicos con bajo contenido de COV y agentes desmoldantes de baja migración para evitar la acumulación de olores dentro del entorno del chasis cerrado; almacene la fibra de vidrio y los materiales retardantes de llama por separado y no los mezcle con ABS estándar para evitar la degradación del rendimiento.
2. Protocolos de mezcla de materiales
Utilice una batidora sellada de baja velocidad que funcione a 260–300 rpm durante una mezcla de 6 a 10 minutos. Prohibir estrictamente la mezcla prolongada y a alta velocidad de PC reforzadas con fibra de vidrio para evitar la rotura de la fibra y reducir la rigidez de la carcasa; Realice la mezcla de piezas cosméticas en un ambiente completamente cerrado para minimizar la adhesión de polvo, que puede causar picaduras en la superficie. Almacene materiales de diferentes códigos de color y grados ignífugos/no ignífugos en zonas separadas para eliminar defectos en lotes causados por mezclas de materiales.
3. Normas obligatorias de secado y deshumidificación
ABS, PC y ABS+PC son altamente higroscópicos; trazas de humedad pueden causar "rayas plateadas" y microhuecos internos, lo que provoca grietas a lo largo de estos huecos durante las pruebas de caída y compromete la resistencia a la presión de los componentes retardantes de llama.
Carcasas de ABS+PC: Deshumidificar/secar a 90°C durante 4 a 6 horas; Mantenga el contenido de humedad por debajo del 0,04%.
Carcasas de baterías de PC retardantes de llama: Deshumidificar a 110 °C constantes durante 5 horas; Vuelva a secar las materias primas si la máquina está inactiva durante más de 1 hora.
Piezas del chasis ABS estándar: Secar con aire caliente a 80°C durante 3 horas.
PP y POM tienen tasas de absorción de agua extremadamente bajas; secar a 60°C durante 1 hora solo durante la temporada de lluvias para eliminar la humedad de la superficie. Después del secado, transporte las materias primas a la máquina a través de tolvas selladas para evitar la reabsorción de la humedad del taller.
II. Puntos clave para el diseño de moldes y la configuración de la máquina
Las piezas de plástico para computadoras van desde carcasas ultrafinas de gran superficie hasta piezas pequeñas de precisión con múltiples cavidades; El diseño del molde se centra en el pulido con acabado de espejo, refrigeración equilibrada, expulsión equilibrada y ventilación independiente. **Selección de acero para moldes**
Para las cavidades de las carcasas de portátiles y monitores se utiliza acero resistente a la corrosión S136 o STAVAX con acabado de espejo; esto permite obtener un pulido similar a un espejo, sin rayones ni picaduras, que cumple con los requisitos de recubrimiento en aerosol y acabados texturizados. Las cavidades para PC reforzado con fibra de vidrio y componentes retardantes de llama se someten a un tratamiento integral de nitruración para resistir el desgaste abrasivo causado por las fibras de vidrio y los aditivos retardantes de llama. El acero preendurecido 718H se utiliza para tapas de teclas y pequeños componentes de ajuste a presión. Todas las esquinas cuentan con radios redondeados (filetes R) para eliminar concentraciones de tensión y evitar grietas durante las pruebas de caída.
**Sistema de enfriamiento equilibrado (clave para controlar la deformación y la desviación dimensional)**
La carcasa del portátil tiene un espesor de pared de sólo 1,2 a 1,8 mm, mientras que las nervaduras internas y los salientes de montaje tienen un espesor de 3 a 5 mm; esta disparidad conduce fácilmente a una contracción desigual y espacios excesivos en el ensamblaje. El molde utiliza canales de enfriamiento conformes, con núcleos de enfriamiento en espiral incrustados en protuberancias de paredes gruesas, y los circuitos de enfriamiento en los lados izquierdo y derecho de la carcasa son perfectamente simétricos. Las temperaturas del molde se controlan con precisión por zona: 70–80 °C para carcasas de ABS+PC, 50–60 °C para chasis de ABS y 80–90 °C para piezas de PC ignífugas reforzadas con fibra de vidrio. Las altas temperaturas del molde reducen la tensión de corte molecular, evitando grietas posteriores al recubrimiento.
**Ventilación optimizada y expulsión equilibrada**
Dadas las largas trayectorias del flujo de fusión en carcasas de gran superficie, se cortan canales de ventilación continuos (0,012 mm de profundidad) a lo largo del perímetro de la línea de separación y se colocan inserciones de ventilación adicionales en las líneas de soldadura y los puntos de llenado distales para evitar quemaduras y una resistencia de soldadura insuficiente. Para carcasas de portátiles ultrafinas, un sistema de expulsión equilibrado que combina múltiples pines y bloques de expulsión garantiza una fuerza uniforme, eliminando marcas de tensión ("blanqueamiento") y depresiones localizadas. En los moldes de teclas de múltiples cavidades, cada cavidad tiene ventilación independiente para evitar disparos cortos y destellos.
**Estándares de instalación y operación de moldes**
Los moldes para carcasas de portátiles grandes se combinan con máquinas de moldeo por inyección de 500T a 900T; Las placas de sujeción se aprietan uniformemente para evitar la apertura del molde (respiración del molde) y la formación de rebabas durante la inyección a alta presión. Instalar detectores de flujo de agua en los circuitos de refrigeración para garantizar un flujo sin obstrucciones; calibrar la protección de cierre del molde de baja presión para evitar que el material residual del bebedero dañe la cavidad del molde con acabado de espejo; Limpie a fondo el cilindro antes de procesar PC retardante de llama para eliminar residuos de otros plásticos.
III. Puntos clave del control del proceso de moldeo por inyección
Estrategia de proceso central: llenado suave con bajo cizallamiento, mantenimiento de baja presión gradual en dos etapas y enfriamiento suficiente y equilibrado para minimizar la tensión interna y garantizar la estabilidad dimensional y la resistencia a caídas para carcasas de paredes delgadas.
Control preciso de la temperatura del barril por zonas
Carcasas para portátiles ABS+PC: 190–250°C (boquilla ≤ 260°C); El calor excesivo provoca la degradación del material y reduce significativamente la resistencia al impacto.
Carcasas de baterías de PC retardantes de llama: 260–290°C (límite superior ≤ 300°C); Las altas temperaturas pueden comprometer el sistema retardante de llama.
Paneles del chasis ABS: 170–200°C.
Teclas POM: 180–210 °C; El calor excesivo provoca descomposición y liberación de gases irritantes.
Proceso de llenado de velocidad variable por zonas
Las carcasas ultrafinas para portátiles utilizan un llenado de velocidad variable en tres etapas: amortiguación de baja velocidad en la puerta, velocidad media a alta para un llenado rápido del molde y velocidad reducida en el área de la línea de soldadura (extremo de la cavidad) para minimizar la tensión interna inducida por el corte. Las piezas de PC reforzadas con fibra de vidrio se llenan a velocidades medias a bajas durante todo el proceso para mitigar la exposición de la fibra y garantizar una apariencia uniforme. Presión de inyección: 85–120 bar; Una presión insuficiente produce líneas de soldadura débiles y roturas al caer, mientras que una presión excesiva provoca un aumento de la rebaba y la acumulación de tensión interna.
Presión de mantenimiento graduada en dos etapas
Los materiales amorfos como PC y ABS+PC presentan una baja contracción; Se utiliza una estrategia de retención de baja presión en dos etapas para compensar contracción menor y eliminar marcas de hundimiento en las protuberancias de montaje. El tiempo de espera es de 5 a 10 segundos para carcasas cosméticas ultrafinas y de 12 a 18 segundos para soportes de batería de paredes gruesas; la retención y la plastificación (carga de material) ocurren simultáneamente para acortar el ciclo de moldeo.
Especificaciones de refrigeración y expulsión de piezas.
El tiempo de enfriamiento se calcula en 3 a 4 s por 1 mm de espesor de pared; Las carcasas para portátiles de 1,5 mm requieren entre 6 y 9 segundos de refrigeración. Si la carcasa no se enfría lo suficiente, sufrirá una contracción continua después del moldeado, lo que provocará espacios o encajes flojos durante el montaje. Los procesos de apertura y expulsión del molde se ejecutan a velocidades constantemente bajas y con movimientos suaves; Los brazos robóticos en la línea automatizada manejan la extracción de piezas y el contacto manual con superficies cosméticas está estrictamente prohibido para evitar que la contaminación por aceite comprometa la adhesión del recubrimiento. Después de retirarlas, las piezas se colocan planas sobre accesorios especializados; Está prohibido apilar o comprimir las carcasas mientras aún están calientes.
IV. Puntos clave para el posprocesamiento, remodelación y acabado de superficies
Las carcasas de computadoras a menudo requieren pintura, texturizado y curado UV; Problemas como tensión interna, rebabas o ligeras deformaciones pueden causar directamente fallas de ensamblaje o defectos cosméticos, lo que hace que los pasos posteriores al procesamiento sean esenciales.
Recorte de puertas y rebabas
Para piezas con compuertas de pasador o sistemas de canal caliente, el material residual de la compuerta es mínimo y se elimina mediante molienda ultrasónica por lotes. Las puertas grandes de los sistemas de canal frío se recortan al ras con cortadores hidráulicos, mientras que las rebabas finas a lo largo de la línea de separación se eliminan suavemente con un cabezal de pulido neumático fino, lo que garantiza superficies de contacto sin rebabas para un montaje suave. Los cabezales de pulido de diamante se utilizan para eliminar rebabas duras de piezas de PC reforzadas con fibra de vidrio.
Recocido para aliviar el estrés
Todas las carcasas de ABS+PC y PC destinadas a pintura o tratamiento UV se someten a un recocido a temperatura constante en un horno a 70 °C durante 2 a 3 horas, seguido de un enfriamiento lento y natural. Esto alivia completamente las tensiones internas del moldeo, evitando el agrietamiento durante el proceso de pintura/curado o debido al ciclo térmico. Los biseles del monitor o los marcos de disipación de calor que muestran una ligera deformación se colocan en accesorios metálicos para una remodelación térmica a baja temperatura para garantizar la consistencia dimensional en todo el lote.
Acabado de superficies
Antes de pintar, las carcasas de las computadoras portátiles se someten a una eliminación de polvo electrostática y un desengrasado por plasma para eliminar los agentes desmoldantes y mejorar la adhesión de la pintura. Las cubiertas de PC transparentes reciben curado UV para resistir los rayones y el desgaste. Las carcasas de baterías ignífugas se someten a pruebas de muestreo para comprobar su aislamiento y retardo de llama. Las teclas cuentan con caracteres serigrafiados con adherencia de tinta que cumple con los estándares, lo que garantiza que la impresión no desaparezca durante el uso prolongado. V. Prevención y control específicos de defectos frecuentes
Grietas después de rociar la vivienda: tensión excesiva en el moldeo interno; aumente la temperatura del molde, agregue un paso de recocido y reduzca la velocidad de inyección.
Falla en el retardo de llama de la carcasa de la batería: Retardante de llama mezclado con el material triturado o sobrecalentamiento del barril; procese el material retardante de llama por separado y controle estrictamente el límite superior de temperatura del barril.
Deformación de la carcasa ultrafina y grandes espacios de montaje: canales de refrigeración asimétricos o parámetros de presión de mantenimiento desequilibrados; Optimice los canales de enfriamiento simétricos y realice una conformación térmica posterior al moldeo.
Rayas plateadas y microburbujas en la carcasa: secado insuficiente del PC/ABS; extienda el tiempo de deshumidificación y asegúrese de que la tolva esté sellada contra la humedad.
Las teclas se vuelven blancas o se desgastan fácilmente al presionarlas: uso de ABS estándar en lugar de POM; reduzca la velocidad de expulsión y optimice la ventilación del molde.
Somos un fabricante de moldes de piezas de plástico para computadoras y ofrecemos fabricación de moldes de piezas de plástico para computadoras de alta calidad. Si desea personalizar/desarrollar productos de moldeado de piezas de plástico para computadoras, puede encontrarnos. Contamos con un diseño profesional de moldes de inyección y una tecnología de fabricación madura, lo que le brinda un servicio integral, desde el diseño del producto, la fabricación del molde, la producción del producto, el embalaje del producto y el transporte del producto, podemos ayudarlo en cada vínculo. Siempre que venga a nosotros, le brindaremos el mejor servicio y lo satisfaceremos en términos de calidad del producto, tiempo de producción, diálogo de información, etc.
|
Nombre del producto |
Moldura en cinta de correr |
|
Por favor proporcione |
2D, 3D, muestras o el tamaño de las imágenes de múltiples ángulos |
|
Tiempo de molde |
20-35 días |
|
tiempo del producto |
7-15 días |
|
Precisión del molde |
+/-0,01 mm |
|
Vida del molde |
50-100 millones de disparos |
|
Proceso de producción |
Dibujos de auditoría: análisis de flujo del molde - validación de diseño - Materiales personalizados - procesamiento de moldes - procesamiento de núcleos - mecanizado de electrodos - Sistema Runner procesamiento - procesamiento y adquisición de piezas - aceptación de mecanizado - cavidad proceso de tratamiento de superficies - modo complejo Troquel - Todo el Recubrimiento de la superficie del molde - Placa de montaje - Muestra del molde - Prueba de muestra - Envío muestras |
|
Cavidad del molde |
Una cavidad, varias cavidades o la misma diferentes productos se hagan juntos |
|
Material del molde |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistema de corredores |
Corredor caliente y corredor frío |
|
Materia prima |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finalizar |
Picando la palabra, acabado espejo, superficie mate, estrías |
|
Estándar |
HASCO, DME o dependiente de |
|
Tecnología principal |
Fresado, rectificado, CNC, electroerosión, hilo corte, tallado, electroerosión, tornos, acabado superficial, etc. |
|
Software |
CAD,PRO-E,UG Tiempo de diseño: 1-3 días (circunstancias normales) |
|
Materiales del producto |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Sistema de calidad |
ISO9001:2008 |
|
Establecer tiempo |
20 días |
|
Equipo |
CNC, electroerosión, corte Máquina, maquinaria de plástico, etc., molde de maleta de plástico zhe jiang |


Fabricación de moldes de inyección de plástico

Especificaciones de moldeo de plástico.

Diseño de molde:




Proceso de transacción:

Pruebas de molde:


Embalaje del producto

Fábrica
Somos una fábrica de moldes de plástico personalizados. Nuestra fábrica es fabricante de moldes de inyección de plástico. Tenemos 17 años de experiencia en moldes de plástico personalizados profesionales y 10 años de experiencia en comercio exterior. Somos proveedores de moldes de plástico personalizados. Podemos proporcionar un servicio personalizado de moldes de plástico. Nuestra fábrica puede fabricar piezas de plástico moldeadas por inyección y la calidad de los productos lo satisfará.
Contamos con más de 50 máquinas de alta gama y cientos de ingenieros y diseñadores. Podemos brindar un servicio integral, desde el diseño del producto, la fabricación de moldes, la producción del producto, el embalaje del producto y el transporte. Contamos con una cadena de producción completa. Podemos cumplir con todos sus requisitos.
Servicios que brindamos:
Servicio profesional de moldes personalizados, diseño y fabricación de moldes de plástico. Producción de productos de plástico, diseño de productos, diseño de moldes, personalización de moldes de soplado, personalización de moldes rotacionales, personalización de moldes de fundición a presión. Servicios de impresión 3D, servicios de fabricación CNC, embalaje de productos, embalaje personalizado, servicios de envío.










Siempre nos adherimos a los principios de calidad primero y tiempo primero. Mientras brinda a los clientes productos de la más alta calidad, intente maximizar la eficiencia de producción y acortar el tiempo de producción. Estamos orgullosos de decirle a cada cliente que nuestra empresa no ha perdido ningún cliente desde su creación. Si hay un problema con el producto, buscaremos una solución activamente y asumiremos la responsabilidad hasta el final.

Preguntas frecuentes
P1: ¿Es usted una empresa comercial o un fabricante?
R: Somos fabricantes.
P2. ¿Cuándo puedo obtener la cotización?
R: Generalmente cotizamos dentro de los 2 días posteriores a la recepción de su consulta.
Si es muy urgente, llámenos o infórmenos en su correo electrónico para que podamos cotizarle primero.
P3. ¿Cuánto dura el plazo de entrega del molde?
R: Todo depende del tamaño y la complejidad de los productos. Normalmente, el plazo de entrega es de 25 días.
P4. No tengo ningún dibujo 3D, ¿cómo debo iniciar el nuevo proyecto?
R: Puede proporcionarnos una muestra de moldura y lo ayudaremos a terminar el diseño del dibujo 3D.
P5. Antes del envío, ¿cómo asegurarse de la calidad de los productos?
R: Si no viene a nuestra fábrica y tampoco cuenta con un tercero para la inspección, seremos su trabajador de inspección.
Le proporcionaremos un video con los detalles del proceso de producción que incluye el informe del proceso, la estructura del tamaño de los productos y los detalles de la superficie, los detalles del embalaje, etc.
P6. ¿Cuáles son sus condiciones de pago?
R: Pago del molde: 40% de depósito por T/T por adelantado, 30% del pago del segundo molde antes de enviar las primeras muestras de prueba, 30% del saldo del molde después de aceptar las muestras finales.
B: Pago de producción: depósito del 50% por adelantado, 50% antes de enviar los productos finales.
P7: ¿Cómo se logra que nuestra relación comercial sea duradera y buena?
R:1. Mantenemos buena calidad y precios competitivos para garantizar que nuestros clientes se beneficien de productos de la mejor calidad.
2. Respetamos a cada cliente como nuestro amigo y sinceramente hacemos negocios y nos hacemos amigos de ellos, sin importar de dónde vengan.
Etiquetas calientes: Moldeo de piezas de plástico para computadora, China, fabricante, proveedor, fábrica, personalizado, venta al por mayor, compra, calidad, última venta, hecho en China
Categoría relacionada
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.