Hogar
>
Producto > Servicio de personalización del núcleo > Moldura personalizada > Moldeo de piezas de plástico para paraguas
Producto
- Servicio de personalización del núcleo
- Cuidado de la salud
- Aparatos e instrumentos electrónicos
- Moldes para suministros maternos e infantiles
- Deportes recreativos
- Arte del mobiliario del hogar
- Accesorios para automóviles
- Transporte y almacenamiento
- Accesorios de iluminación
- Equipo de construcción
- Producto de embalaje
- Educativos y laboratorios
- Ropa Equipaje Accesorios
- Productos de cuidado y limpieza
- Agricultura y silvicultura
- Equipo Mecánico
- Suministros para mascotas
- Batería de cocina
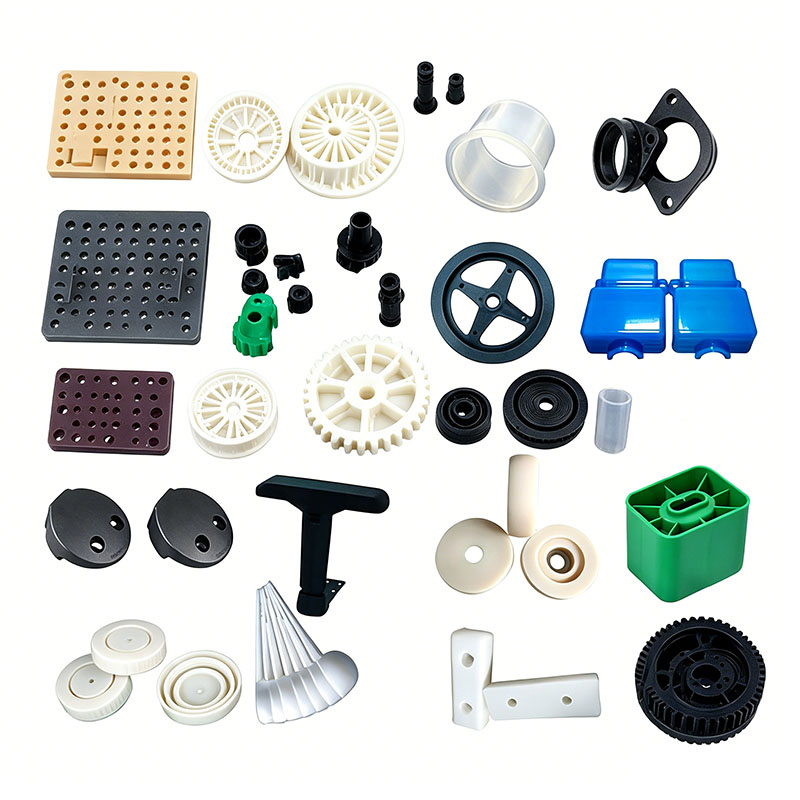
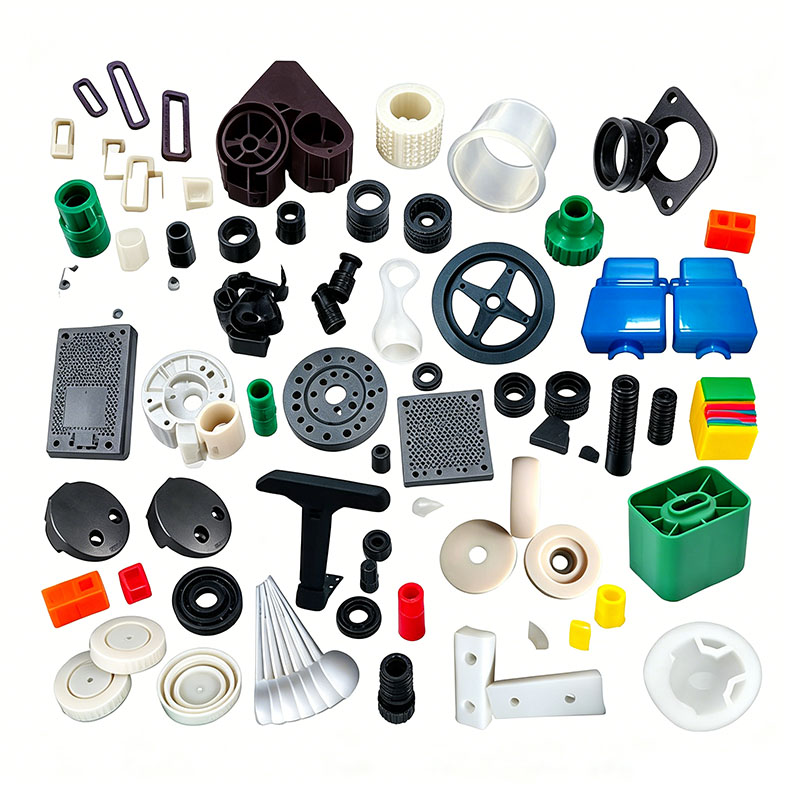
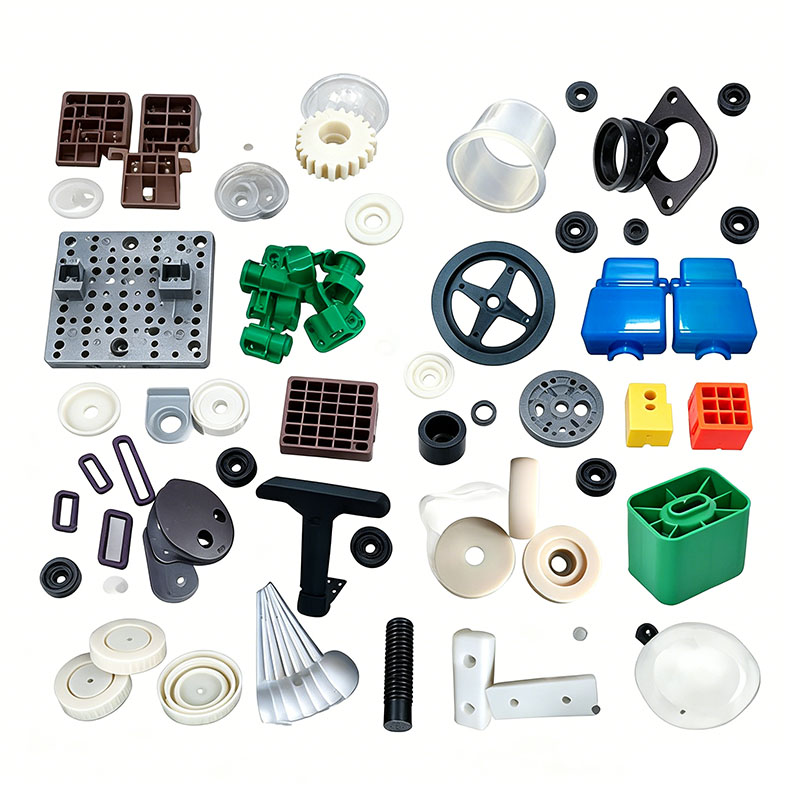
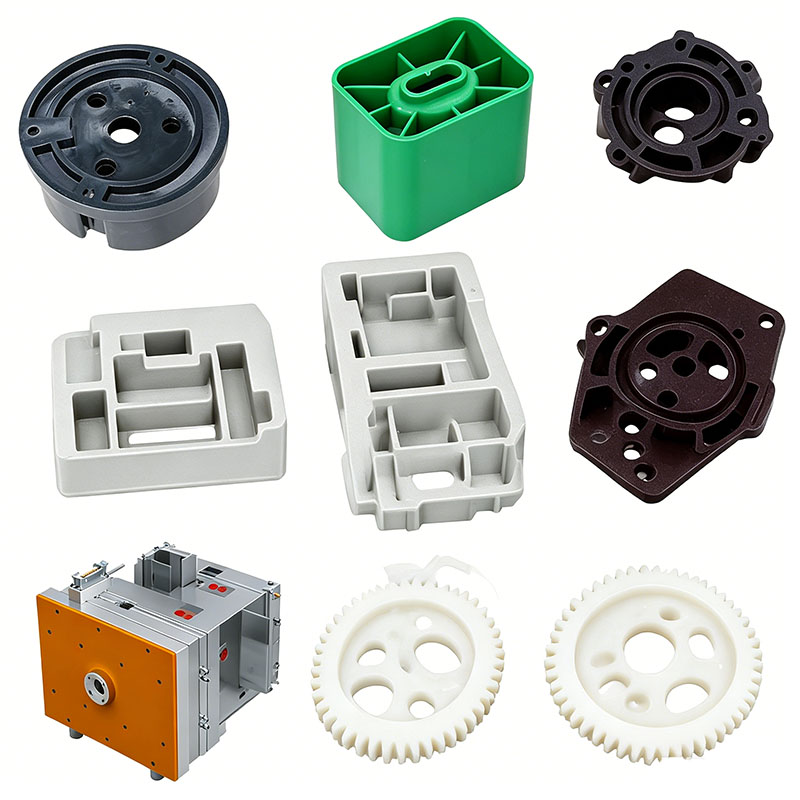
Moldeo de piezas de plástico para paraguas
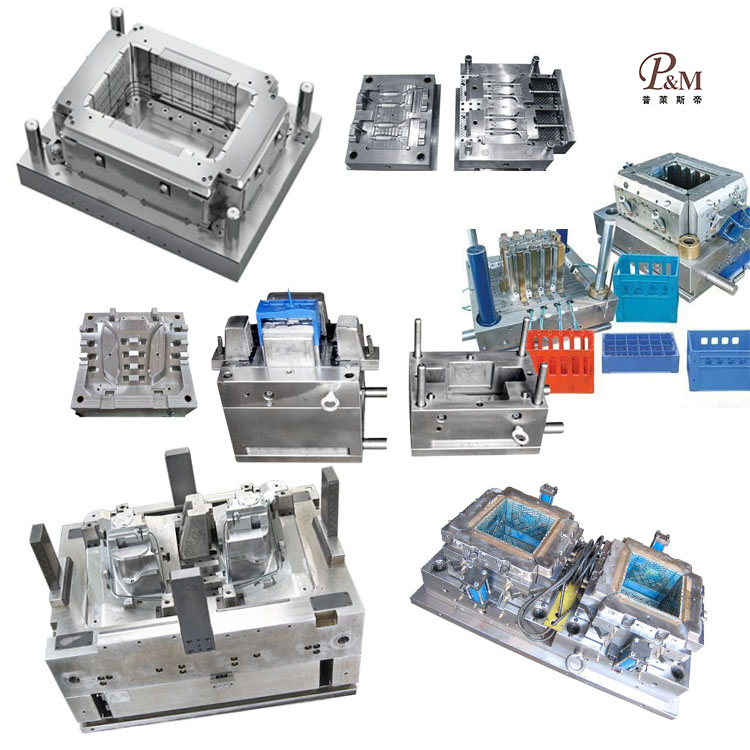
Ningbo (P&M) Plastic Metal Products Co., Ltd. tiene 17 años de tecnología de fabricación de moldes y puede personalizar el moldeado de piezas de plástico de paraguas. Brindamos servicios profesionales de moldeado de piezas de plástico para paraguas personalizados y somos un fabricante profesional de moldeado de piezas de plástico para paraguas. Tenemos suficiente experiencia en la selección de materias primas de productos y materiales de moldes. En el proceso de personalización del moldeado de piezas de plástico de paraguas, nuestra fábrica puede brindar un servicio integral. Contamos con capacidades de diseño y producción relacionadas con el moldeado de piezas de plástico tipo paraguas, tales como: diseño CAD, fabricación de moldes, moldeo por inyección, producción de productos plásticos, ensamblaje y otras tecnologías.
Enviar Consulta
Descripción del Producto
Además, nuestra empresa ha establecido relaciones de cooperación con proveedores de materias primas plásticas, fabricantes de impresiones, etc. para garantizar el suministro de materias primas y la calidad de impresión. A través de nuestra rica experiencia y perfecta cadena de suministro, nuestra empresa puede ofrecer a los clientes productos de moldeo de piezas de plástico de paraguas personalizados de alta calidad para satisfacer sus necesidades específicas. Al mismo tiempo, tenemos 10 años de experiencia profesional en servicios de comercio exterior, entendemos el proceso de comercio exterior y brindamos un mejor servicio a nuestros clientes. Para productos de moldeo de piezas de plástico de paraguas, podemos fabricar las piezas de plástico correspondientes, lo cual se realiza principalmente mediante moldes de inyección.
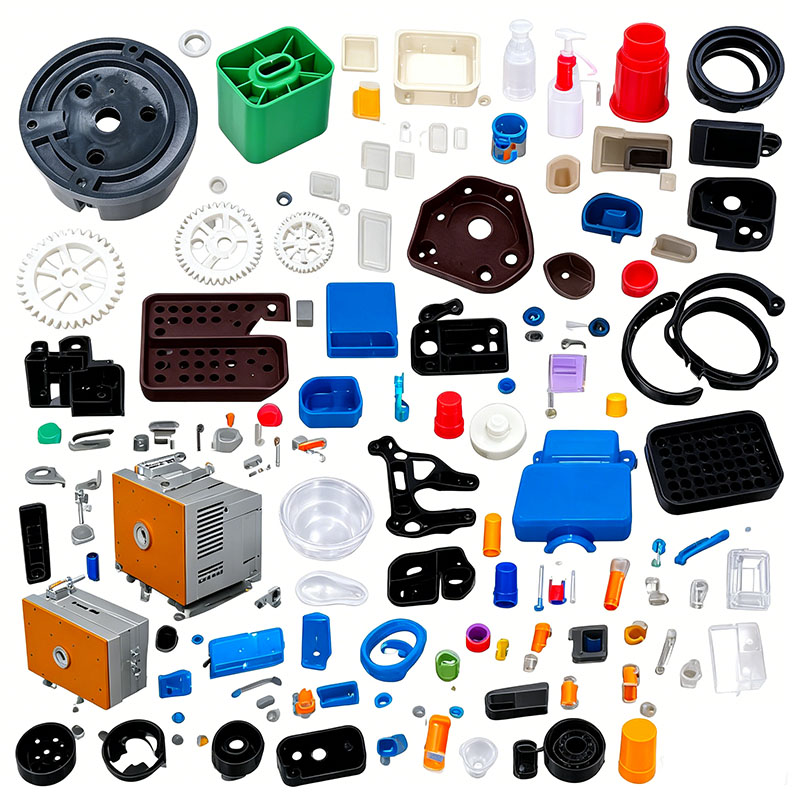
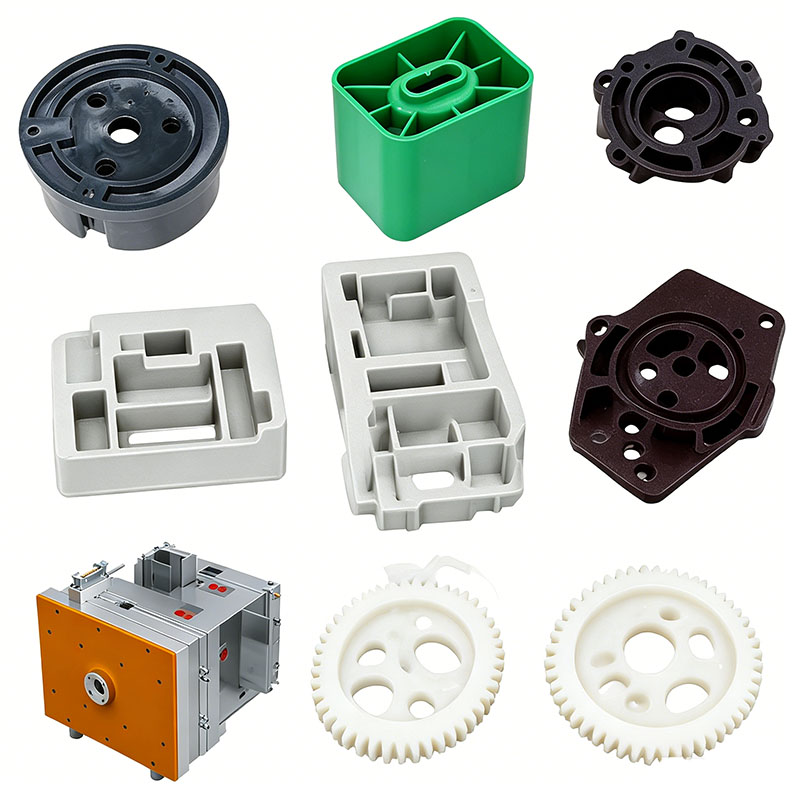
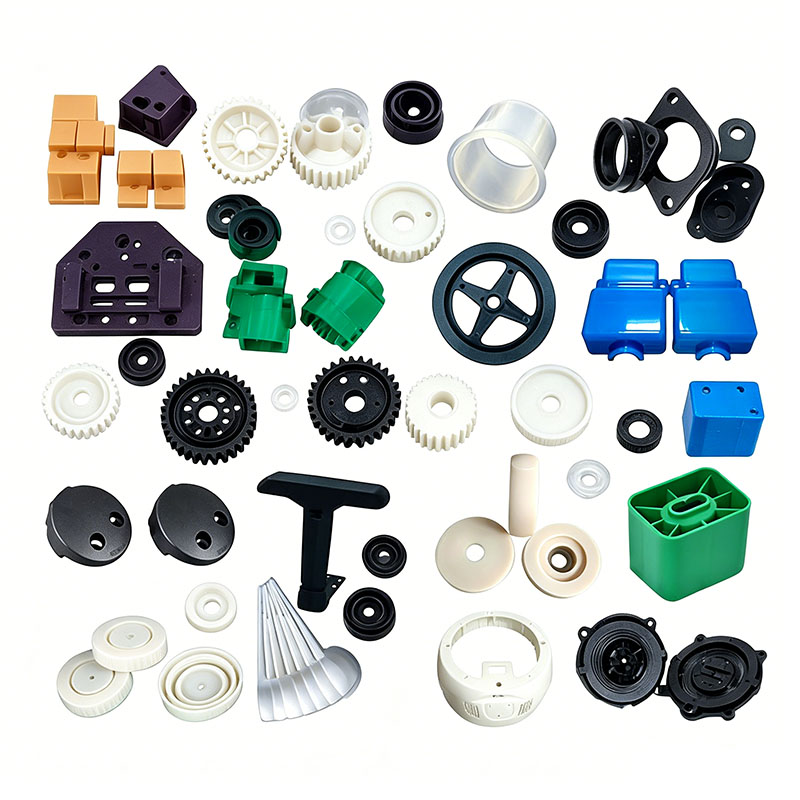
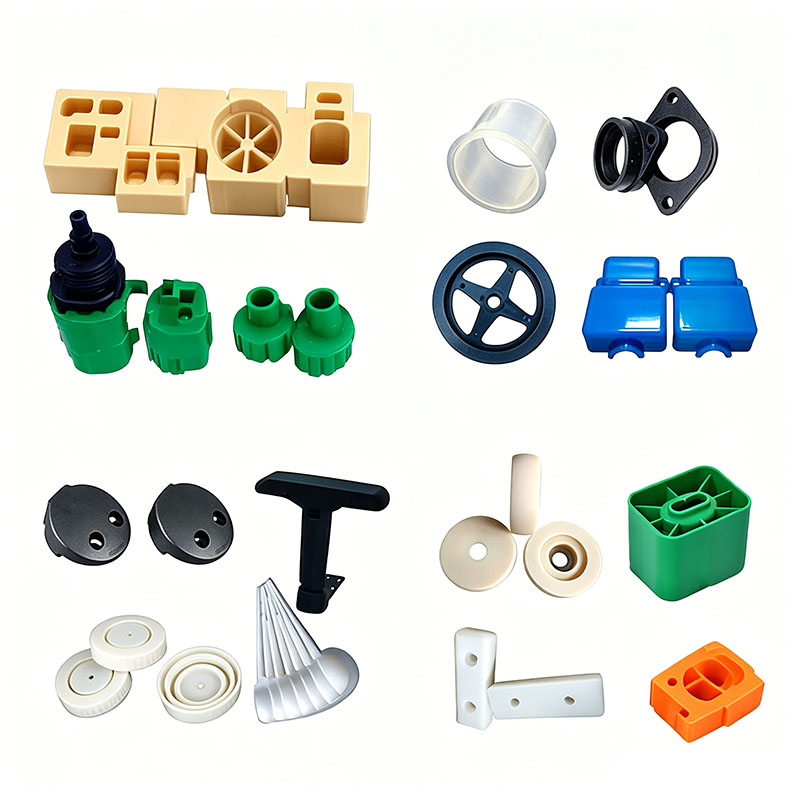
Los componentes de plástico del paraguas, como conectores de nervaduras, manguitos del eje central, manijas, botones de liberación, tapas de punta, sujetadores de dosel, soportes plegables y fundas de resorte, se dividen en tres categorías: conectores estructurales que soportan carga, componentes estéticos/de agarre y pequeñas piezas decorativas. Estos productos deben resistir una exposición prolongada al aire libre a la lluvia y la luz solar, así como fuerzas repetidas de apertura, cierre y tracción. No deben volverse quebradizos ni agrietarse con las bajas temperaturas; El funcionamiento frecuente requiere alta tenacidad, sujetadores resistentes al desgaste y tolerancias dimensionales precisas para garantizar un movimiento suave sin atascos. Los materiales principales incluyen PP endurecido/modificado, ABS de alto impacto, POM resistente al desgaste y compuestos de sobremoldeo de TPR blando. El proceso de moldeado y los puntos de control clave se describen a continuación.
I. Procesamiento de materias primas de preproducción
Selección y clasificación de materiales
Manijas y piezas estéticas/decorativas: ABS de alto brillo (color uniforme, sensación táctil suave);
Juntas de paraguas, soportes de conexión y tapas de punta: PP endurecido (resistencia a bajas temperaturas, resistencia a la tracción, impermeable y resistente a la corrosión);
Correderas de interruptor y pestillos móviles: POM (autolubricante y resistente al desgaste; soporta decenas de miles de ciclos sin blanqueamiento ni desgaste);
Sobremoldeado de mango suave: TPR (sensación antideslizante y agradable para la piel; moldeado por inyección de dos materiales/dos colores).
Gestión de compuestos y remolido
Juntas de carga y soportes plegables: Prohíba estrictamente la adición de material triturado reciclado, ya que el material triturado sufre una reducción de su tenacidad y es propenso a romperse durante la operación repetida. Sólo las pequeñas piezas estéticas podrán incorporar hasta un 10% de bebederos/canales limpios del mismo material, siempre que sean triturados y tamizados para eliminar partículas gruesas. Mezcle masterbatches resistentes a la hidrólisis y a los rayos UV para evitar el blanqueamiento o el envejecimiento debido a la exposición a la lluvia al aire libre. Mantenga POM, TPR y ABS separados durante la mezcla; no contaminar cruzadamente. Utilice una batidora de baja velocidad durante 5 a 8 minutos a velocidades inferiores a 300 rpm para evitar dañar los aditivos endurecedores.
Secado y Deshumidificación
ABS: Secar a 80°C durante 3 horas para eliminar la humedad y evitar burbujas internas o fallas por tracción;
POM: La temperatura de secado no debe exceder los 75°C; las altas temperaturas pueden provocar descomposición y liberación de gases picantes;
PP y TPR modificados: estos materiales tienen una absorción de agua extremadamente baja; Es suficiente un secado breve y a baja temperatura, normalmente sólo durante la temporada de lluvias. Después del secado, almacene las materias primas en tolvas selladas para evitar la reabsorción de humedad.
Purga de barriles
Antes de cambiar materiales o colores, purgue el material residual del cilindro utilizando un compuesto de purga para eliminar problemas como la mezcla de materiales, la delaminación, la fragilidad y la inconsistencia del color.
II. Instalación de moldes, puesta en servicio y aspectos estructurales destacados
Los accesorios tipo paraguas suelen utilizar moldes pequeños y de alta precisión con múltiples cavidades (configuraciones de 16 o 32 cavidades). Los deslizadores y conectores presentan espesores de pared de 1,2 a 2 mm; Estas secciones delgadas son propensas a agrietarse por tensión.
Selección de acero para moldes
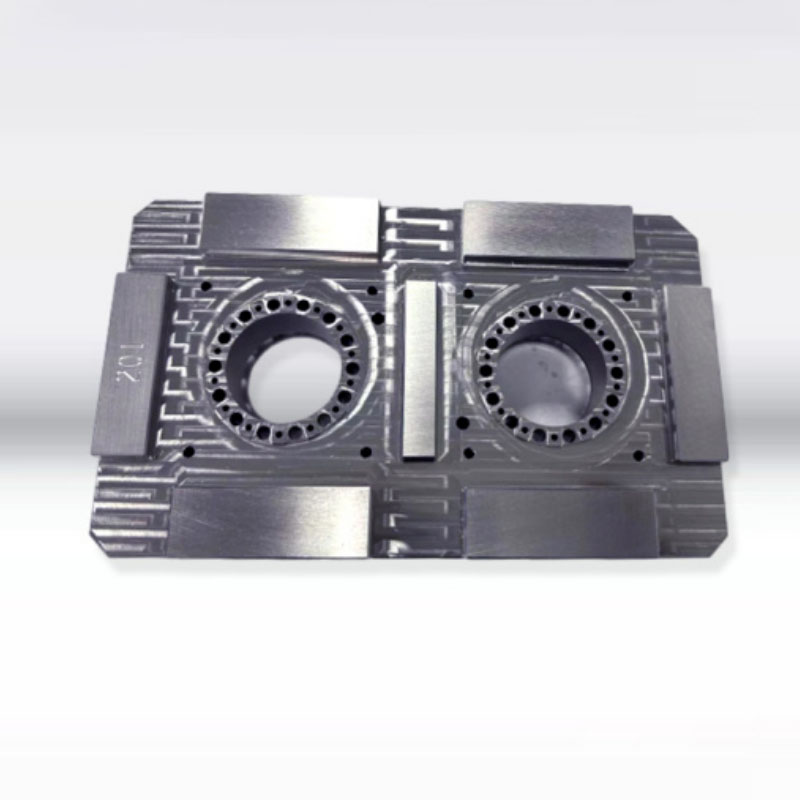
Para las cavidades que afectan la apariencia de las piezas de ABS y TPR, se utiliza acero preendurecido con acabado de espejo 718H. Las cavidades para piezas resistentes al desgaste de POM y piezas modificadas con fibra de vidrio se someten a nitruración para mejorar la resistencia al desgaste. Todas las esquinas cuentan con radios pequeños para eliminar concentraciones de tensión, asegurando que las piezas no se agrieten durante la apertura o el cierre a bajas temperaturas. Las superficies de separación están mecanizadas con precisión para minimizar las rebabas, evitando que se atasque o raye la tela del paraguas durante el funcionamiento.
Sistema de enfriamiento
Los canales de agua para las múltiples cavidades están dispuestos con perfecta simetría; Se colocan canales finos cerca de las cavidades para equilibrar las velocidades de enfriamiento en todas las piezas. Control de temperatura del molde: ABS 50–60°C; PP 30–40°C; POM 80–90°C. Las altas temperaturas del molde de POM aumentan la cristalinidad, mejorando significativamente la resistencia al desgaste.
Optimización de ventilación y eyección
Se cortan canales de microventilación (0,010 mm de profundidad) en cada cavidad, con ventilación priorizada en los controles deslizantes y las líneas de soldadura para evitar costuras de soldadura débiles o roturas. Dado el pequeño tamaño de las piezas y los pasadores expulsores, se emplea una estrategia de expulsión distribuida multipunto, utilizando un proceso de expulsión de baja velocidad en dos etapas para evitar marcas de tensión ("blanqueamiento"), perforaciones o grietas ocultas.
Instalación de moldes y ejecución de prueba
El molde se instala en una pequeña máquina de moldeo por inyección (100T-250T) con una fuerza de sujeción uniforme para evitar rebabas. Se revisan los canales de agua para detectar fugas y se activa la protección de sujeción del molde de baja presión para evitar daños a las delicadas cavidades. Después de un período de inmersión en calor de 20 minutos, se realiza un disparo de prueba a baja presión y baja velocidad. La presión y la velocidad se ajustan gradualmente para producir un primer artículo compatible; La producción en masa comienza sólo después de que el control de calidad confirma las dimensiones, la dureza y la apariencia. III. Ciclo de moldeo por inyección estándar
Pasos para un ciclo completo de un solo molde: Cierre del molde → Plastificación/acumulación de material → Inyección multietapa → Presión de mantenimiento de dos etapas → Enfriamiento/ajuste → Apertura del molde → Expulsión a baja velocidad → Recolección automática de piezas.
Zonificación de temperatura del barril
ABS: 170–200°C (boquilla máx. 205°C; las altas temperaturas provocan pérdida de tenacidad);
PP endurecido: 190–220°C;
POM: 180–205°C (estrictamente por debajo de 210°C; las altas temperaturas provocan descomposición y corrosión del molde);
TPR (caucho blando): 160–190°C.
Llenado de velocidad variable en varias etapas
Para piezas pequeñas en moldes de múltiples cavidades con recorridos de flujo cortos: amortiguación de baja velocidad en la puerta, llenado rápido en la sección central y velocidad reducida en el extremo de la cavidad para facilitar la ventilación y mejorar la resistencia de la línea de soldadura. Presión de inyección: 70–95 bar; una presión excesiva provoca rebabas y una tensión interna elevada (que provoca grietas durante el ciclo térmico), mientras que una presión insuficiente provoca líneas de soldadura débiles.
Presión de mantenimiento gradual y de corta duración
Las piezas pequeñas tienen paredes delgadas y una contracción mínima; aplique una presión de sujeción baja en dos etapas durante 3 a 8 segundos para compensar la ligera contracción y evitar marcas de hundimiento en los ajustes a presión y los postes de montaje. Sincronizar la presión de mantenimiento con la acumulación de material acorta el ciclo de moldeo y aumenta la productividad del molde de múltiples cavidades.
Enfriamiento y eliminación de piezas
El tiempo de enfriamiento se calcula en 2 a 3 segundos por 1 mm de espesor de pared (por ejemplo, 4 a 6 segundos para un conector estándar de 1,5 mm). Un enfriamiento insuficiente provoca una contracción continua después del desmolde, lo que resulta en un ajuste/tensión inconsistente para interruptores y ajustes a presión. La apertura y expulsión del molde se realizan a bajas velocidades en todo momento; Las piezas se recogen automáticamente en un contenedor debajo del molde. Evite aplastar o apilar piezas de plástico calientes para evitar la deformación de conectores delicados.
IV. Procesamiento post-moldeado
Recorte de puerta y flash
Las compuertas submarinas y las compuertas puntiagudas se rompen automáticamente durante la apertura del molde; Las puertas grandes se eliminan limpiamente utilizando pequeños cortadores neumáticos. Las rebabas menores a lo largo de las líneas de separación se eliminan en lotes mediante acabado vibratorio; Las superficies deslizantes de ajuste a presión deben estar libres de rebabas para garantizar un funcionamiento suave y sin enganches. Recocido para aliviar el estrés
Los mangos y piezas decorativas de ABS se someten a un recocido a baja temperatura a 60 °C durante una hora antes del recubrimiento por pulverización para aliviar la tensión interna, garantizando que no se agrieten durante la exposición a temperaturas exteriores alternas de frío y calor. Las piezas de PP y POM no requieren recocido a alta temperatura; en cambio, se les permite reposar durante 12 horas después del moldeo para aliviar la tensión posterior a la contracción antes del ensamblaje.
Sobremoldeado de dos colores (mango de paraguas)
Primero se moldea por inyección un esqueleto de plástico rígido y luego se coloca en un molde secundario para sobremoldearlo con caucho TPR blando; esto asegura una unión segura entre los materiales rígidos y blandos, evitando la delaminación o desprendimiento.
Tratamiento superficial
Los tiradores pueden serigrafiarse con logotipos y acabarse con pintura mate o brillante; las piezas móviles funcionales se dejan sin recubrir para evitar el desgaste o la descamación de la pintura que podría provocar que el mecanismo del interruptor se atasque.
V. Inspección de calidad en varias etapas
Inspección del primer artículo: mediciones con calibre de las aberturas de ajuste a presión y dimensiones del conjunto de juntas; verificaciones visuales para detectar defectos como burbujas de aire, rayas plateadas, marcas de quemaduras y rebabas.
Inspección de patrulla: muestreo cada 30 minutos; pruebas manuales repetidas de apertura/cierre para verificar la suavidad del mecanismo de ajuste a presión.
Verificaciones puntuales de confiabilidad: pruebas de tracción repetidas después de la congelación a baja temperatura para evaluar la dureza de las juntas; pruebas de exposición a la lluvia y resistencia al envejecimiento; Pruebas alternativas de resistencia al desgaste para deslizadores de POM.
Inspección y clasificación completas: las piezas con grietas, deformaciones o disparos cortos se aíslan y se desechan; Se prohíbe rectificar y reutilizar las juntas de carga defectuosas para componentes estructurales.
Somos un fabricante de molduras de piezas de plástico para paraguas y ofrecemos fabricación de molduras de piezas de plástico para paraguas de alta calidad. Si desea personalizar/desarrollar productos de moldeo de piezas de plástico para paraguas, puede encontrarnos. Contamos con un diseño profesional de moldes de inyección y una tecnología de fabricación madura, lo que le brinda un servicio integral, desde el diseño del producto, la fabricación del molde, la producción del producto, el embalaje del producto y el transporte del producto, podemos ayudarlo en cada vínculo. Siempre que venga a nosotros, le brindaremos el mejor servicio y lo satisfaceremos en términos de calidad del producto, tiempo de producción, diálogo de información, etc.
|
Nombre del producto |
Moldura en cinta de correr |
|
Por favor proporcione |
2D, 3D, muestras o el tamaño de las imágenes de múltiples ángulos |
|
Tiempo de molde |
20-35 días |
|
tiempo del producto |
7-15 días |
|
Precisión del molde |
+/-0,01 mm |
|
Vida del molde |
50-100 millones de disparos |
|
Proceso de producción |
Dibujos de auditoría: análisis de flujo del molde - validación de diseño - Materiales personalizados - procesamiento de moldes - procesamiento de núcleos - mecanizado de electrodos - Sistema Runner procesamiento - procesamiento y adquisición de piezas - aceptación de mecanizado - cavidad proceso de tratamiento de superficies - modo complejo Troquel - Todo el Recubrimiento de la superficie del molde - Placa de montaje - Muestra del molde - Prueba de muestra - Envío muestras |
|
Cavidad del molde |
Una cavidad, varias cavidades o la misma diferentes productos se hagan juntos |
|
Material del molde |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistema de corredores |
Corredor caliente y corredor frío |
|
Materia prima |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finalizar |
Picando la palabra, acabado espejo, superficie mate, estrías |
|
Estándar |
HASCO, DME o dependiente de |
|
Tecnología principal |
Fresado, rectificado, CNC, electroerosión, hilo corte, tallado, electroerosión, tornos, acabado superficial, etc. |
|
Software |
CAD,PRO-E,UG Tiempo de diseño: 1-3 días (circunstancias normales) |
|
Materiales del producto |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Sistema de calidad |
ISO9001:2008 |
|
Establecer tiempo |
20 días |
|
Equipo |
CNC, electroerosión, corte Máquina, maquinaria de plástico, etc., molde de maleta de plástico zhe jiang |


Fabricación de moldes de inyección de plástico

Especificaciones de moldeo de plástico.

Diseño de molde:




Proceso de transacción:

Pruebas de molde:


Embalaje del producto

Fábrica
Somos una fábrica de moldes de plástico personalizados. Nuestra fábrica es fabricante de moldes de inyección de plástico. Tenemos 17 años de experiencia en moldes de plástico personalizados profesionales y 10 años de experiencia en comercio exterior. Somos proveedores de moldes de plástico personalizados. Podemos proporcionar un servicio personalizado de moldes de plástico. Nuestra fábrica puede fabricar piezas de plástico moldeadas por inyección y la calidad de los productos lo satisfará.
Contamos con más de 50 máquinas de alta gama y cientos de ingenieros y diseñadores. Podemos brindar un servicio integral, desde el diseño del producto, la fabricación de moldes, la producción del producto, el embalaje del producto y el transporte. Contamos con una cadena de producción completa. Podemos cumplir con todos sus requisitos.
Servicios que brindamos:
Servicio profesional de moldes personalizados, diseño y fabricación de moldes de plástico. Producción de productos de plástico, diseño de productos, diseño de moldes, personalización de moldes de soplado, personalización de moldes rotacionales, personalización de moldes de fundición a presión. Servicios de impresión 3D, servicios de fabricación CNC, embalaje de productos, embalaje personalizado, servicios de envío.










Siempre nos adherimos a los principios de calidad primero y tiempo primero. Mientras brinda a los clientes productos de la más alta calidad, intente maximizar la eficiencia de producción y acortar el tiempo de producción. Estamos orgullosos de decirle a cada cliente que nuestra empresa no ha perdido ningún cliente desde su creación. Si hay un problema con el producto, buscaremos una solución activamente y asumiremos la responsabilidad hasta el final.

Preguntas frecuentes
P1: ¿Es usted una empresa comercial o un fabricante?
R: Somos fabricantes.
P2. ¿Cuándo puedo obtener la cotización?
R: Generalmente cotizamos dentro de los 2 días posteriores a la recepción de su consulta.
Si es muy urgente, llámenos o infórmenos en su correo electrónico para que podamos cotizarle primero.
P3. ¿Cuánto dura el plazo de entrega del molde?
R: Todo depende del tamaño y la complejidad de los productos. Normalmente, el plazo de entrega es de 25 días.
P4. No tengo ningún dibujo 3D, ¿cómo debo iniciar el nuevo proyecto?
R: Puede proporcionarnos una muestra de moldura y lo ayudaremos a terminar el diseño del dibujo 3D.
P5. Antes del envío, ¿cómo asegurarse de la calidad de los productos?
R: Si no viene a nuestra fábrica y tampoco cuenta con un tercero para la inspección, seremos su trabajador de inspección.
Le proporcionaremos un video con los detalles del proceso de producción que incluye el informe del proceso, la estructura del tamaño de los productos y los detalles de la superficie, los detalles del embalaje, etc.
P6. ¿Cuáles son sus condiciones de pago?
R: Pago del molde: 40% de depósito por T/T por adelantado, 30% del pago del segundo molde antes de enviar las primeras muestras de prueba, 30% del saldo del molde después de aceptar las muestras finales.
B: Pago de producción: depósito del 50% por adelantado, 50% antes de enviar los productos finales.
P7: ¿Cómo se logra que nuestra relación comercial sea duradera y buena?
R:1. Mantenemos buena calidad y precios competitivos para garantizar que nuestros clientes se beneficien de productos de la mejor calidad.
2. Respetamos a cada cliente como nuestro amigo y sinceramente hacemos negocios y nos hacemos amigos de ellos, sin importar de dónde vengan.
Etiquetas calientes: Moldura de piezas de plástico para paraguas, China, fabricante, proveedor, fábrica, personalizado, venta al por mayor, compra, calidad, última venta, hecho en China
Categoría relacionada
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.