Hogar
>
Producto > Servicio de personalización del núcleo > Moldura personalizada > Moldura de plástico de repuestos de motocicletas con cubierta lateral
Producto
- Servicio de personalización del núcleo
- Cuidado de la salud
- Aparatos e instrumentos electrónicos
- Moldes para suministros maternos e infantiles
- Deportes recreativos
- Arte del mobiliario del hogar
- Accesorios para automóviles
- Transporte y almacenamiento
- Accesorios de iluminación
- Equipo de construcción
- Producto de embalaje
- Educativos y laboratorios
- Ropa Equipaje Accesorios
- Productos de cuidado y limpieza
- Agricultura y silvicultura
- Equipo Mecánico
- Suministros para mascotas
- Batería de cocina
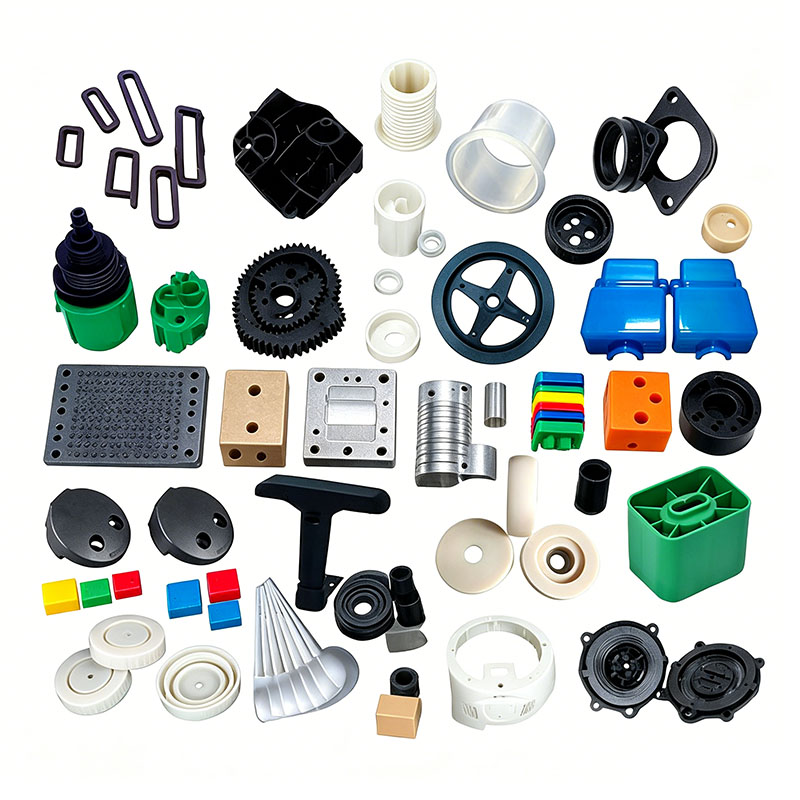
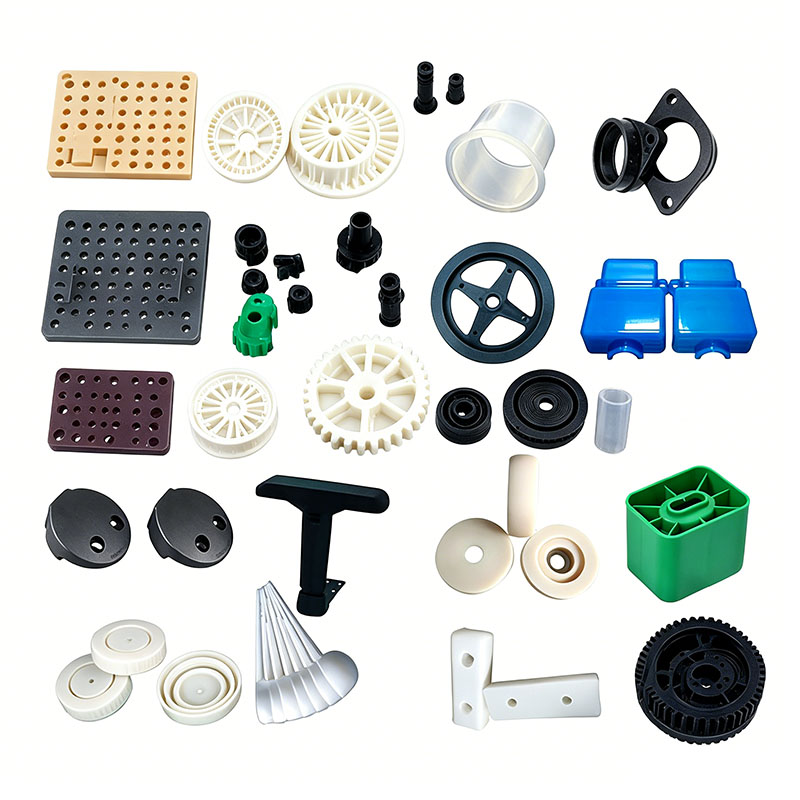
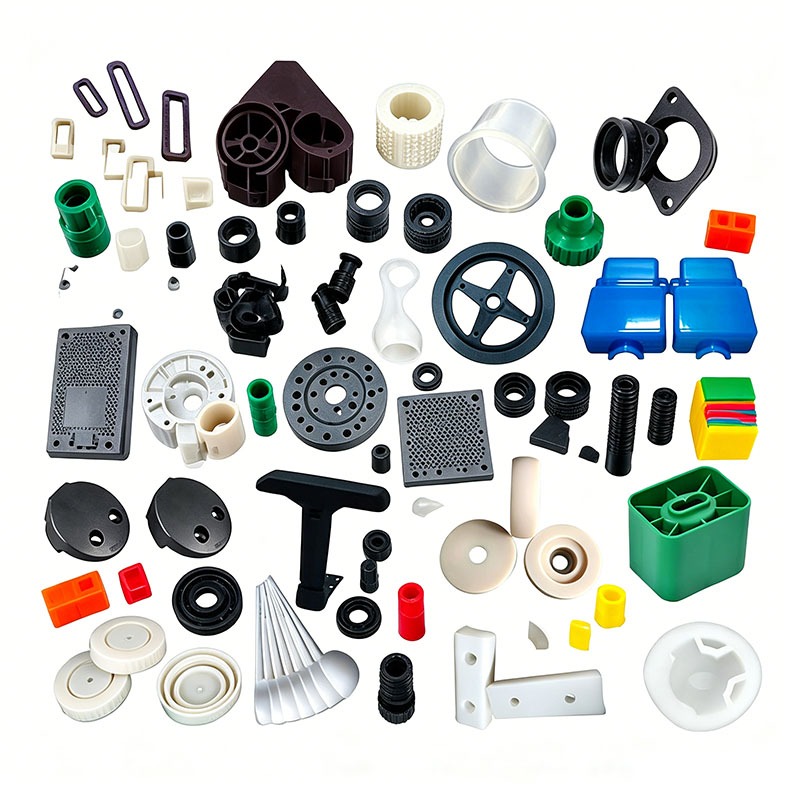
Moldura de plástico de repuestos de motocicletas con cubierta lateral
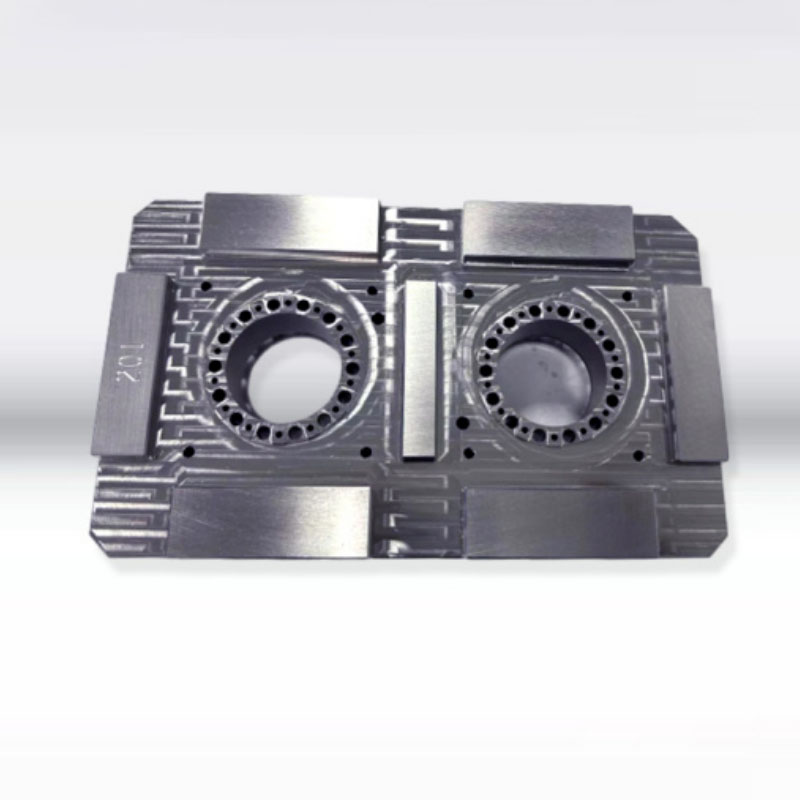
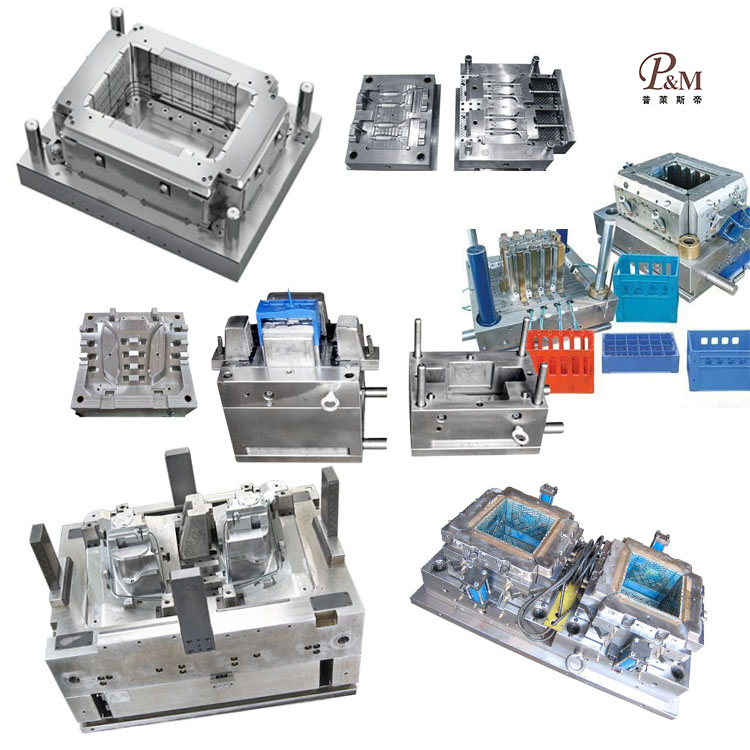
Ningbo (P&M) Plastic Metal Products Co., Ltd. tiene 17 años de tecnología de fabricación de moldes y puede personalizar molduras de repuestos de motocicletas con cubiertas laterales de plástico. Brindamos servicios profesionales de moldeado de repuestos de motocicletas con cubiertas laterales de plástico personalizados, y somos un fabricante profesional de moldeado de repuestos de motocicletas con cubiertas laterales de plástico. Tenemos suficiente experiencia en la selección de materias primas de productos y materiales de moldes. En el proceso de personalización de molduras de repuestos de motocicletas con cubiertas laterales de plástico, nuestra fábrica puede brindar un servicio integral. Tenemos capacidades de diseño y producción relacionadas con el moldeado de repuestos de motocicletas con cubiertas laterales de plástico, tales como: diseño CAD, fabricación de moldes, moldeo por inyección, producción de productos de plástico, ensamblaje y otras tecnologías.
Enviar Consulta
Descripción del Producto
Además, nuestra empresa ha establecido relaciones de cooperación con proveedores de materias primas plásticas, fabricantes de impresiones, etc. para garantizar el suministro de materias primas y la calidad de impresión. A través de nuestra rica experiencia y perfecta cadena de suministro, nuestra empresa puede ofrecer a los clientes productos de moldeo de repuestos de motocicletas con cubiertas laterales de plástico personalizados de alta calidad para satisfacer sus necesidades específicas. Al mismo tiempo, tenemos 10 años de experiencia profesional en servicios de comercio exterior, entendemos el proceso de comercio exterior y brindamos un mejor servicio a nuestros clientes. Para productos de moldeo de repuestos de motocicletas con cubiertas laterales de plástico, podemos fabricar las piezas de plástico correspondientes, lo cual se realiza principalmente a través de moldes de inyección.
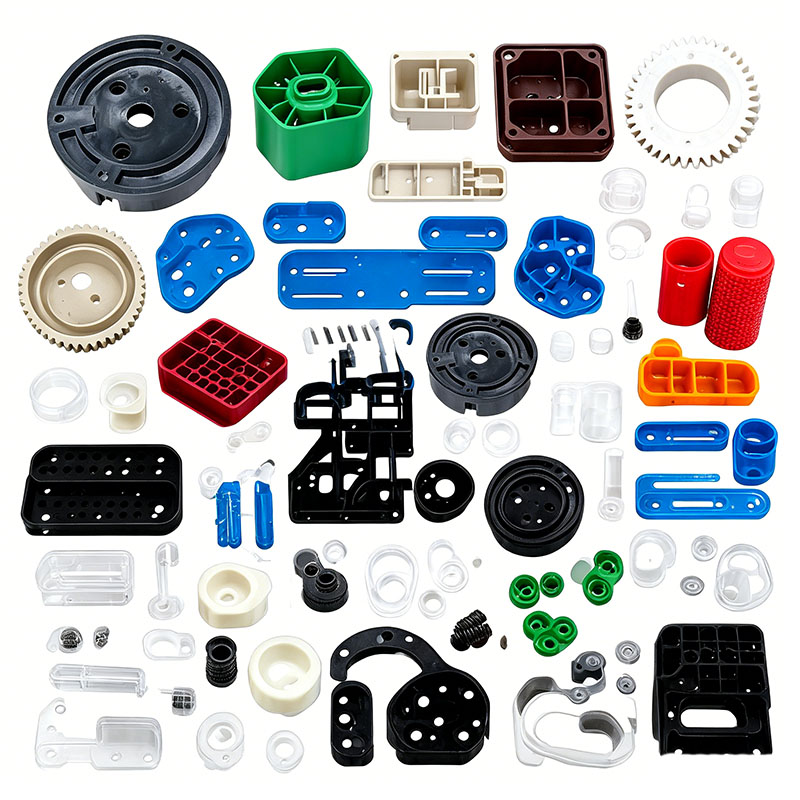
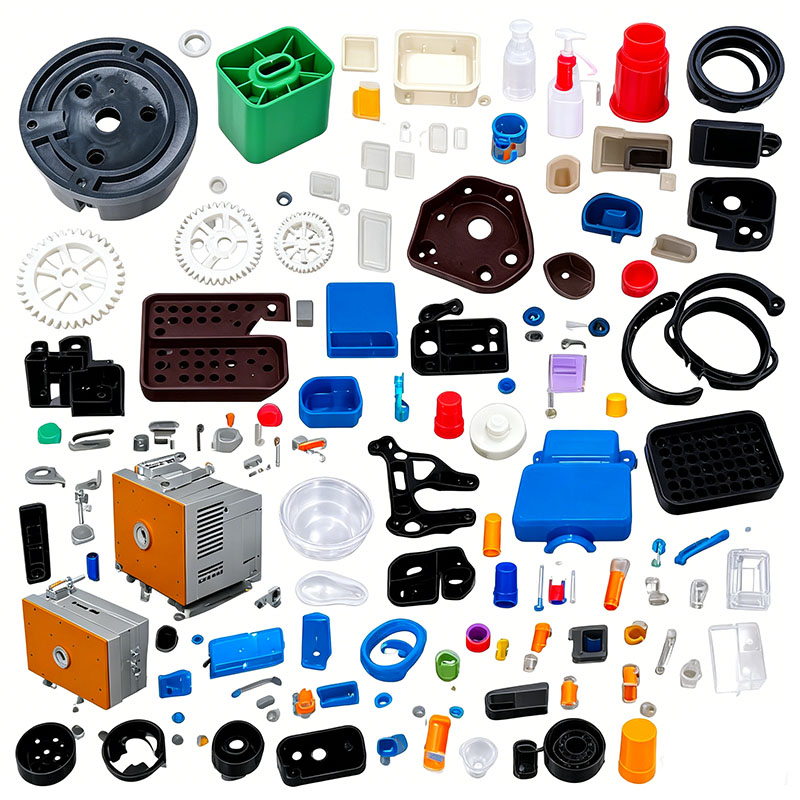
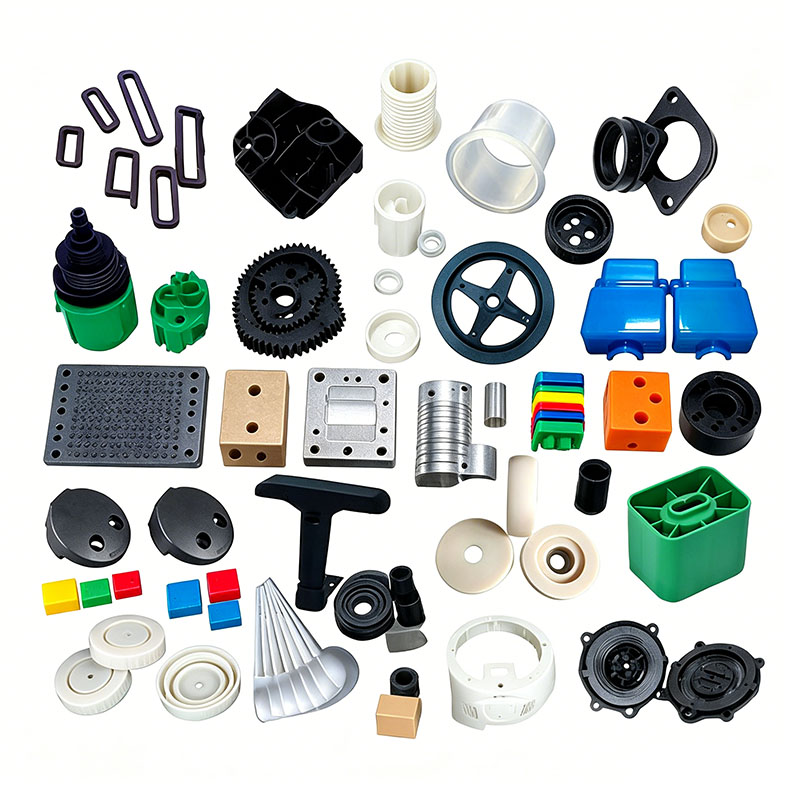
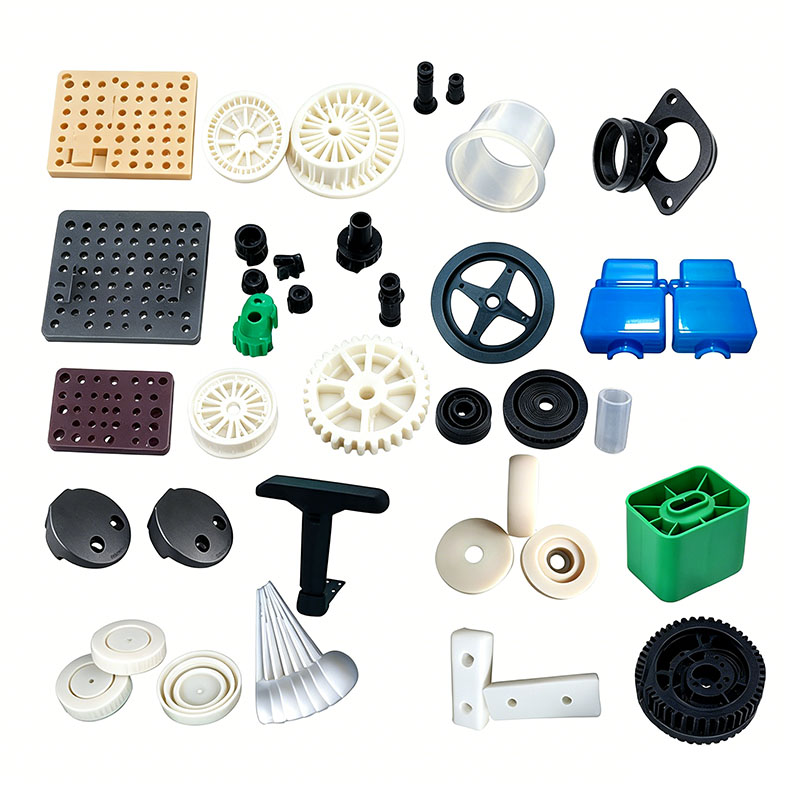
Las cubiertas laterales de plástico para motocicletas son componentes exteriores expuestos montados en ambos lados de la carrocería del vehículo. Están sujetos a exposición prolongada a los rayos UV al aire libre, lluvia, corrosión del aceite, impactos de escombros de la carretera, altas temperaturas del motor y vibraciones continuas. Como piezas curvas de gran superficie, paredes delgadas, exigen estándares excepcionales en cuanto a brillo de la superficie, resistencia a la intemperie, resistencia al impacto a baja temperatura, precisión dimensional y tensión interna mínima. Los materiales principales incluyen aleaciones ASA y ABS/PC resistentes a la intemperie, mientras que algunos modelos económicos utilizan PP modificado relleno de talco. Las siguientes secciones describen consideraciones clave sobre el moldeo (que cubren materias primas, moldes, procesos de moldeo por inyección, posprocesamiento y control de defectos) en un artículo que tiene un total de aproximadamente 1500 palabras.
I. Selección de materia prima y elementos esenciales del moldeo previo al tratamiento
Control de coincidencia de materiales y triturado
Los modelos de alta gama utilizan ASA por su resistencia a los rayos UV (que evita el amarillamiento) y su resistencia superior a la intemperie; los modelos de gama media emplean aleaciones ABS/PC para una alta tenacidad y resistencia al agrietamiento durante el ciclo térmico; Los modelos económicos utilizan PP modificado relleno para lograr rentabilidad y resistencia al aceite.
Como componentes exteriores, las cubiertas laterales deben fabricarse principalmente con resina virgen. La proporción de reutilización de bebederos y canales limpios del mismo material tiene un límite del 8% y el material triturado debe tamizarse para eliminar las partículas gruesas. Está estrictamente prohibido mezclar chatarra reciclada de otros materiales, ya que los contaminantes provocan variaciones en el color de la superficie y reducen la resistencia al impacto, lo que provoca una falla frágil tras el impacto.
Los materiales se mezclan con masterbatches de color resistentes a la intemperie, masterbatches resistentes a los rayos UV y agentes desmoldantes de baja floración y resistentes al aceite para evitar la "floración" (neblina de la superficie) o el blanqueamiento causado por el contacto prolongado con el aceite. Los materiales retardantes de llama y reforzados con fibra de vidrio se deben mezclar y almacenar por separado de los materiales estándar para exteriores para evitar la contaminación cruzada. La mezcla debe realizarse a bajas velocidades (menos de 300 rpm) durante 6 a 10 minutos; La fricción a alta velocidad puede degradar los aditivos resistentes a los rayos UV y acortar la vida útil del componente en exteriores.
Estándares estrictos para secado y deshumidificación
ASA y ABS/PC son altamente higroscópicos; Pequeñas cantidades de humedad pueden formar microburbujas dentro de la pieza de plástico. Estas burbujas pueden provocar una delaminación de la pintura a gran escala después del recubrimiento y hacer que la pieza se agriete a lo largo de los sitios de las burbujas cuando se somete a un impacto durante la operación del vehículo. Se seca ASA con aire caliente a 85°C durante 4 horas; La aleación ABS/PC se seca a 90°C durante 5 a 6 horas, con el contenido de humedad controlado por debajo del 0,04%. El PP relleno se seca a 60°C durante 1 hora, específicamente durante la temporada de lluvias, para eliminar la humedad de la superficie. Después del secado, las materias primas se transportan a la máquina a través de una tolva sellada para evitar la reabsorción de la humedad del taller o la neblina de aceite.
II. Conceptos básicos del diseño de moldes de cubiertas laterales y del procesamiento de máquinas
La cubierta lateral es un componente de paredes delgadas con una superficie curva; mientras que el espesor general de la pared es de 1,8 a 2,3 mm, las nervaduras de refuerzo internas y los postes de montaje a presión alcanzan espesores de 4 a 6 mm. Las importantes diferencias de temperatura entre las secciones gruesas y delgadas hacen que la pieza sea propensa a encogerse y deformarse, lo que podría provocar espacios de ensamblaje inconsistentes entre las cubiertas izquierda y derecha. En consecuencia, el diseño del molde prioriza el pulido espejo, el enfriamiento simétrico, la ventilación equilibrada y la expulsión equilibrada.
Selección de acero para moldes
Se selecciona acero con acabado de espejo resistente a la corrosión S136 para todas las cavidades estéticas; El pulido de precisión garantiza una superficie libre de picaduras o rayones, promoviendo una adhesión uniforme de la pintura. Las cavidades para las cubiertas laterales rellenas de PP se someten a un tratamiento de nitruración para resistir el desgaste abrasivo a largo plazo provocado por los rellenos de talco. Todas las esquinas internas y externas cuentan con radios de al menos 1,5 mm para eliminar concentraciones de tensión, evitando grietas causadas por vibraciones o ciclos térmicos. La precisión del mecanizado de la línea de separación se mantiene en ≤0,01 mm para minimizar las rebabas finas, lo que garantiza un montaje suave y evita espacios excesivos.
Sistema de enfriamiento equilibrado (clave para el control de deformación)
Dada la curvatura pronunciada de la cubierta lateral, el molde emplea canales de enfriamiento simétricos que siguen el contorno del producto, asegurando un diseño perfectamente equilibrado entre los lados largos y cortos y las superficies internas y externas. Los postes de montaje de paredes gruesas incorporan núcleos de enfriamiento en espiral internos para facilitar la disipación de calor simultánea y equilibrada, reduciendo así las diferencias de temperatura entre secciones gruesas y delgadas. Las temperaturas del molde se controlan por zona: 55–65 °C para cubiertas laterales de ASA, 70–80 °C para ABS/PC y 30–40 °C para PP relleno. Si la temperatura del molde de PP es demasiado alta, aumenta la contracción por cristalización, lo que provoca desviaciones dimensionales en las cubiertas laterales izquierda y derecha y espacios de montaje desiguales; Si la temperatura es demasiado baja, persiste una tensión interna residual significativa, lo que hace que la carcasa se deforme o deforme bajo las fluctuaciones del calor del verano y el frío del invierno.
Optimización de la ventilación y eyección equilibrada
Dada la larga trayectoria del flujo de fusión para las cubiertas laterales, se cortan canales de ventilación finos y continuos (de 0,012 a 0,015 mm de profundidad) en los extremos de las superficies curvas, a lo largo de las nervaduras y en las ubicaciones de las líneas de soldadura para expulsar rápidamente los gases de la descomposición de la fusión, evitando así puntos negros en la superficie y grietas frágiles en las líneas de soldadura. Dentro de la pieza, una combinación de pasadores eyectores multipunto simétricos y almohadillas eyectoras planas garantiza una fuerza de expulsión uniforme, evitando marcas de tensión (blanqueamiento) o deformaciones en superficies curvas; Se agregan pequeños bloques eyectores independientes para ajustes a presión para evitar roturas que podrían provocar espacios en el ensamblaje.
Estándares de instalación y operación de moldes
El molde de cubierta lateral de una sola cavidad se combina con una máquina de moldeo por inyección de 400T–700T; Las placas de sujeción deben apretarse uniformemente para resistir la inyección a alta presión y evitar rebabas a gran escala causadas por la apertura del molde (respiración del molde). Se instalan detectores de flujo en los circuitos de refrigeración para verificar que cada canal esté libre de obstrucciones o fugas; la protección de sujeción del molde de baja presión está calibrada para activar la apertura automática del molde si se detectan restos de bebedero u objetos extraños, protegiendo la cavidad con acabado de espejo; El cañón debe limpiarse minuciosamente de residuos de plásticos incompatibles antes de la producción. El molde debe precalentarse durante 30 minutos para estabilizar la temperatura antes de comenzar el moldeo de prueba.
III. Puntos clave del control del proceso de moldeo por inyección
Estrategia de proceso central: relleno por etapas de bajo cizallamiento, empaque de baja presión en dos etapas y enfriamiento suficiente y equilibrado para minimizar la tensión del moldeo interno y mejorar la resistencia a la intemperie y a las grietas en exteriores.
Control preciso de la temperatura del barril por etapas
Cubiertas laterales de ASA: 170–200°C; La temperatura de la boquilla no debe exceder los 210°C (el calor excesivo descompone los aditivos resistentes a los rayos UV, provocando un color amarillento a corto plazo durante la exposición al aire libre).
Cubiertas laterales de ABS/PC: 190–250°C; límite superior 260°C (el calor excesivo reduce la tenacidad a baja temperatura, lo que hace que las piezas sean propensas a agrietarse tras el impacto en invierno).
Cubiertas laterales de PP rellenas: 190–220°C; Las temperaturas excesivas provocan la precipitación de polvo, lo que produce manchas blancas en la superficie o "floraciones". Proceso de llenado de velocidad variable en varias etapas
La cubierta lateral curva utiliza un proceso de llenado de velocidad variable de tres etapas: amortiguación de baja velocidad en la puerta, llenado rápido de velocidad media a alta del cuerpo principal curvo y velocidad reducida para la ventilación en el área de la línea de soldadura distal para minimizar la tensión interna causada por el corte molecular. La presión de inyección oscila entre 85 y 110 bar; Una presión excesivamente baja produce una fusión deficiente de la línea de soldadura y una posible fractura debido a la vibración del vehículo, mientras que una presión excesivamente alta provoca un aumento de la rebaba, la acumulación de tensión interna y el blanqueamiento o agrietamiento al entrar en contacto con el aceite del motor.
Presión de mantenimiento por etapas de dos etapas
Debido a la importante contracción por cristalización del PP, se requiere un proceso de presión de mantenimiento en dos etapas para compensar la contracción; por el contrario, ASA y ABS/PC exhiben una menor contracción, por lo que se emplea una sujeción de corta duración y baja presión. Los tiempos de sujeción se establecen entre 6 y 10 segundos para el cuerpo curvo de paredes delgadas y entre 12 y 18 segundos para los clips de montaje de paredes gruesas para eliminar las marcas de hundimiento en los clips y las nervaduras. La presión de mantenimiento y la plastificación del material (dosificación) se producen simultáneamente para acortar el ciclo de moldeo.
Somos un fabricante de molduras de repuestos para motocicletas con cubiertas laterales de plástico, y ofrecemos fabricación de molduras de repuestos para motocicletas con cubiertas laterales de plástico de alta calidad. Si desea personalizar/desarrollar productos de moldeo de repuestos de motocicletas con cubiertas laterales de plástico, puede encontrarnos. Contamos con un diseño profesional de moldes de inyección y una tecnología de fabricación madura, lo que le brinda un servicio integral, desde el diseño del producto, la fabricación del molde, la producción del producto, el embalaje del producto y el transporte del producto, podemos ayudarlo en cada vínculo. Siempre que venga a nosotros, le brindaremos el mejor servicio y lo satisfaceremos en términos de calidad del producto, tiempo de producción, diálogo de información, etc.
|
Nombre del producto |
Moldura en cinta de correr |
|
Por favor proporcione |
2D, 3D, muestras o el tamaño de las imágenes de múltiples ángulos |
|
Tiempo de molde |
20-35 días |
|
tiempo del producto |
7-15 días |
|
Precisión del molde |
+/-0,01 mm |
|
Vida del molde |
50-100 millones de disparos |
|
Proceso de producción |
Dibujos de auditoría: análisis de flujo del molde - validación de diseño - Materiales personalizados - procesamiento de moldes - procesamiento de núcleos - mecanizado de electrodos - Sistema Runner procesamiento - procesamiento y adquisición de piezas - aceptación de mecanizado - cavidad proceso de tratamiento de superficies - modo complejo Troquel - Todo el Recubrimiento de la superficie del molde - Placa de montaje - Muestra del molde - Prueba de muestra - Envío muestras |
|
Cavidad del molde |
Una cavidad, varias cavidades o la misma diferentes productos se hagan juntos |
|
Material del molde |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistema de corredores |
Corredor caliente y corredor frío |
|
Materia prima |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finalizar |
Picando la palabra, acabado espejo, superficie mate, estrías |
|
Estándar |
HASCO, DME o dependiente de |
|
Tecnología principal |
Fresado, rectificado, CNC, electroerosión, hilo corte, tallado, electroerosión, tornos, acabado superficial, etc. |
|
Software |
CAD,PRO-E,UG Tiempo de diseño: 1-3 días (circunstancias normales) |
|
Materiales del producto |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Sistema de calidad |
ISO9001:2008 |
|
Establecer tiempo |
20 días |
|
Equipo |
CNC, electroerosión, corte Máquina, maquinaria de plástico, etc., molde de maleta de plástico zhe jiang |


Fabricación de moldes de inyección de plástico

Especificaciones de moldeo de plástico.

Diseño de molde:




Proceso de transacción:

Pruebas de molde:


Embalaje del producto

Fábrica
Somos una fábrica de moldes de plástico personalizados. Nuestra fábrica es fabricante de moldes de inyección de plástico. Tenemos 17 años de experiencia en moldes de plástico personalizados profesionales y 10 años de experiencia en comercio exterior. Somos proveedores de moldes de plástico personalizados. Podemos proporcionar un servicio personalizado de moldes de plástico. Nuestra fábrica puede fabricar piezas de plástico moldeadas por inyección y la calidad de los productos lo satisfará.
Contamos con más de 50 máquinas de alta gama y cientos de ingenieros y diseñadores. Podemos brindar un servicio integral, desde el diseño del producto, la fabricación de moldes, la producción del producto, el embalaje del producto y el transporte. Contamos con una cadena de producción completa. Podemos cumplir con todos sus requisitos.
Servicios que brindamos:
Servicio profesional de moldes personalizados, diseño y fabricación de moldes de plástico. Producción de productos de plástico, diseño de productos, diseño de moldes, personalización de moldes de soplado, personalización de moldes rotacionales, personalización de moldes de fundición a presión. Servicios de impresión 3D, servicios de fabricación CNC, embalaje de productos, embalaje personalizado, servicios de envío.










Siempre nos adherimos a los principios de calidad primero y tiempo primero. Mientras brinda a los clientes productos de la más alta calidad, intente maximizar la eficiencia de producción y acortar el tiempo de producción. Estamos orgullosos de decirle a cada cliente que nuestra empresa no ha perdido ningún cliente desde su creación. Si hay un problema con el producto, buscaremos una solución activamente y asumiremos la responsabilidad hasta el final.

Preguntas frecuentes
P1: ¿Es usted una empresa comercial o un fabricante?
R: Somos fabricantes.
P2. ¿Cuándo puedo obtener la cotización?
R: Generalmente cotizamos dentro de los 2 días posteriores a la recepción de su consulta.
Si es muy urgente, llámenos o infórmenos en su correo electrónico para que podamos cotizarle primero.
P3. ¿Cuánto dura el plazo de entrega del molde?
R: Todo depende del tamaño y la complejidad de los productos. Normalmente, el plazo de entrega es de 25 días.
P4. No tengo ningún dibujo 3D, ¿cómo debo iniciar el nuevo proyecto?
R: Puede proporcionarnos una muestra de moldura y lo ayudaremos a terminar el diseño del dibujo 3D.
P5. Antes del envío, ¿cómo asegurarse de la calidad de los productos?
R: Si no viene a nuestra fábrica y tampoco cuenta con un tercero para la inspección, seremos su trabajador de inspección.
Le proporcionaremos un video con los detalles del proceso de producción que incluye el informe del proceso, la estructura del tamaño de los productos y los detalles de la superficie, los detalles del embalaje, etc.
P6. ¿Cuáles son sus condiciones de pago?
R: Pago del molde: 40% de depósito por T/T por adelantado, 30% del pago del segundo molde antes de enviar las primeras muestras de prueba, 30% del saldo del molde después de aceptar las muestras finales.
B: Pago de producción: depósito del 50% por adelantado, 50% antes de enviar los productos finales.
P7: ¿Cómo se logra que nuestra relación comercial sea duradera y buena?
R:1. Mantenemos buena calidad y precios competitivos para garantizar que nuestros clientes se beneficien de productos de la mejor calidad.
2. Respetamos a cada cliente como nuestro amigo y sinceramente hacemos negocios y nos hacemos amigos de ellos, sin importar de dónde vengan.
Etiquetas calientes: Moldura de repuestos de motocicletas con cubierta lateral de plástico, China, fabricante, proveedor, fábrica, personalizado, venta al por mayor, compra, calidad, última venta, hecho en China
Categoría relacionada
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.