Hogar
>
Producto > Servicio de personalización del núcleo > Moldura personalizada > Moldeo de piezas de plástico ABS PP PC PA6
Producto
- Servicio de personalización del núcleo
- Cuidado de la salud
- Aparatos e instrumentos electrónicos
- Moldes para suministros maternos e infantiles
- Deportes recreativos
- Arte del mobiliario del hogar
- Accesorios para automóviles
- Transporte y almacenamiento
- Accesorios de iluminación
- Equipo de construcción
- Producto de embalaje
- Educativos y laboratorios
- Ropa Equipaje Accesorios
- Productos de cuidado y limpieza
- Agricultura y silvicultura
- Equipo Mecánico
- Suministros para mascotas
- Batería de cocina
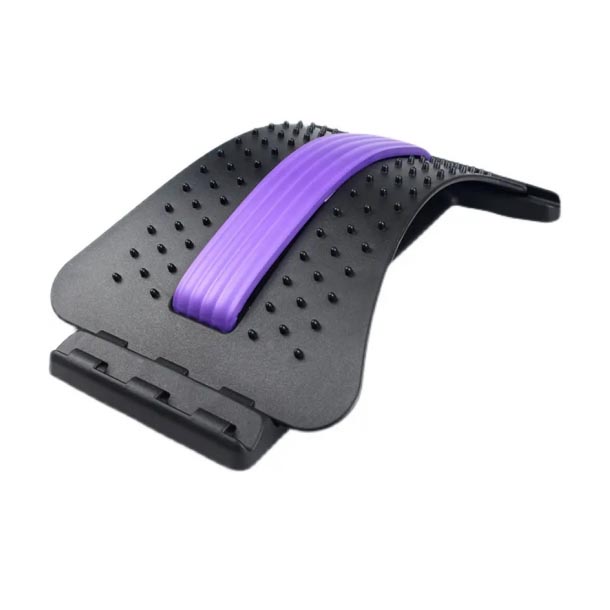
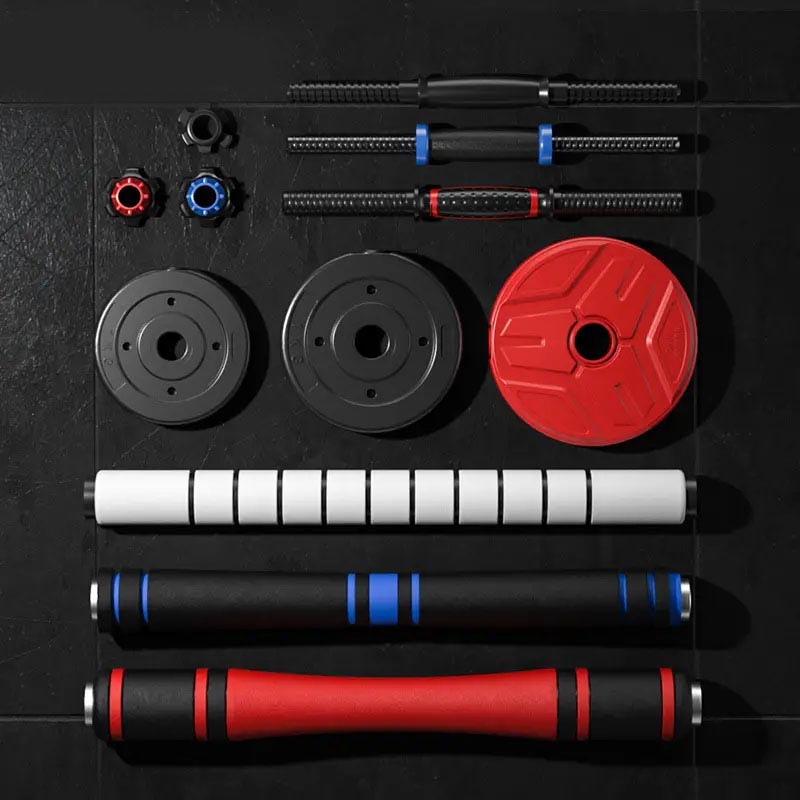
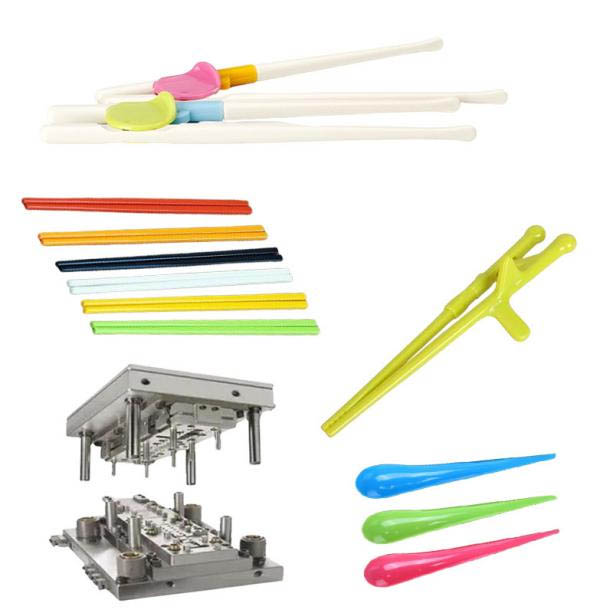
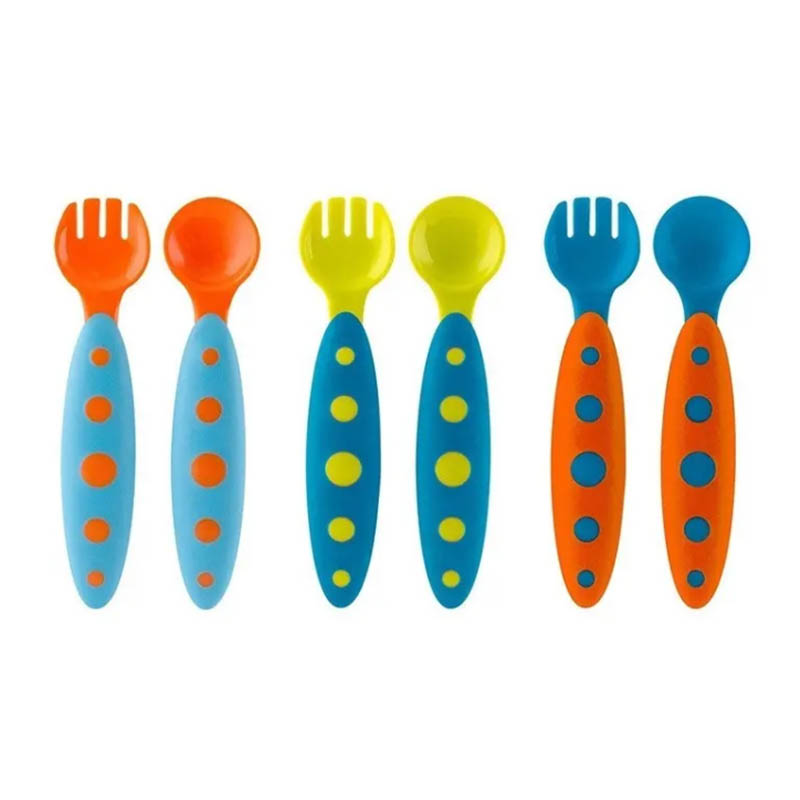
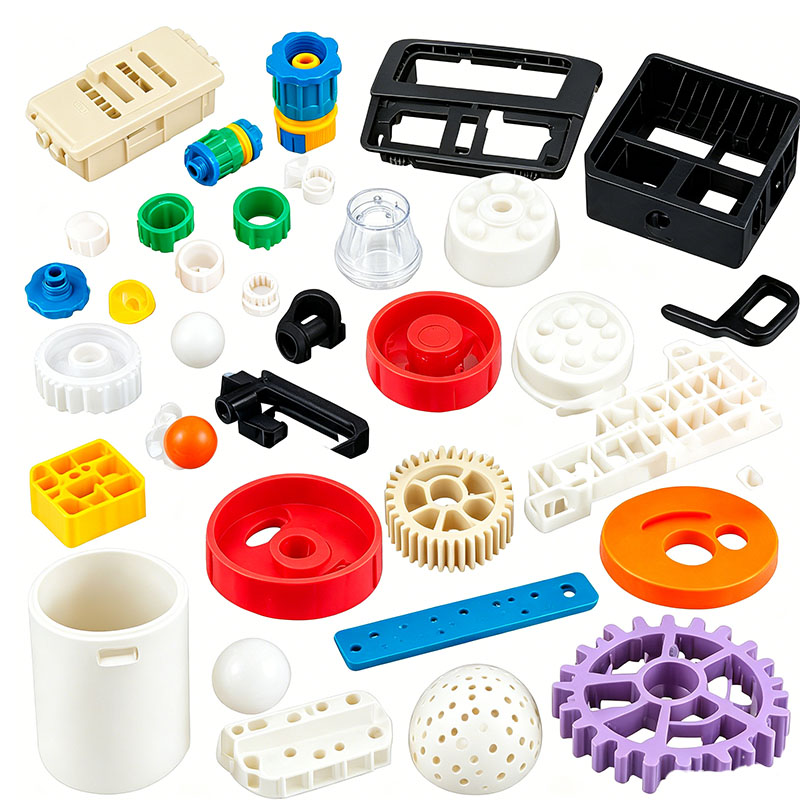
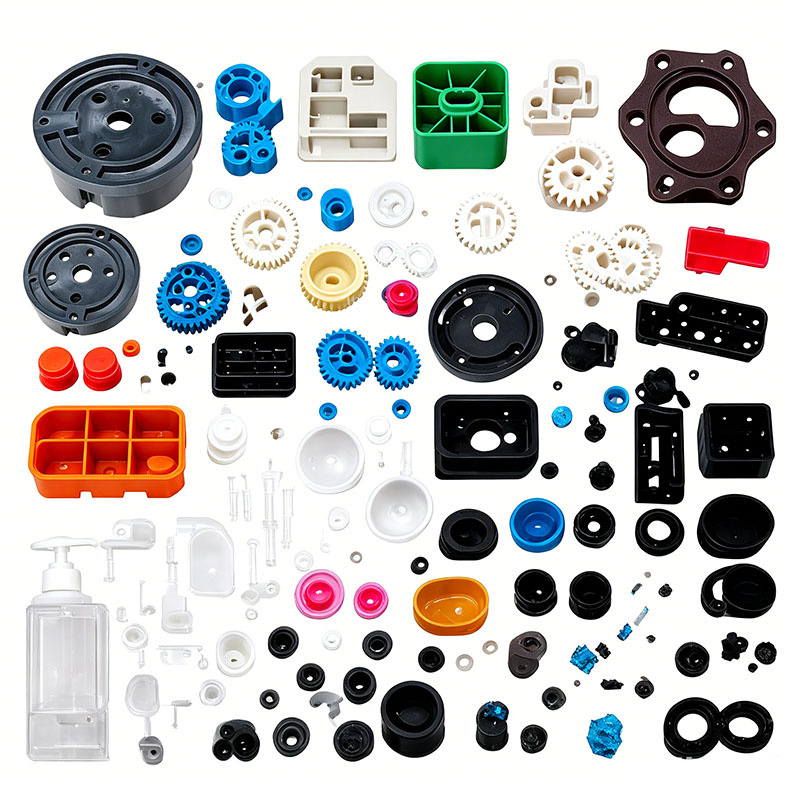
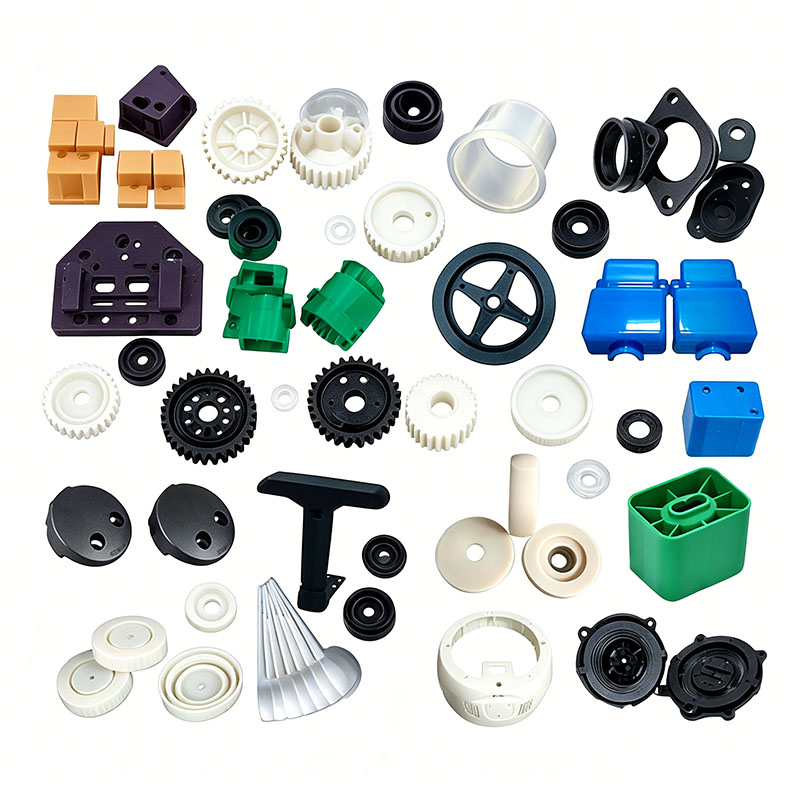
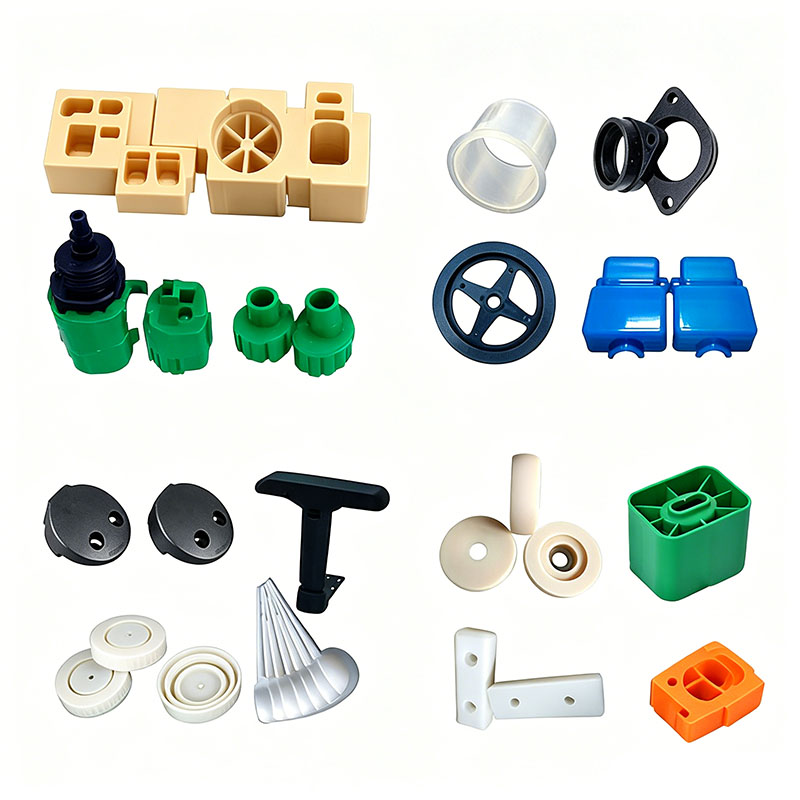
Moldeo de piezas de plástico ABS PP PC PA6
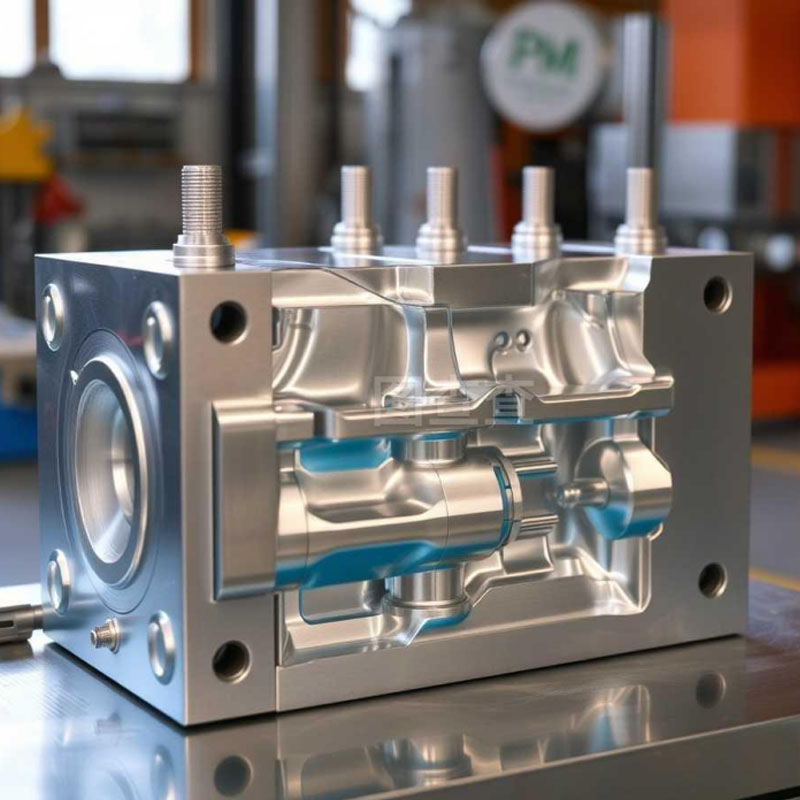
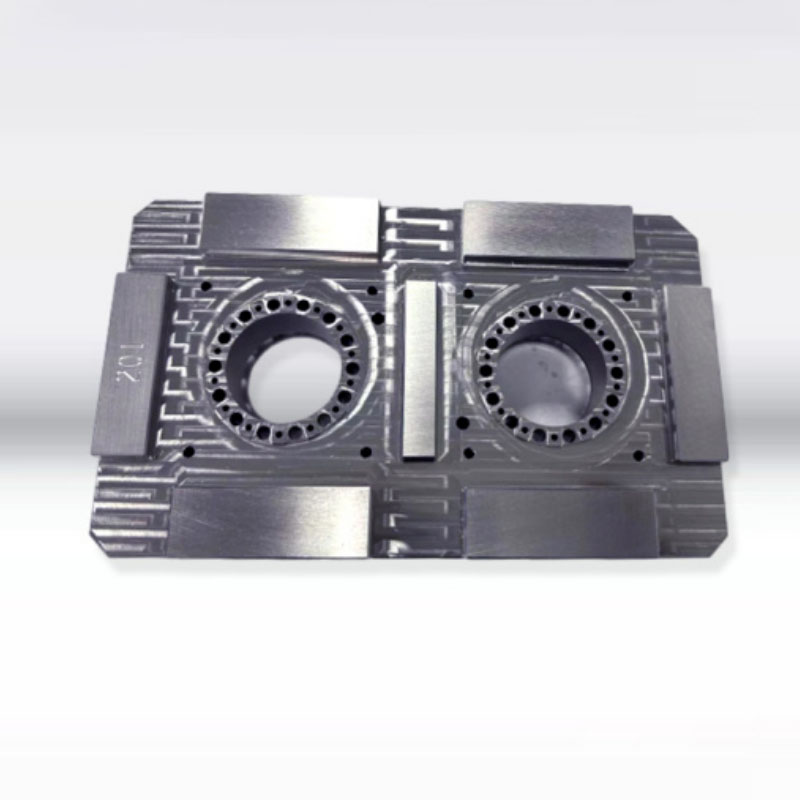
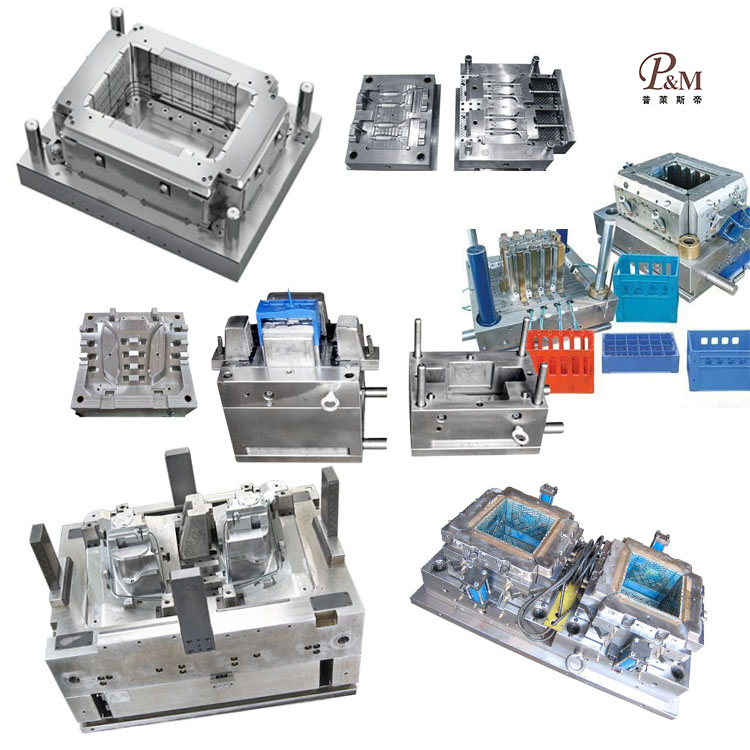
Ningbo (P&M) Plastic Metal Products Co., Ltd. tiene 17 años de tecnología de fabricación de moldes y puede personalizar el moldeado de piezas de plástico ABS PP PC PA6. Brindamos servicios profesionales de moldeado de piezas de plástico ABS PP PC PA6 personalizados, y somos un fabricante profesional de moldeado de piezas de plástico ABS PP PC PA6. Tenemos suficiente experiencia en la selección de materias primas de productos y materiales de moldes. En el proceso de personalización del moldeado de piezas de plástico ABS PP PC PA6, nuestra fábrica puede brindar un servicio integral. Contamos con capacidades de diseño y producción relacionadas con el moldeado de piezas de plástico ABS PP PC PA6, tales como: diseño CAD, fabricación de moldes, moldeo por inyección, producción de productos plásticos, ensamblaje y otras tecnologías.
Enviar Consulta
Descripción del Producto
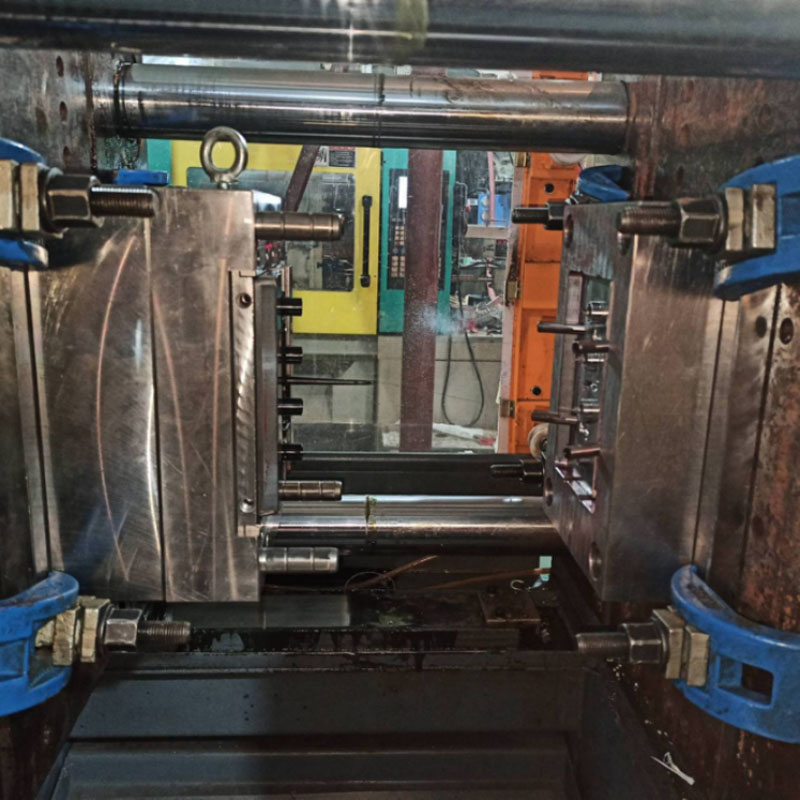
Además, nuestra empresa ha establecido relaciones de cooperación con proveedores de materias primas plásticas, fabricantes de impresiones, etc. para garantizar el suministro de materias primas y la calidad de impresión. A través de nuestra rica experiencia y perfecta cadena de suministro, nuestra empresa puede ofrecer a los clientes productos de moldeo de piezas de plástico ABS PP PC PA6 personalizados de alta calidad para satisfacer sus necesidades específicas. Al mismo tiempo, tenemos 10 años de experiencia profesional en servicios de comercio exterior, entendemos el proceso de comercio exterior y brindamos un mejor servicio a nuestros clientes. Para productos de moldeo de piezas de plástico ABS PP PC PA6, podemos fabricar las piezas de plástico correspondientes, lo cual se realiza principalmente a través de moldes de inyección.
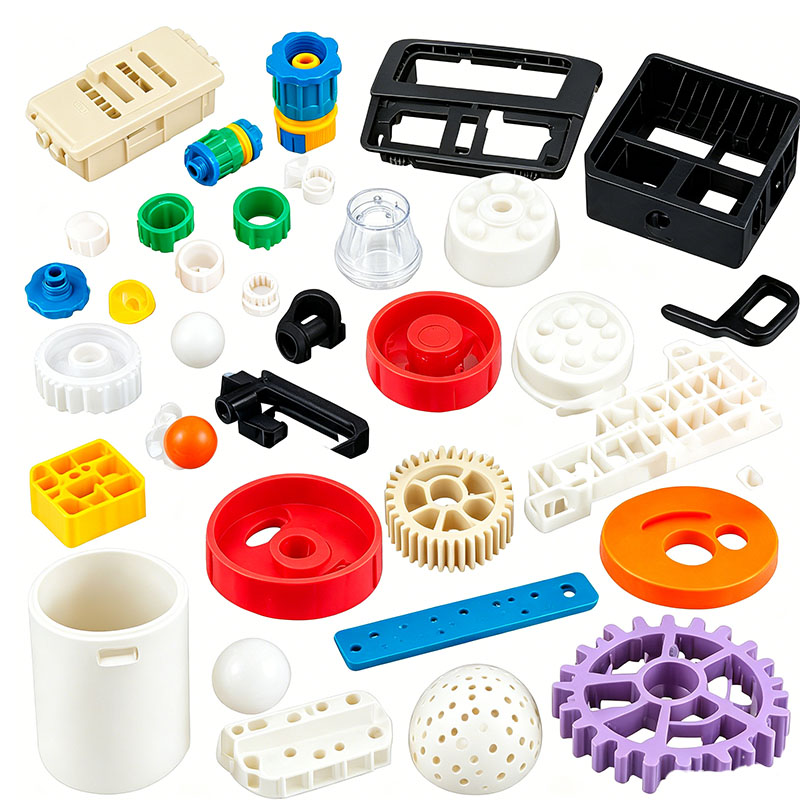
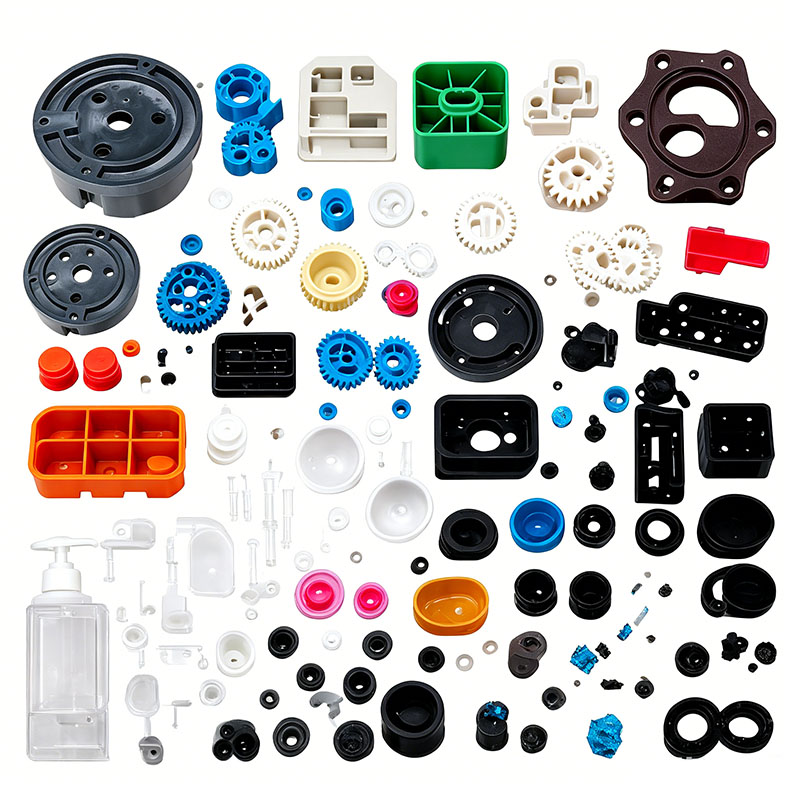
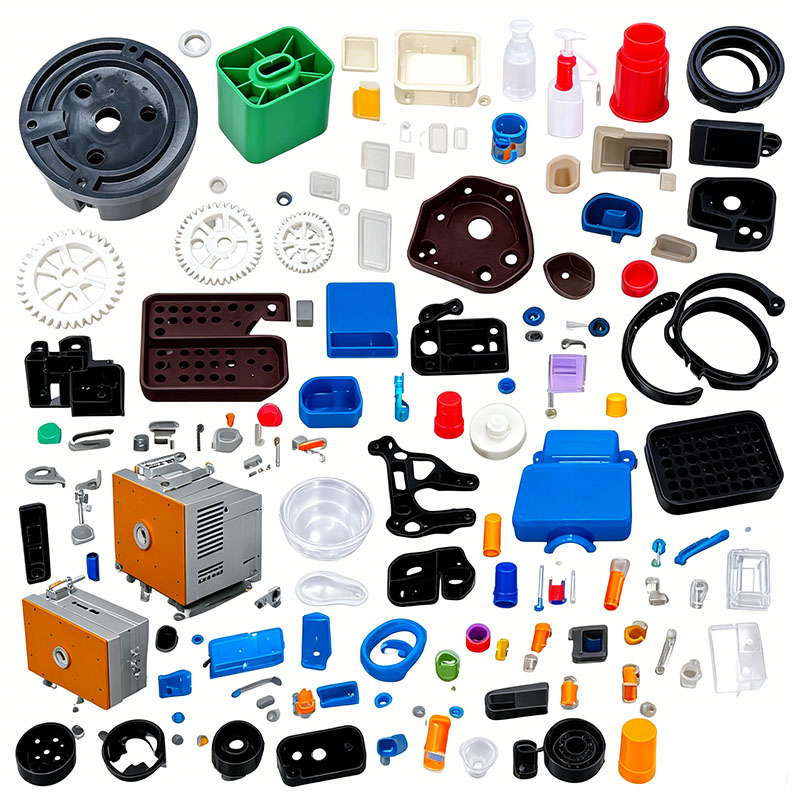
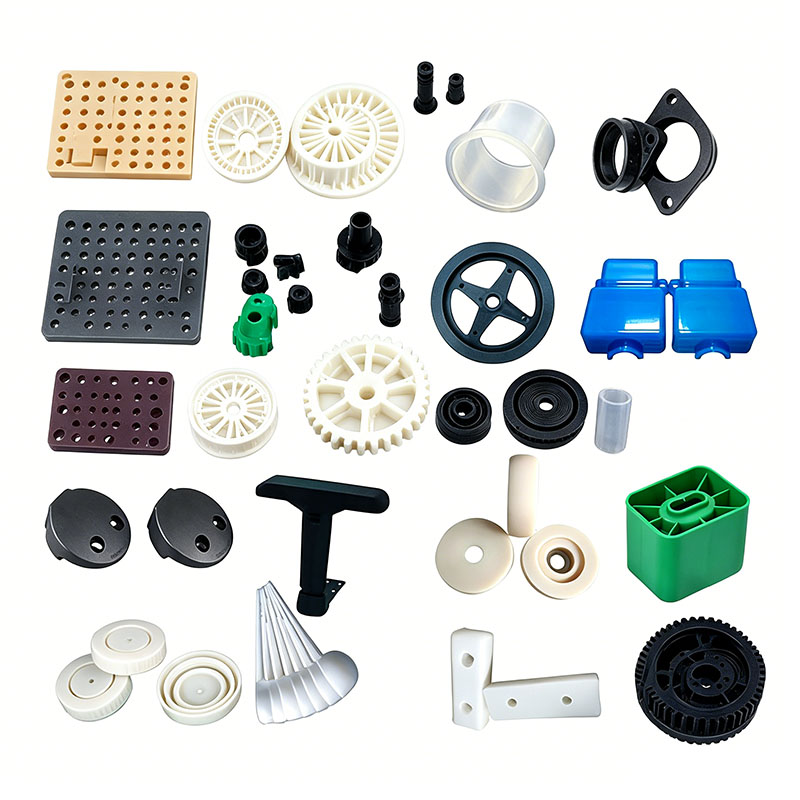
Las piezas de plástico de los scooters eléctricos suelen utilizar cuatro materiales base principales: ABS, PP, PC y PA6. Estos materiales difieren significativamente en estructura molecular, absorción de agua, fluidez y estabilidad térmica; en consecuencia, sus temperaturas de moldeo, condiciones de secado, parámetros del molde y estrategias de mitigación de defectos varían ampliamente. La aplicación de un proceso estandarizado en estos materiales a menudo produce defectos como rayas plateadas, marcas de hundimiento, grietas, fallas por fragilidad y deformaciones. La siguiente sección describe los puntos clave de moldeado para cada material, incorporando estándares de producción prácticos para componentes como carcasas de scooter, carcasas de baterías, cubiertas de instrumentos y soportes plegables.
I. Elementos esenciales del moldeado de ABS (carcasas de instrumentos, cubiertas de molduras de carrocería, carcasas de manillar)
El ABS es un copolímero de acrilonitrilo, butadieno y estireno. Ofrece buena tenacidad, alto brillo superficial y facilidad de pintura o galvanoplastia, y está clasificado como un plástico de ingeniería de uso general con baja absorción de agua. Los parámetros de control clave incluyen el secado, la temperatura del molde y el manejo del estrés interno.
Requisitos de secado: La tasa de absorción de agua a temperatura ambiente es de aproximadamente 0,2%; Si no se seca correctamente el material, se pueden producir rayas plateadas y burbujas. El secado estándar implica mantener el material a 80°C durante 3 a 4 horas para mantener el contenido de humedad por debajo del 0,04%; esta duración debe ampliarse a 5 horas en tiempo húmedo. No se requiere una deshumidificación profunda; basta con un secador de tolva estándar.
Temperatura del barril: Zona de alimentación 160–170°C; zona media 180–190°C; boquilla 195–205°C. Las temperaturas excesivas hacen que el componente de butadieno se descomponga, lo que produce coloración amarillenta y fragilidad; por el contrario, las temperaturas demasiado bajas dan como resultado una fluidez deficiente, lo que genera líneas de soldadura y disparos cortos.
Temperatura del molde: rango moderado de 50 a 65 °C. Las bajas temperaturas del molde inducen una tensión interna elevada, lo que provoca grietas durante el proceso de horneado después de pintar o galvanizar; Las altas temperaturas del molde prolongan el ciclo de enfriamiento y hacen que las piezas de paredes delgadas sean propensas a deformarse.
Presión y velocidad del proceso: La presión de inyección varía de 80 a 110 bar. Para piezas cosméticas de paredes delgadas, se utiliza un llenado escalonado de alta velocidad para minimizar las líneas de soldadura. La presión de retención se aplica en dos etapas (70 bar seguida de 90 bar) para evitar marcas de hundimiento en la superficie. Defectos comunes y contramedidas: La baja resistencia de la línea de soldadura se puede solucionar aumentando la temperatura del molde y mejorando la ventilación; el agrietamiento después de la pulverización requiere un paso de recocido (60°C durante 2 horas); Las marcas de flujo superficial (marcas de agua) generalmente son causadas por un secado insuficiente de la materia prima.
Especificaciones de remolido: La proporción de bebederos/canales agregados no debe exceder el 15%; la tenacidad disminuye significativamente con el reciclaje repetido, por lo que se prohíbe exceder esta relación para piezas donde la apariencia es crítica.
II. PP Moulding Essentials (carcasas de batería, guardabarros, paneles protectores, clips)
El polipropileno (PP) es un plástico semicristalino caracterizado por su baja densidad, resistencia al impacto, resistencia a ácidos/álcalis, bajo costo y excelente fluidez; sin embargo, tiene una alta contracción, es difícil de unir y tiene una tenacidad moderada a bajas temperaturas. Los controles clave de moldeado se centran en gestionar la deformación por contracción y la ventilación.
Requisitos de secado: La absorción de agua es inferior al 0,01%, por lo que el secado no es necesario para la producción estándar; si se almacena en un ambiente húmedo durante un período prolongado, séquelo a 60 °C durante 1 hora para eliminar la humedad de la superficie.
Temperatura del barril: 190–230°C; temperatura de la boquilla: 210–230°C. El PP tiene un punto de fusión bajo; las temperaturas excesivas provocan descomposición, lo que genera olores y vetas plateadas, mientras que las temperaturas insuficientes provocan una cristalización incompleta, un acabado superficial mate y una dureza reducida.
Temperatura del molde: 30–50°C. Las temperaturas más altas del molde aumentan la cristalinidad y la rigidez del producto, pero también aumentan la contracción; Se utilizan bajas temperaturas del molde para piezas de paredes delgadas para minimizar la deformación.
Características clave del moldeo: La contracción del moldeo de PP oscila entre 1,5% y 2,5%, por lo que el diseño del molde debe tener en cuenta este margen de contracción. La velocidad de llenado debe ser de media a alta; Debido a la excelente fluidez del fundido, la rebaba se produce fácilmente, por lo que la fuerza de sujeción debe coincidir con el área proyectada del producto. El tiempo de retención aumenta con el espesor de la pared; Los compartimentos de baterías de paredes gruesas requieren un tiempo de retención de 15 a 20 segundos para contrarrestar la contracción causada por la cristalización.
Control de defectos: la deformación del producto se debe principalmente a un enfriamiento desigual; agregue canales de enfriamiento alrededor de la cavidad del molde. La mala unión o adhesión en serigrafía se debe solucionar mediante un tratamiento con llama o corona después del moldeo. Para piezas de paredes delgadas que experimentan atrapamiento de gas o quemaduras, ensanche los canales de ventilación en la línea de separación. Adaptaciones para PP modificado: Para PP endurecido y PP resistente a la intemperie, los parámetros del proceso permanecen sin cambios, solo se ajusta la proporción de masterbatch; Para PP reforzado con fibra de vidrio, la temperatura del molde debe elevarse a 60°C para mejorar la unión de las fibras.
III. PC Moulding Essentials (cubiertas transparentes para instrumentos, piezas decorativas de alta resistencia)
El policarbonato (PC) ofrece alta transparencia, resistencia al impacto y al calor, pero es altamente higroscópico, tiene una alta viscosidad en estado fundido y es extremadamente sensible a la humedad. Las claves del moldeado son el secado deshumidificador minucioso y el llenado a alta presión y baja velocidad.
Estándares de secado obligatorios: la absorción de agua a temperatura ambiente puede alcanzar el 0,3%; El moldeo por inyección con humedad presente produce extensas rayas plateadas, burbujas y fragilidad/agrietamiento del producto. Se debe utilizar un secador deshumidificador a 110–120°C durante 4–6 horas, manteniendo el contenido de humedad estrictamente por debajo del 0,02%; Si la máquina está inactiva durante más de una hora, es necesario volver a secar el material.
Temperatura del barril: 260–300°C; boquilla: 280–300°C. La PC tiene alta viscosidad; las bajas temperaturas impiden el llenado completo de la cavidad, mientras que las temperaturas superiores a 320 °C provocan la escisión de la cadena molecular, lo que reduce la transparencia y provoca una caída drástica en la resistencia al impacto. Purgue el barril con PP antes de apagarlo para evitar la carbonización a alta temperatura y la acumulación de carbón.
Temperatura del molde: Temperatura del molde alta de 80 a 100 °C. Las altas temperaturas reducen el esfuerzo cortante interno, evitando marcas de tensión en las piezas transparentes; Las temperaturas excesivamente bajas causan concentración de tensiones internas, lo que hace que las piezas sean propensas a agrietarse bajo cargas de ensamblaje.
Proceso de inyección: llenado a alta presión y baja velocidad (presión de inyección de 100 a 140 bar) para evitar la tensión interna causada por el cizallamiento a alta velocidad; presión de sujeción moderada con duración extendida según el espesor de la pared; Está estrictamente prohibido ejercer una presión de sujeción excesiva en las piezas transparentes para evitar el blanqueamiento por tensión.
Postprocesamiento: si las piezas de PC transparentes requieren ensamblaje o unión, recocíelas a 70–80 °C durante 2 a 3 horas después del moldeo para aliviar la tensión interna; Pula el molde hasta obtener un acabado de espejo para garantizar una alta transmisión de luz sin neblina ni turbidez. IV. Puntos clave del moldeado PA6 (pestillos plegables, soportes, piezas estructurales que soportan carga)
El nailon 6 (PA6) presenta una alta cristalinidad, resistencia al desgaste y alta resistencia mecánica, lo que lo convierte en un material ideal para componentes de scooter que soportan carga. Su principal inconveniente es la alta absorción de agua; Si bien la absorción de humedad después del moldeo en realidad aumenta la dureza, el procesamiento debe centrarse en una deshumidificación completa, altas temperaturas del molde y un control preciso de la temperatura.
Requisitos de secado: La PA6 sin secar puede contener hasta un 3% de humedad, lo que genera burbujas excesivas durante la inyección y líneas de soldadura quebradizas que se rompen fácilmente. Utilice un secador deshumidificador a una temperatura constante de 105 a 115 °C durante 4 horas para lograr un contenido de humedad de ≤0,02 %; para PA6 reforzada con fibra de vidrio (PA6-GF30), extienda el tiempo de secado a 5 horas. Después del secado, mantenga el material en una tolva sellada para evitar la exposición al aire; Vuelva a secar si la máquina está inactiva durante más de 30 minutos.
Temperatura del barril: 230–260°C; Boquilla: 240–260°C. Las temperaturas demasiado bajas dan como resultado un flujo de fusión deficiente y una dispersión desigual de la fibra de vidrio; Las temperaturas superiores a 270 °C provocan la descomposición del nailon, lo que genera burbujas de gas amoniaco y reduce significativamente la resistencia de las piezas.
Temperatura del molde: Alta temperatura del molde de 70 a 90 °C. Las altas temperaturas del molde mejoran la cristalinidad y la uniformidad de la distribución de la fibra de vidrio, mejorando significativamente la resistencia al desgaste y la fatiga de los soportes y pestillos; El moldeo a baja temperatura da como resultado una cristalización incompleta, lo que conduce a una rigidez insuficiente y susceptibilidad a la deformación por fluencia.
Proceso de moldeo: fluidez moderada; Presión de inyección de 80 a 120 bar con llenado a velocidad media. Los materiales reforzados con fibra de vidrio provocan desgaste en las cavidades del molde, por lo que las cavidades requieren tratamiento de nitruración. Evite una presión de sujeción excesiva para evitar tensiones internas que podrían causar deformaciones durante el almacenamiento; calcule el tiempo de enfriamiento en función del espesor máximo de la pared (por ejemplo, los pestillos de paredes gruesas >4 mm requieren >20 segundos de enfriamiento).
Control de características especiales: PA6 es duro y quebradizo inmediatamente después del desmolde, pero gana dureza después de absorber la humedad de forma natural durante 24 horas a temperatura ambiente; si se requiere un montaje rápido, se puede utilizar un tratamiento con agua hirviendo para aumentar la dureza. Las piezas reforzadas con fibra de vidrio son propensas a "flotar la fibra" (exposición de la fibra superficial); mejorar la apariencia de la superficie aumentando la temperatura del molde y reduciendo la velocidad de inyección. V. Comparación resumida de las características de moldeo de cuatro materiales
El ABS prioriza el acabado superficial y la baja tensión interna, lo que lo hace adecuado para piezas decorativas exteriores; El PP es fácil de moldear pero presenta una alta contracción, lo que lo hace ideal para carcasas livianas; El PC ofrece alta transparencia y resistencia al impacto, pero requiere un control estricto sobre el secado y las altas temperaturas del molde; PA6 proporciona resistencia superior y resistencia al desgaste, pero requiere una deshumidificación completa, por lo que se usa comúnmente para componentes estructurales que soportan carga. En la producción real, las materias primas deben seleccionarse en función de la funcionalidad de la pieza y deben respetarse estrictamente los parámetros específicos de secado, temperatura del molde y inyección. Además, los controles relacionados con el recocido, la ventilación y el uso de triturado son esenciales para minimizar los defectos del lote (como grietas, rayas plateadas, marcas de hundimiento y deformaciones) en la fuente, garantizando así una calidad constante para los componentes de plástico de los scooters eléctricos.
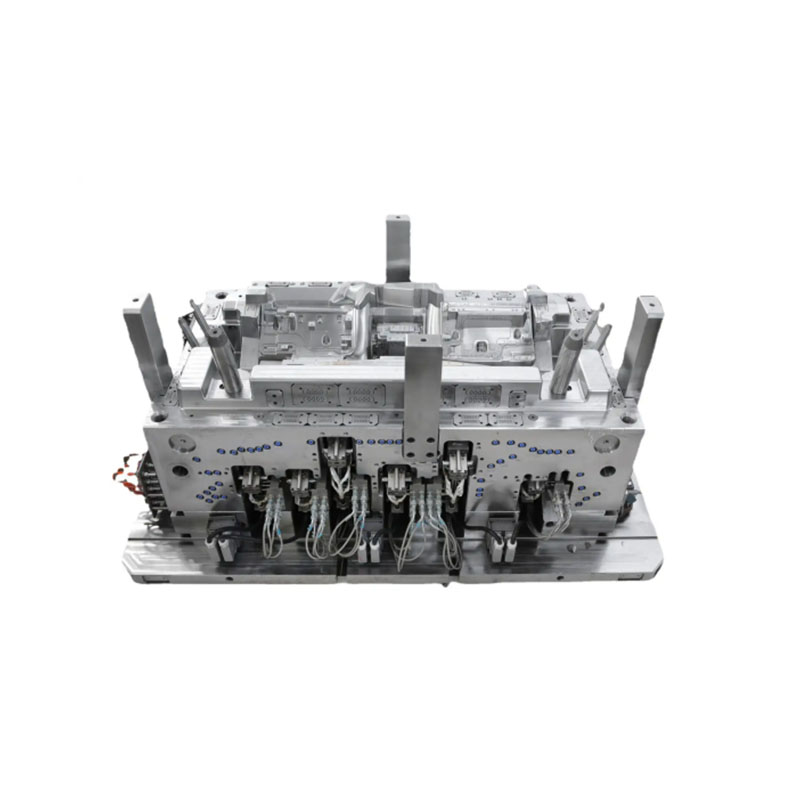
Somos un fabricante de moldes de piezas de plástico ABS PP PC PA6 y ofrecemos fabricación de moldes de piezas de plástico ABS PP PC PA6 de alta calidad. Si desea personalizar/desarrollar productos de moldeo de piezas de plástico ABS PP PC PA6, puede encontrarnos. Contamos con un diseño profesional de moldes de inyección y una tecnología de fabricación madura, lo que le brinda un servicio integral, desde el diseño del producto, la fabricación del molde, la producción del producto, el embalaje del producto y el transporte del producto, podemos ayudarlo en cada vínculo. Siempre que venga a nosotros, le brindaremos el mejor servicio y lo satisfaceremos en términos de calidad del producto, tiempo de producción, diálogo de información, etc.
|
Nombre del producto |
Moldura en cinta de correr |
|
Por favor proporcione |
2D, 3D, muestras o el tamaño de las imágenes de múltiples ángulos |
|
Tiempo de molde |
20-35 días |
|
tiempo del producto |
7-15 días |
|
Precisión del molde |
+/-0,01 mm |
|
Vida del molde |
50-100 millones de disparos |
|
Proceso de producción |
Dibujos de auditoría: análisis de flujo del molde - validación de diseño - Materiales personalizados - procesamiento de moldes - procesamiento de núcleos - mecanizado de electrodos - Sistema Runner procesamiento - procesamiento y adquisición de piezas - aceptación de mecanizado - cavidad proceso de tratamiento de superficies - modo complejo Troquel - Todo el Recubrimiento de la superficie del molde - Placa de montaje - Muestra del molde - Prueba de muestra - Envío muestras |
|
Cavidad del molde |
Una cavidad, varias cavidades o la misma diferentes productos se hagan juntos |
|
Material del molde |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistema de corredores |
Corredor caliente y corredor frío |
|
Materia prima |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finalizar |
Picando la palabra, acabado espejo, superficie mate, estrías |
|
Estándar |
HASCO, DME o dependiente de |
|
Tecnología principal |
Fresado, rectificado, CNC, electroerosión, hilo corte, tallado, electroerosión, tornos, acabado superficial, etc. |
|
Software |
CAD,PRO-E,UG Tiempo de diseño: 1-3 días (circunstancias normales) |
|
Materiales del producto |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Sistema de calidad |
ISO9001:2008 |
|
Establecer tiempo |
20 días |
|
Equipo |
CNC, electroerosión, corte Máquina, maquinaria de plástico, etc., molde de maleta de plástico zhe jiang |


Fabricación de moldes de inyección de plástico

Especificaciones de moldeo de plástico.

Diseño de molde:




Proceso de transacción:

Pruebas de molde:


Embalaje del producto

Fábrica
Somos una fábrica de moldes de plástico personalizados. Nuestra fábrica es fabricante de moldes de inyección de plástico. Tenemos 17 años de experiencia en moldes de plástico personalizados profesionales y 10 años de experiencia en comercio exterior. Somos proveedores de moldes de plástico personalizados. Podemos proporcionar un servicio personalizado de moldes de plástico. Nuestra fábrica puede fabricar piezas de plástico moldeadas por inyección y la calidad de los productos lo satisfará.
Contamos con más de 50 máquinas de alta gama y cientos de ingenieros y diseñadores. Podemos brindar un servicio integral, desde el diseño del producto, la fabricación de moldes, la producción del producto, el embalaje del producto y el transporte. Contamos con una cadena de producción completa. Podemos cumplir con todos sus requisitos.
Servicios que brindamos:
Servicio profesional de moldes personalizados, diseño y fabricación de moldes de plástico. Producción de productos de plástico, diseño de productos, diseño de moldes, personalización de moldes de soplado, personalización de moldes rotacionales, personalización de moldes de fundición a presión. Servicios de impresión 3D, servicios de fabricación CNC, embalaje de productos, embalaje personalizado, servicios de envío.










Siempre nos adherimos a los principios de calidad primero y tiempo primero. Mientras brinda a los clientes productos de la más alta calidad, intente maximizar la eficiencia de producción y acortar el tiempo de producción. Estamos orgullosos de decirle a cada cliente que nuestra empresa no ha perdido ningún cliente desde su creación. Si hay un problema con el producto, buscaremos una solución activamente y asumiremos la responsabilidad hasta el final.

Preguntas frecuentes
P1: ¿Es usted una empresa comercial o un fabricante?
R: Somos fabricantes.
P2. ¿Cuándo puedo obtener la cotización?
R: Generalmente cotizamos dentro de los 2 días posteriores a la recepción de su consulta.
Si es muy urgente, llámenos o infórmenos en su correo electrónico para que podamos cotizarle primero.
P3. ¿Cuánto dura el plazo de entrega del molde?
R: Todo depende del tamaño y la complejidad de los productos. Normalmente, el plazo de entrega es de 25 días.
P4. No tengo ningún dibujo 3D, ¿cómo debo iniciar el nuevo proyecto?
R: Puede proporcionarnos una muestra de moldura y lo ayudaremos a terminar el diseño del dibujo 3D.
P5. Antes del envío, ¿cómo asegurarse de la calidad de los productos?
R: Si no viene a nuestra fábrica y tampoco cuenta con un tercero para la inspección, seremos su trabajador de inspección.
Le proporcionaremos un video con los detalles del proceso de producción que incluye el informe del proceso, la estructura del tamaño de los productos y los detalles de la superficie, los detalles del embalaje, etc.
P6. ¿Cuáles son sus condiciones de pago?
R: Pago del molde: 40% de depósito por T/T por adelantado, 30% del pago del segundo molde antes de enviar las primeras muestras de prueba, 30% del saldo del molde después de aceptar las muestras finales.
B: Pago de producción: depósito del 50% por adelantado, 50% antes de enviar los productos finales.
P7: ¿Cómo se logra que nuestra relación comercial sea duradera y buena?
R:1. Mantenemos buena calidad y precios competitivos para garantizar que nuestros clientes se beneficien de productos de la mejor calidad.
2. Respetamos a cada cliente como nuestro amigo y sinceramente hacemos negocios y nos hacemos amigos de ellos, sin importar de dónde vengan.
Etiquetas calientes: Moldeo de piezas de plástico ABS PP PC PA6, China, fabricante, proveedor, fábrica, personalizado, venta al por mayor, compra, calidad, última venta, hecho en China
Categoría relacionada
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.